LusterControl Scales 精密数控喷嘴用于流体控制 (2026)
- 分享
- 发布者
- 力存科技
- 发布时间
- 2026/10/9
概要
LusterControl 扩大了面向流体控制和阀门 OEM 厂商的精密 CNC 喷嘴产能。了解一下我们如何利用 60 台 CNC 机床、±0.005 毫米的公差、8K 镜面抛光、ISO 9001/13485 认证和批次可追溯性,批量生产可重复、洁净的喷嘴。
如果您为流体系统指定喷涂、分配或计量硬件,您一定知道决定产品能否有效发挥作用的关键部件:喷嘴。喷嘴是决定流速、喷涂角度和液滴大小的孔口——即使孔口偏移几微米,也会导致涂层不均匀、剂量偏差或阀门抖动。在计量泵、冲洗喷杆或阀门组件中,喷嘴并非普通的零部件;它是整个工艺流程赖以生存的计量关键部件。
随着越来越多的设备制造商将雾化、计量和冲洗性能推向极限,东莞乃至整个华南地区对高精度喷嘴的需求不断攀升。为了满足这一需求,LusterControl 已重新分配厂房空间和机床时间,用于为流体控制和阀门用户生产精密喷嘴——我们已将同样的数控精密加工技术应用于医疗、汽车和咖啡机零部件的生产。本文将解释这些变化,以及它们对您采购喷嘴的意义。
我们将详细讲解喷嘴公差的重要性、我们如何将其加工至镜面般光滑、哪些材料选择真正影响喷涂效果、每批产品背后的质量控制体系,以及一份实用的供应商审核清单,您可以在发送图纸前使用。这里列出的每一个数字都是我们工厂经过验证的真实数据——绝无夸大其词。
目录
流体控制及阀门数控精密组件
为什么流体控制和阀门数控零件买家需要更好的喷嘴
在比较规格之前,让我们先明确一下精密喷嘴在您的系统中究竟起什么作用。
流体系统中的喷嘴承担着一项看似简单却极其严苛的任务:确定喷嘴孔径。流量与孔径的平方成正比,因此,1.0 毫米孔径上 5% 的误差会导致输送量出现约 10% 的误差;孔径上 0.01 毫米的不对称就会导致喷雾锥倾斜,并产生条纹状喷溅。对于流体控制和阀门数控零件而言,喷嘴是精度链上的第一个环节——也是误差最先出现的地方。孔径精准,下游所有部件都能正常工作;孔径错误,再多的泵调校也无济于事。
精密喷嘴究竟控制着什么
喷嘴能否在您的组件中占有一席之地,取决于三个因素:孔径精度(孔口尺寸和轴线是否准确)、表面状况(孔壁是否保持清洁且无湍流)以及边缘几何形状(入口是否倒角以确保流体干净分离)。买家往往纠结于错误的因素。他们要求“不锈钢”,而真正的问题在于孔径精度是否达到±0.005毫米,以及表面是否足够清洁,不会产生湍流或残留物。
- 喷嘴(孔口)
- 通过定义流体必须通过的横截面,来设定流速、喷雾角度和液滴大小的异形开口。
- K因子
- 孔板流量系数——压力降与输送流量之间的关系,由孔径几何形状决定。
- 喷雾锥角
- 排放模式的包含角由入口和孔的几何形状决定,并且对微米级的边缘变化很敏感。
流体控制及阀门数控精密组件
CNC精密加工:我们如何打造镜面抛光喷嘴
喷嘴的质量取决于其孔径加工工艺。以下是 LusterControl 喷嘴的实际加工流程。
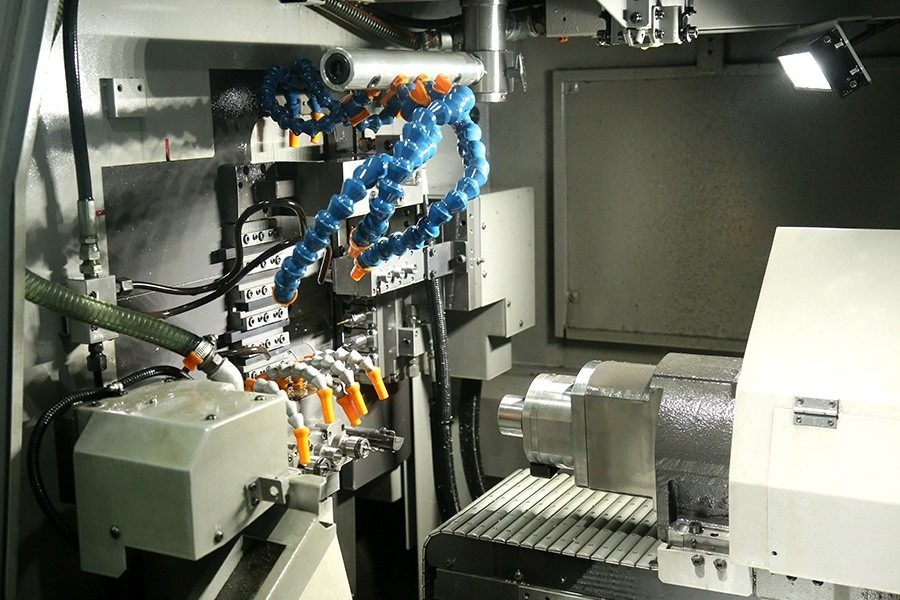
我们加工喷嘴的方式与加工外科级零件的方式相同:车铣复合机床和五轴加工中心一次装夹即可完成孔和外形轮廓的加工,从而使孔轴和定位基准共享同一坐标系。多装夹加工是大多数加工车间精度损失的根源,因为每次重新装夹都会增加误差。对于计量流量的孔而言,一次装夹即可获得准确结果并非无关紧要——它决定了喷嘴喷射的一致性,而非出现条纹。
从棒材到成品喷嘴:步骤
- 材料核实——在开始任何切割之前,对进货批次进行记录,并将工厂证书与批次进行匹配。
- 在瑞士型或车铣复合加工中心上进行粗加工和精加工,一次装夹即可加工出孔和轮廓,保护孔轴。
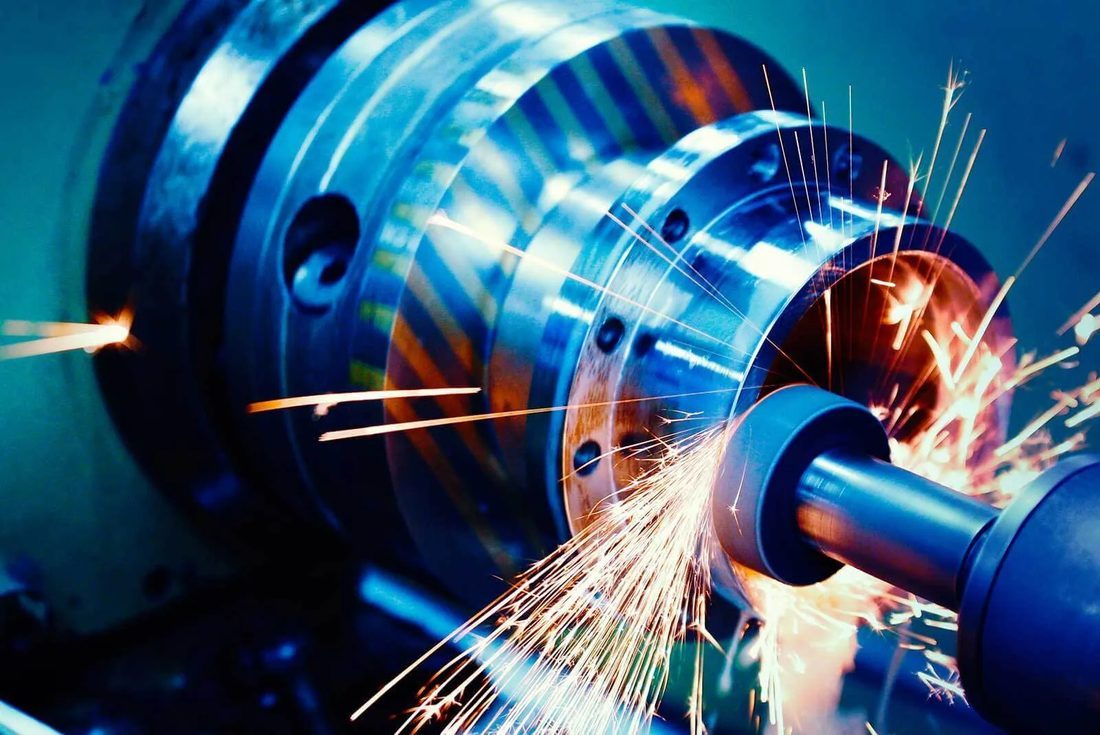
- 对内壁进行微孔精加工和电解抛光,使流动影响显著,达到标准 Ra ≤ 0.6 µm,可达 8K Ra 0.2 µm。
- 对于任何将要承受冲洗、化学或潮湿环境的 300 系列不锈钢喷嘴,均按照 ASTM A967 标准进行钝化处理。
- 发货前对孔和锥体进行首件CMM检验,对运行批次进行SPC抽样,并进行序列级追溯。
这对您来说很重要:一次加工完成并经过验证的表面处理的孔,在第 100,000 次循环中的计量精度与第 1 次循环中的计量精度相同。这就是符合规格的计量系统与第六周就需要维修的系统之间的区别。
| 过程选择 | 它保护的是什么 | LusterControl 的典型结果 |
|---|---|---|
| 单装式车铣床 | 孔轴完整性 | 孔径精度为±0.005毫米 |
| 瑞士型车削 | 小口径一致性 | 清洁、可重复的微孔 |
| 电解抛光 | 钻孔壁清洁度 | Ra 0.2 µm / 8K 镜面 |
| ASTM A967钝化 | 耐腐蚀性 | 可冲洗不锈钢 |
您可以阅读更多关于我们车铣复合加工和五轴加工能力图的信息,请访问: 公司能力页面或浏览相关内容 精密加工制品 了解更多工艺细节。
高精度数控喷嘴:体积精度控制在±0.005毫米以内
原型制作的精度很容易保证。真正的考验在于如何保证5万件产品的精度——而这正是大多数供应商悄然失败的地方。
高混合流体控制设备的买家通常会收到一份漂亮的首件检验报告,但到了第三周就会发现孔径尺寸出现偏差。原因几乎从来都不是设备本身,而是其周围的系统——微孔钻头的刀具磨损、热漂移、进料不稳定、缺乏统计过程控制(SPC)。我们通过对流量计量尺寸进行SPC测试,并将Cpk目标值设定在1.33以上,同时按计划更换微孔刀具(而不是等到刀具失效才更换),从而将关键喷嘴孔径的偏差控制在±0.005毫米以内。
| 系统中的喷嘴功能 | 我们保持的孔径公差 | 为什么这很重要 |
|---|---|---|
| 计量孔 | ±0.005 毫米 | 容积精度与孔径的平方成正比 |
| 喷雾/雾化喷嘴 | ±0.008 毫米 | 喷雾锥保持对称且无条纹 |
| 阀座 | ±0.008 毫米 | 座圈密封无抖动或泄漏 |
| 冲洗喷嘴 | ±0.010 毫米 | 图案覆盖率保持一致 |
优点
- 一次装夹加工可保持孔轴线不变
- Cpk > 1.33 的 SPC 在发货前会检测到漂移
- 序列号级别的可追溯性使您能够快速召回问题批次。
缺点
- 精度控制在±0.005毫米以内比“足够精确”的喷嘴成本更高
- 镜面抛光内孔会增加一道工序和更长的制作周期。
流体控制及阀门数控精密组件
流体控制喷嘴:买家材料对比
材料选择是影响喷嘴成本、耐腐蚀寿命和流体清洁度的最关键因素。以下是我们向买家提供的真实权衡表。
大多数买家默认选择不锈钢,因为“它坚固耐用”。但对于喷嘴而言,这种直觉往往是错误的。黄铜加工性能优异,能以低成本打造出天然光滑的内壁,是清洁水和计量应用的理想之选;303不锈钢是通用应用的易加工等级;316不锈钢耐腐蚀性强,更适用于化学品或海洋喷淋;17-4 PH不锈钢强度高,适用于高压阀门;PEEK或PTFE衬里可以承受腐蚀性化学品,但需要金属载体。正确的选择取决于流经喷嘴的介质以及应用环境的污染程度。
| 材料 | 适用场景 | 你接受的权衡 |
|---|---|---|
| 黄铜(CW614N) | 清水、定量、低压喷雾 | 较软;避免使用磨蚀性浆料 |
| 303不锈钢 | 一般流体控制任务 | 加工硬化;中等耐腐蚀性 |
| 316不锈钢 | 化学、船舶、冲洗喷雾 | 最难进行微孔加工;成本最高。 |
| 17-4 PH | 高压阀座 | 需要进行热处理后精磨 |
| PEEK/PTFE衬里 | 激进的化学计量 | 需要一个金属载体 |
如果您不确定您的流体需要哪种等级,请通过以下方式将介质、压力和循环次数发送给我们的工程团队: 查询页面 我们将在免费的DFM评估中推荐该合金。
定制数控零件:我们如何根据您的图纸加工喷嘴
喷嘴很少列入产品目录。以下是您发送图纸后的具体流程。
- 您需要发送 STEP/PDF 文件、流体介质、压力以及您必须达到的流量或喷雾目标。
- 我们进行 DFM 审查,标记出不可能的孔径公差、过薄的凸缘或使用中会产生毛刺的特征。
- 您批准了修改后的图纸,我们切割了一个首件喷嘴,用于使用三坐标测量机验证孔径和锥度。
- 验收时,我们安排 60 台机器车间的生产量,并使用 SPC 从第一批次开始。
- 每个喷嘴出厂时都附带检验记录和序列号关联的批次 ID。
由于 LusterControl 同时拥有用于加工小型复杂孔的瑞士型车削生产线和用于批量生产的 60 台 CNC 加工中心,我们能够凭借同一套工艺流程,将喷嘴的生产从单个样品扩展到 5 万件的批量生产。正是这种工艺的连续性,使得像国际咖啡机与家电品牌的二级/OEM 订单这样的客户信赖我们,将重复生产任务委托给我们——从原型到第一百万个零件,我们都遵循同样的生产流程。
- 请发送图纸,图纸上要清楚地标明孔径尺寸——而不仅仅是一个整体公差块。
- 请说明流体介质、压力和所需的流量或喷射角度。
- 请告诉我们年产量,以便我们选择合适的加工工艺(瑞士型车床、车铣复合机床或五轴机床)。
- 批准产量前,请索取首件 CMM 报告和 SPC 计划。
- 确认您需要的可追溯深度(批次级还是序列号级)。
这五项内容决定了喷嘴是“看起来没问题”还是能持续使用一年。请将这份清单视为您的“红旗过滤器”:任何无法回答第四项问题的供应商,都是在对您的流量进行猜测。
流体控制及阀门数控精密组件
LusterControl喷嘴容量:60台CNC机床,4,000平方米
2026 年的扩张并非一句营销口号,而是我们能够交付的精密产品数量的可衡量变化。
| 指标 | 2026年产能 | 这对您的订单意味着什么 |
|---|---|---|
| 植物面积 | 4,000 平方米(2026 年扩建;原有 4,000 平方米已退役) | 流体控制喷嘴专用单元 |
| CNC计数 | 60多个中心,包括瑞士型和五轴加工中心 | 并行原型和体积 |
| 月产量 | 多达 500,000 个零件 | 规模化生产中稳定的交付周期 |
| 镜面抛光 | 标准表面粗糙度 Ra ≤ 0.6 µm,最高 8K Ra ≤ 0.2 µm | 清洁的孔壁,无湍流成核 |
我们是一家位于华南的工厂,而非贸易公司。这意味着审核您DFM(可制造性设计)的工程师,正是拥有生产车间、熔炉和三坐标测量机房的同一家公司。对于厌倦了信息层层传递的流体控制采购商而言,这种单一责任点才是真正产能优势所在。
喷嘴质量框架:ISO 9001、ISO 13485 和批次可追溯性
任何人都可以声称自己“质量上乘”。但以下是我们出货的每个喷嘴质量保证的实际依据。
喷嘴质量并非最终检验,而是一个完整的流程。我们从来料检验开始,经过首件孔径的三坐标测量,对生产批次进行统计过程控制(SPC),对照可接受质量水平(AQL)进行最终质量控制/运行质量控制(QC/OQC),最后通过序列号关联追溯系统完成整个流程。如果现场出现问题,我们可以在几分钟内调出确切的批次、机器、操作班次和材料证书。
- DFM审查旨在切割前去除不可行的孔特征。
- 根据批准的图纸,对孔口和锥体进行首次CMM检测报告。
- 关键孔径尺寸的 SPC 计算结果为 Cpk > 1.33。
- 最终质量控制/运行质量控制,以符合约定的质量水平。
- 发货前已记录序列号级别的可追溯性。
- 为合同期限保留的批次留样。
| 标准/方法 | 它对您的喷嘴进行认证 |
|---|---|
| ISO 9001 | 全厂范围内的质量管理均有据可查。 |
| ISO 13485 | 医用级过程控制,应用于所有精密工作 |
| IATF 16949(进行中) | 汽车级纪律即将上线 |
| ASTM A967 | 不锈钢孔的正确钝化 |
| 批次/序列号可追溯性 | 几分钟内即可完成批次到物料证书的召回 |
流体控制及阀门数控精密组件
订购喷嘴前如何审核供应商
使用这份清单检查任何喷嘴供应商。如果他们发现不止一项问题,请继续寻找其他供应商。
- 他们能否出示最新的 ISO 9001(较适合是 ISO 13485)证书——而不是宣传册上的截图?
- 他们会提供一份与你的图纸相关的孔径首件三坐标测量报告,而不是一份通用的能力表吗?
- 他们运行 SPC 时是否设定了 Cpk 目标值,还是只在最后进行检查?
- 他们能否追溯已发货喷嘴的材料证书和生产机器?
- 在发布图纸之前,他们是否签署了保密协议(参见下一节)?
- 他们能否展示一个真正的流体控制方面的参考项目,而不仅仅是“我们生产精密零件”?
第二个错误是接受“不锈钢”这样的答案,而不是孔径公差值。合金本身并不控制流量,真正控制流量的是孔口及其公差。务必让供应商承诺一个你可以在来料检验中验证的数值。
LusterControl 已发货的用于流体控制的 Real Nozzles 喷嘴
我们不用形容词开头。以下这类工作已经做得非常糟糕了。
我们在喷嘴和流体组件方面的经验贯穿于我们已交付的众多项目中。对于咖啡机和小家电行业——国际咖啡机与家电品牌的二级/OEM 订单——我们加工镜面抛光的不锈钢和黄铜计量零件,其中孔径即为产品核心。对于无人机/无人飞行器客户,我们首笔订单金额高达人民币 120 万元,用于生产公差极小的结构件和定位件。在符合 ISO 13485 标准的医疗领域,我们交付去毛刺、可追溯的组件,因为哪怕一个毛刺都会导致产品缺陷。
关键不在于品牌——而在于同样的生产流程、同样的60台机器的生产车间和同样的检测流程,既服务于一家价值欧元的咖啡机巨头,也服务于一个价值120万元人民币的无人机项目。你的流体控制喷嘴也遵循同样的流程。
流体控制及阀门数控精密组件
喷嘴保密协议和图纸安全
向工厂发送喷嘴图纸不应该让你感觉像是同时向三家工厂泄露了知识产权。在我们这里,你不会有这种感觉。
对于品牌所有者和研发工程师而言,图纸的价值往往高于零件本身。我们正是秉持着这样的理念来对待图纸。签署保密协议是例行流程,并非特殊优待——我们早已为国际咖啡机与家电品牌的二级/OEM 订单项目实施过保密协议。CAD 数据在严格控制的权限下进行处理,原型产品包装严密,只有实际负责喷嘴制造的人员才能访问。
- 上传任何图纸之前请先索取保密协议——我们会将签署好的图纸退还给您,而不是“我们以后再处理”。
- 确认CAD访问权限仅限于生产团队成员。
- 询问原型发货的标签和包装方式(隐蔽包装,不泄露零件编号)。
- 确认供应商未经同意未将您的设计分包给其他公司。
如果供应商在上述任何一点上犹豫不决,那么这种犹豫本身就是答案。对于认真的流体控制设备买家来说,图纸安全是基本要求,我们宁愿向您展示具体流程,而不是拐弯抹角。
流体控制及阀门数控精密组件
流体控制及阀门数控精密组件
流体控制及阀门数控精密组件
常见问题解答:喷嘴和流体控制及阀门买家问题
答:我们对关键计量孔保持±0.005毫米的精度,对次要特征保持±0.008至±0.010毫米的精度,并通过首件CMM和SPC验证,生产过程中Cpk目标值高于1.33。
答:对于清水和计量应用,黄铜材质的加工件能以最低成本获得最光滑的内壁;303不锈钢适用于一般的流体控制应用。仅当耐腐蚀性(而非强度)是主要考虑因素时才选择316不锈钢,并按照ASTM A967标准进行钝化处理。
答:是的。保密协议是我们的标准流程,我们已经在国际咖啡机与家电品牌的二级/OEM 订单项目中采用这种做法。CAD 访问权限仅限于特定角色,原型也会进行谨慎包装。
答:是的。我们拥有瑞士型车削生产线,用于加工小型复杂孔;还有 60 多台数控加工中心(包括五轴和车铣复合机床),用于批量生产。因此,凭借相同的工艺知识,喷嘴可以从第一个样品生产到 5 万个样品。
答:我厂按照 ISO 9001 标准运营,ISO 13485 正在取证,IATF 16949 认证正在申请中。不锈钢内孔均按照 ASTM A967 标准进行钝化处理,且每批产品均具有批次或序列号级别的可追溯性。
答:交货周期取决于复杂程度和订单量,但我们计划于 2026 年扩建一座占地 4,000 平方米、配备 60 多台数控机床的工厂,届时我们将能够并行处理原型制作和批量生产,因此加急喷嘴订单不会影响您原定的零件订单。请通过我们的询价页面发送图纸以获取具体的交货日期。
将您的喷嘴图纸发送给我们进行免费的DFM(可制造性设计)审核,是了解您的孔径规格是否符合图纸要求以及批量生产成本的便捷方式。我们的工程团队会提供公差方面的实际评估,而不是推销产品。
索取免费数控加工报价