LusterControl 精密数控夹具,适用于工业自动化(2026)
- 分享
- 发布者
- 力存科技
- 发布时间
- 2026/10/8
概要
LusterControl 扩大了面向工业自动化 OEM 厂商的精密 CNC 夹具产能。了解我们如何利用 60 台 CNC 机床、±0.005 毫米的公差、ISO 9001/13485 认证和批次可追溯性,批量生产可重复的镜面抛光夹具。
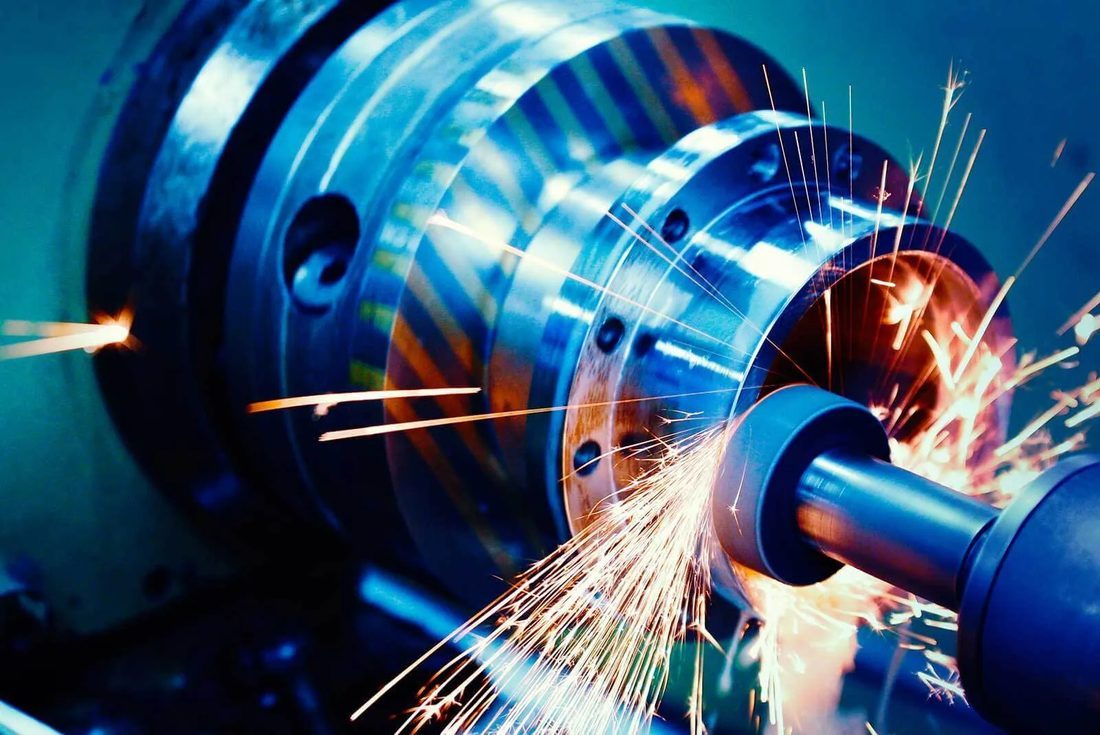
如果您为自动化生产线采购工装夹具,您一定深知一个不为人知的真相:哪怕夹具偏移几百分之一毫米,都可能导致整班零件报废。在机器人单元、传送夹具和快速更换末端执行器中,夹具并非普通的商品,而是下游所有工序赖以生存的基准面。基准面一旦移动,成品率也会随之下降。
随着越来越多的工厂实现自动化,东莞乃至整个华南制造业带对高精度夹具的需求持续攀升。为了满足这一需求,LusterControl 已将部分厂房和机床时间重新分配,用于为工业自动化客户提供精密夹具的生产——我们采用与医疗、汽车和咖啡机零部件相同的数控精密加工技术。本文将阐述这些变化,更重要的是,这些变化对您采购夹具意味着什么。
我们将详细讲解夹具公差为何至关重要,我们如何将其加工至镜面般光滑,哪些材料选择会真正影响您的生产线,每批产品背后的质量控制体系,以及一份您在发送图纸前可以使用的实用供应商审核清单。所有数据均来自我们真实可靠的验证数据——绝无夸大其词。
目录
工业自动化数控精密零部件
为什么工业自动化数控零件采购商需要更好的夹具
在比较规格之前,让我们先明确一下精密夹具在您的地板上究竟起什么作用。
自动化单元中的夹具承担着一项看似简单却极其严苛的任务:确定零件的位置。取放臂、旋转分度器和视觉引导夹具都假定工件位于夹具离开时的精确位置。如果夹具的定位面存在 0.02 毫米的偏差,之后钻的每个孔都会继承这一误差。对于工业自动化数控零件而言,夹具是精度链中的第一个环节——也是误差最先进入的地方。
精密夹具究竟控制着什么
决定夹具是否能胜任生产线工作的三个关键因素是:重复性(每次循环是否都能保持在接近相同的位置)、刚度(能否承受切割或搬运力)以及表面状况(接触面是否会在工件上留下痕迹或磨损)。买家往往纠结于错误的因素。他们要求“硬化钢”,而真正的问题在于定位基准是否能保持在±0.005毫米的精度,以及表面是否足够光滑,不会转移杂质。
- 夹具(工件夹持装置)
- 一种利用可重复的参考基准来定位和固定工件,使其免受加工或搬运力作用的装置。
- 重复性
- 精密夹具闭合位置误差在多个循环中的扩散,通常以微米为单位表示。
- 基准
- 零件上所有其他尺寸均以此为基准测量的单一、有意确定的表面或轴线。
工业自动化数控精密零部件
CNC精密加工:我们如何打造镜面抛光夹具
夹具的质量取决于其制造过程的质量。以下是 LusterControl 夹具的实际制造流程。
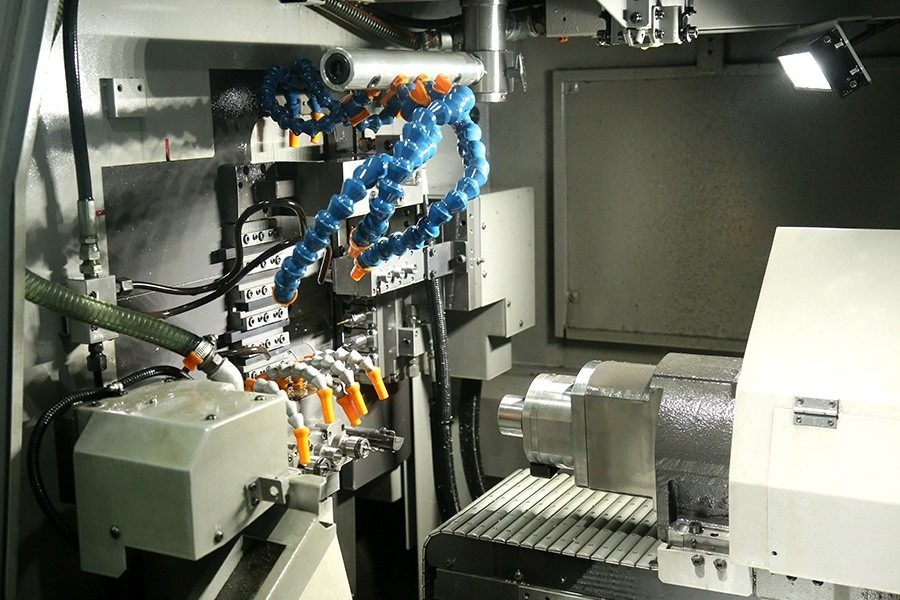
我们加工夹具的方式与加工外科级零件的方式相同:车铣复合加工中心和五轴加工中心在一次装夹中即可加工出定位几何形状,从而使基准面和夹具本体共享同一坐标系。多装夹是大多数加工车间精度损失的根源,因为每次重新装夹都会增加误差。一次装夹,一次精度。
从棒材到成品夹具:步骤
- 材料核实——在开始任何切割之前,对进货批次进行记录,并将工厂证书与批次进行匹配。
- 在车铣复合中心或五轴加工中心上一次装夹完成粗加工和精加工,以保护基准链。
- 对光洁度要求高的接触面进行镜面抛光或电解抛光,标准 Ra ≤ 0.6 µm,可达 8K Ra 0.2 µm。
- 对于任何会在生产线上受到冲洗或潮湿环境影响的 300 系列不锈钢卡箍,均需按照 ASTM A967 标准进行钝化处理。
- 首件CMM检验与图纸的一致性;运行批次的SPC抽样;发货前进行序列级追溯。
这对您来说很重要:一个在一次装配中就安装好并经过验证表面处理的夹具,在第 10,000 次循环中都能以与第 1 次循环相同的方式固定您的零件。这就是无人值守的自动化生产线和需要操作员时刻照看夹具的生产线之间的区别。
| 过程选择 | 它保护的是什么 | LusterControl 的典型结果 |
|---|---|---|
| 单装式车铣床 | 数据链完整性 | 定位面上的精度为±0.005毫米 |
| 五轴精加工 | 复杂的夹具几何形状 | 未添加重新固定错误 |
| 电解抛光 | 接触面清洁度 | Ra 0.2 µm / 8K 镜面 |
| ASTM A967钝化 | 耐腐蚀性 | 可冲洗不锈钢 |
您可以阅读更多关于我们车铣复合加工和五轴加工能力图的信息,请访问: 公司能力页面或浏览相关内容 精密加工制品 了解更多工艺细节。
高精度数控夹具:体积夹持精度±0.005毫米
原型制作的精度很容易保证。真正的考验在于如何保证5万件产品的精度——而这正是大多数供应商悄然失败的地方。
高混合自动化采购商经常收到一份漂亮的首件检验报告,但到了第三周就会发现公差出现偏差。原因几乎从来都不是机器本身,而是其周围的系统——刀具磨损、热漂移、来料不一致、缺乏统计过程控制(SPC)。我们通过在关键尺寸上运行 SPC,并将 Cpk 目标值设定在 1.33 以上,以及按计划更换刀具(而不是等到故障才更换),将关键夹紧基准的精度控制在 ±0.005 毫米以内。
| 在您的线路上申请 | 我们持有的数据容差 | 为什么这很重要 |
|---|---|---|
| 机器人末端执行器颚 | ±0.005 毫米 | 握持位置的重复性直接影响拣选精度。 |
| 输送机定位夹具 | ±0.008 毫米 | 每个托盘的索引位置保持一致 |
| 快速更换夹具块 | ±0.010 毫米 | 无需工具即可更换座椅,且座椅仍符合规格。 |
| 视觉引导巢穴 | ±0.005 毫米 | 相机偏移量的计算假设基准面是固定的 |
优点
- 一次装夹加工可保持基准链的完整性
- Cpk > 1.33 的 SPC 在发货前会检测到漂移
- 序列号级别的可追溯性使您能够快速召回问题批次。
缺点
- 精度控制在±0.005毫米以内比“足够精确”的夹具成本更高。
- 镜面抛光工艺增加了一道工序和更长的交货时间。
工业自动化数控精密零部件
工业自动化用夹具:买家对比
材料选择是影响夹具成本、重量和寿命的最重要因素。以下是我们向买家提供的真实权衡表。
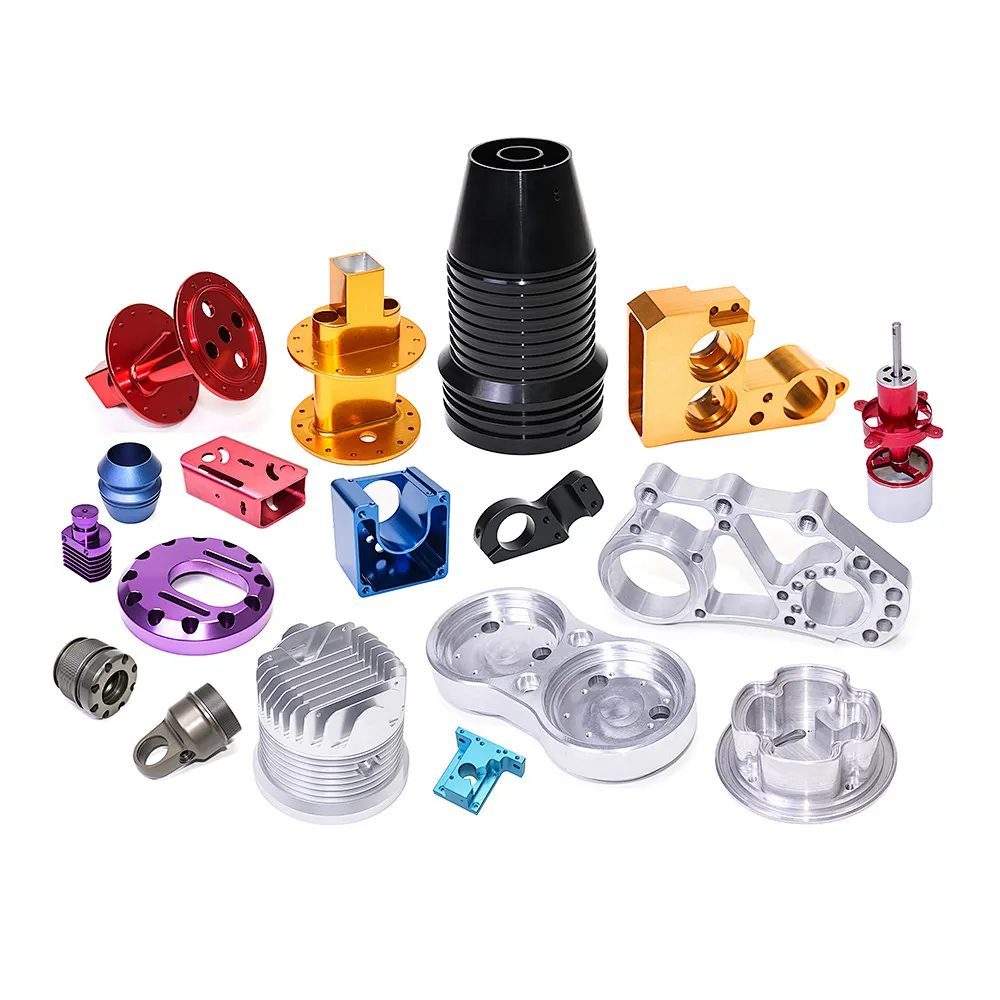
大多数买家默认选择不锈钢,因为“它坚固耐用”。但对于夹具而言,这种直觉往往是错误的。6061铝合金更轻、更便宜,而且刚度足以满足大多数定位工作的需求;7075铝合金强度更高,但重量略有增加;304不锈钢耐腐蚀;316不锈钢耐腐蚀性更佳,加工难度也略高。正确的选择取决于您的夹具是用于洁净干燥的环境还是需要冲洗的食品生产线。
| 材料 | 适用场景 | 你接受的权衡 |
|---|---|---|
| 6061铝合金 | 轻便、大容量定位夹具 | 降低硬度;避免磨损性作业 |
| 7075铝合金 | 刚性快换臂 | 比 6061 更重、更贵 |
| 304不锈钢 | 潮湿或轻微清洗过的细胞 | 加工硬化;周期时间变慢 |
| 316不锈钢 | 冲洗/腐蚀性管线 | 成本最高,加工难度最大 |
| 工具钢(热处理) | 高耐磨颚部嵌件 | 需要进行热处理后研磨 |
如果您不确定应该指定哪个参数,请通过以下方式将运行环境和循环次数发送给我们的工程团队: 查询页面 我们将在免费的DFM评估中推荐等级。
定制数控零件:我们如何根据您的图纸加工夹具
夹具很少出现在产品目录中。以下是您发送图纸后的具体流程。
- 您需要发送 STEP/PDF 文件以及操作条件(力、环境、循环速率)。
- 我们进行 DFM 审查,标记出壁薄、公差过大或使用中容易磨损的特征。
- 您批准了修改后的图纸,我们切割了用于三坐标测量机验证的首件夹具。
- 验收时,我们安排 60 台机器车间的生产量,并使用 SPC 从第一批次开始。
- 每个夹具都附带检验记录和序列号关联的批次 ID。
由于 LusterControl 同时拥有用于加工小型复杂零件的瑞士型车削生产线和用于批量生产的 60 台 CNC 加工中心,我们能够凭借同一套工艺流程,将夹具从单件打样扩展到 5 万件的大批量生产。正是这种连续性,使得像国际咖啡机与家电品牌的二级/OEM 订单这样的客户信赖我们,委托我们进行重复生产——从原型到第一百万件,我们都遵循同样的生产流程。
- 发送图纸时,请清晰标明单一定位基准——而不仅仅是公差图。
- 请说明操作环境(干燥、清洗过、油腻、温度波动)。
- 请告诉我们年产量,以便我们选择合适的加工工艺(瑞士型车床、车铣复合机床或五轴机床)。
- 批准产量前,请索取首件 CMM 报告和 SPC 计划。
- 确认您需要的可追溯深度(批次级还是序列号级)。
这五项内容决定了夹具是“看起来不错”还是能牢固固定一年。请将这份清单视为您的“红旗过滤器”:任何无法回答第四项问题的供应商都是在胡乱猜测。
工业自动化数控精密零部件
LusterControl夹具容量:60台数控机床,4,000平方米
2026 年的扩张并非一句营销口号,而是我们能够交付的精密产品数量的可衡量变化。
| 指标 | 2026年产能 | 这对您的订单意味着什么 |
|---|---|---|
| 植物面积 | 4,000 平方米(2026 年扩建;原有 4,000 平方米已退役) | 用于自动化夹具的专用单元 |
| CNC计数 | 60多个中心,包括瑞士型和五轴加工中心 | 并行原型和体积 |
| 月产量 | 多达 500,000 个零件 | 规模化生产中稳定的交付周期 |
| 镜面抛光 | 标准表面粗糙度 Ra ≤ 0.6 µm,最高 8K Ra ≤ 0.2 µm | 接触面清洁,无碎屑转移 |
我们是一家位于华南的工厂,而非贸易公司。这意味着审核您DFM(面向制造的设计)的工程师,正是拥有生产车间、熔炉和三坐标测量机房的同一家公司。对于厌倦了信息层层传递的自动化采购商而言,这种单一责任点才是真正产能优势所在。
夹具质量框架:ISO 9001、ISO 13485 和批次可追溯性
任何人都可以声称自己“质量上乘”。但以下是我们出货的每一款夹具都具备高质量保证的实际框架。
夹具的质量控制并非最终检验,而是一个完整的流程。我们从来料检验开始,经过首件三坐标测量,对生产批次进行统计过程控制(SPC),根据可接受质量水平(AQL)进行最终质量控制/运行质量控制(QC/OQC),最后通过序列号追溯系统完成整个流程。如果现场出现问题,我们可以在几分钟内调出确切的批次、机器、操作班次和材料证书。
- DFM审查旨在切割前去除不可行的特征。
- 根据批准的图纸,对第一件 CMM 报告进行检验。
- SPC 在关键钳制数据上 Cpk > 1.33。
- 最终质量控制/运行质量控制与约定的质量水平进行比对。
- 发货前已记录序列号级别的可追溯性。
- 为合同期限保留的批次留样。
| 标准/方法 | 它对您的夹具进行认证 |
|---|---|
| ISO 9001 | 全厂范围内的质量管理体系已形成文件记录。 |
| ISO 13485 | 医用级过程控制,应用于所有精密工作 |
| IATF 16949(进行中) | 汽车级纪律即将上线 |
| ASTM A967 | 不锈钢接触面的正确钝化 |
| 批次/序列号可追溯性 | 几分钟内即可完成批次到物料证书的召回 |
工业自动化数控精密零部件
订购夹具前如何审核供应商
使用这份清单检查任何夹具供应商。如果他们列出的物品超过一件,请继续寻找其他供应商。
- 他们能否出示最新的 ISO 9001(较适合是 ISO 13485)证书——而不是宣传册上的截图?
- 他们会发送与您的图纸相关的首件 CMM 报告,而不是通用的能力表吗?
- 他们运行 SPC 时是否设定了 Cpk 目标值,还是只在最后进行检查?
- 他们能否追溯已发货夹具的材料证书和生产机器?
- 在发布图纸之前,他们是否签署了保密协议(参见下一节)?
- 他们能否展示一下你们行业内的实际参考案例,而不仅仅是“我们生产精密零件”?
第二个错误是接受“硬化钢”这样的答案,而不是重复性数值。硬度并不能确定零件的位置;基准值及其公差才能。务必让供应商承诺提供一个您可以在来料检验中验证的数值。
LusterControl 已为自动化行业交付真正的夹具
我们不用形容词开头。以下这类工作已经做得非常糟糕了。
我们在夹具和工装方面的经验已融入到我们已交付的众多项目中。对于咖啡机和小家电行业——国际咖啡机与家电品牌的二级/OEM 订单——我们加工镜面抛光的不锈钢和黄铜部件,因为表面光洁度是产品的关键。对于一家无人机/无人飞行器客户,我们首笔订单金额高达120万元人民币,用于生产公差要求较高的结构件和定位件。在符合ISO 13485标准的医疗领域,我们交付去毛刺、可追溯的部件,因为哪怕一个毛刺都会导致产品不合格。
关键不在于品牌——而在于同样的流程规范、同样的60台机器的生产车间和同样的检测链,既服务于一家价值欧元的咖啡机巨头,也服务于一个价值120万元人民币的无人机项目。您的自动化夹具也将得到同样的待遇。
工业自动化数控精密零部件
夹具保密协议及图纸安全
把夹具图纸发给一家工厂不应该感觉像是同时把你的知识产权泄露给三家工厂。在我们这里,绝对不会发生这种情况。
对于品牌所有者和研发工程师而言,图纸的价值往往高于零件本身。我们正是秉持着这样的理念来对待图纸。签署保密协议是例行流程,并非特殊优待——我们早已为国际咖啡机与家电品牌的二级/OEM 订单项目实施过保密协议。CAD 数据在严格控制的权限下进行处理,原型产品包装隐秘,只有实际负责夹具制造的人员才能访问。
- 上传任何图纸之前请先索取保密协议——我们会将签署好的图纸退还给您,而不是“我们以后再处理”。
- 确认CAD访问权限仅限于生产团队成员。
- 询问原型发货的标签和包装方式(隐蔽包装,不泄露零件编号)。
- 确认供应商未经同意未将您的设计分包给其他公司。
如果供应商在上述任何一点上犹豫不决,那么这种犹豫本身就是答案。对于认真的自动化采购商来说,图纸安全是基本要求,我们宁愿向您展示具体流程,而不是拐弯抹角。
工业自动化数控精密零部件
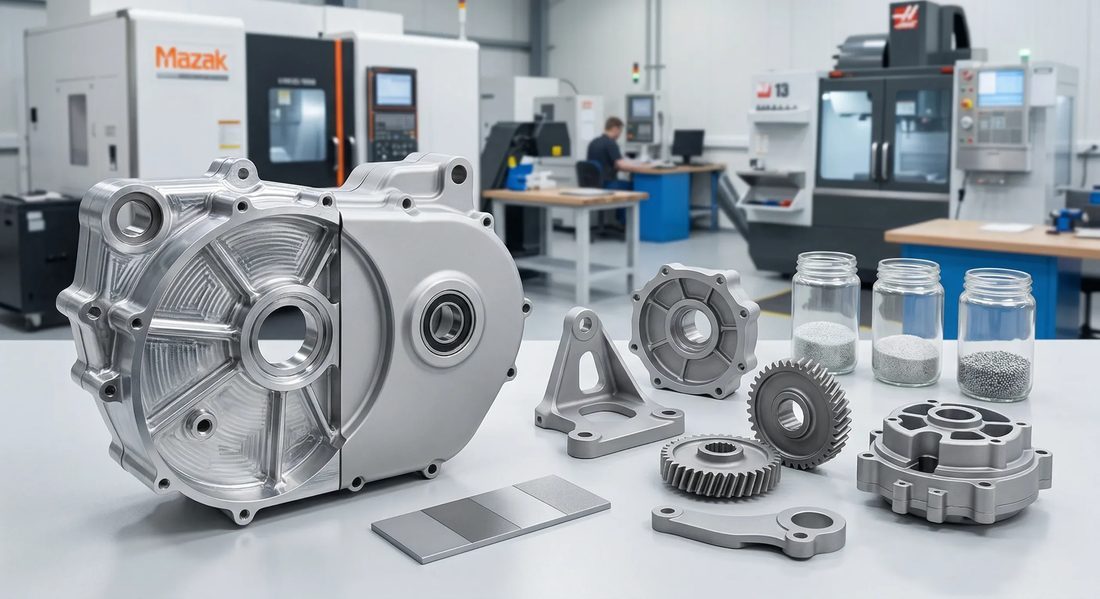
工业自动化数控精密零部件
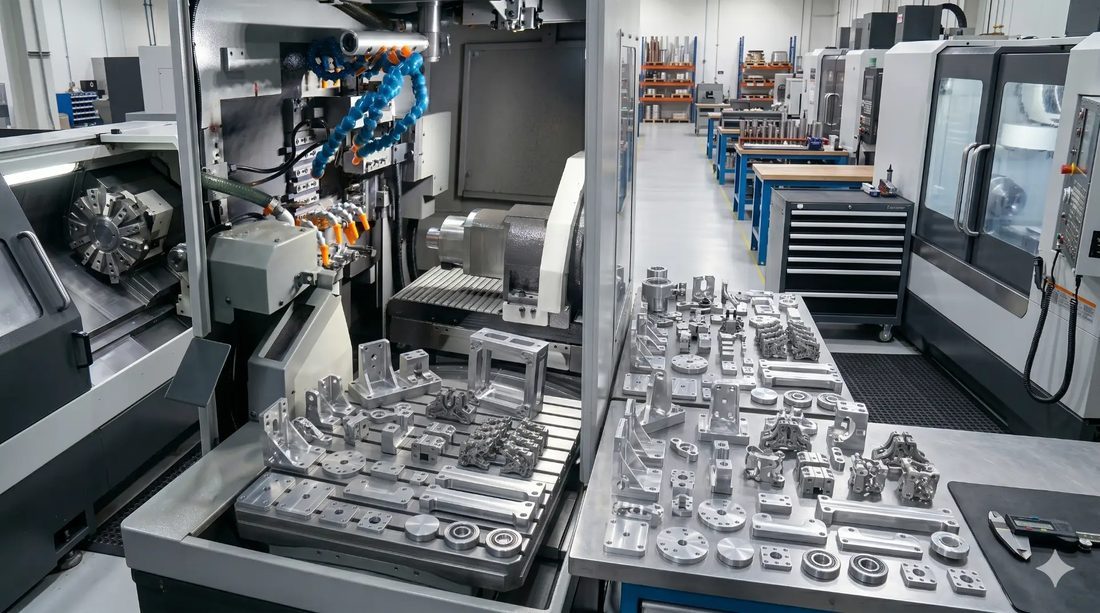
工业自动化数控精密零部件
常见问题解答:夹具和工业自动化买家问题
答:我们对关键定位基准保持±0.005毫米的精度,对次要特征保持±0.008至±0.010毫米的精度,并通过首件CMM和SPC进行验证,生产过程中Cpk目标值高于1.33。
答:对于干燥、无磨损的定位作业,6061铝合金是最轻便且最具成本效益的选择;7075铝合金则能增加刚性,适用于快速更换臂。仅当耐腐蚀性(而非强度)是主要考虑因素时,才选择304或316不锈钢,并按照ASTM A967标准进行钝化处理。
答:是的。保密协议是我们的标准流程,我们已经在国际咖啡机与家电品牌的二级/OEM 订单项目中采用这种做法。CAD 访问权限仅限于特定角色,原型也会进行谨慎包装。
答:是的。我们拥有瑞士型车削生产线,用于生产小型复杂夹具;同时拥有 60 多台数控加工中心(包括五轴和车铣复合加工中心),用于批量生产。因此,凭借相同的工艺知识,夹具的生产可以从第一个样品到 5 万个样品不等。
答:我厂按照 ISO 9001 标准运营,ISO 13485 正在取证,IATF 16949 认证正在申请中。不锈钢接触面均按照 ASTM A967 标准进行钝化处理,且每批产品均具有批次或序列号级别的可追溯性。
答:交货周期取决于复杂程度和订单量,但我们计划在2026年扩建一座占地4,000 平方米、拥有60多台数控机床的工厂,届时我们可以并行开展原型制作和批量生产,因此即使是紧急订单也不会影响您原定的零件供应。请通过我们的询价页面发送图纸,以便我们给出具体的交货日期。
将您的夹具图纸发送给我们进行免费的DFM(面向制造的设计)审核,是了解您的规格是否符合图纸所示并可按实际制造的直接方法,也能帮助您了解批量生产的成本。我们的工程团队会提供公差方面的实际评估,而不是推销产品。
索取免费数控加工报价