LusterControl公司计划在2026年将其电解抛光产能翻番。
- 分享
- 发布者
- 力存科技
- 发布时间
- 2026/9/24
概要
LusterControl 已宣布其电解抛光产能将于 2026 年翻番,从而将不锈钢镜面抛光精度提升至 Ra 0.2 微米 (8K),以满足医疗、咖啡机和流体控制领域客户的需求。以下是此次升级对您的零件、交货时间和规格的影响。
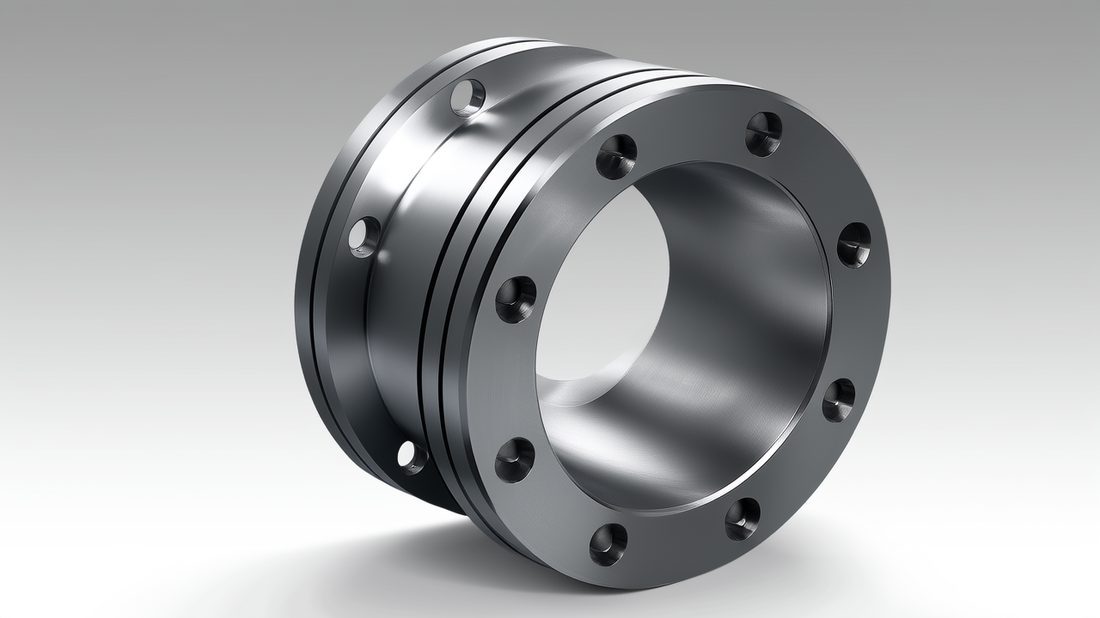
如果您采购的不锈钢部件必须外观洁净且始终保持洁净,那么您一定知道,瓶颈很少出在切割环节,而是在表面处理环节。毛刺、定向刀痕以及钝化层在实际应用中失效等问题,都会悄然推高您的废品率和保修成本。LusterControl 正是为了解决这个问题而着手解决的,该公司于 2026 年将其电解抛光产能翻了一番。
这不是营销话术。抛光生产线翻倍将改变买家最关心的三件事:不锈钢表面粗糙度能达到多低、每月能交付多少件达到该表面光洁度的零件,以及首件样品返还给您的速度。本次更新将详细介绍电解抛光的实际作用、它与机械镜面抛光的区别,以及如何精确指定参数才能确保获得表面粗糙度 Ra 0.2 微米(8K)且一次性通过检验的零件。
我们还会介绍此次升级背后的实际数据:60多台数控机床、位于东莞的4,000 平方米工厂,以及每月50万件的产能。如果您正在比较不同的供应商,请在发送图纸之前阅读买家清单和常见错误部分。
目录
公司与厂区配图
LusterControl为何计划在2026年将其电解抛光产能翻番
简而言之:市场对真正镜面抛光不锈钢的需求超过了旧生产线的产能。
过去两年,不锈钢镜面抛光的需求从小众需求转变为医疗、咖啡机、流体控制和半导体等应用领域的标配。买家不再问“你能抛光吗”,而是开始问“这个季度你能保证5000件产品的表面粗糙度Ra达到0.2微米吗?”。原有的单线生产线无法满足如此巨大的需求,只能延长交货周期。因此,我们计划在2026年将东莞工厂的电解抛光产能翻番。
为什么选择电解抛光而不是机械抛光?因为电解抛光能够去除可控的表面金属层,而不是像机械抛光那样将其涂抹开来。这使得我们能够在复杂的内部结构上达到8K Ra 0.2微米的表面光洁度,而这是抛光轮无法触及的。对于买家而言,这意味着更少的嵌入污染物、更好的清洁性以及符合ASTM A967标准且能够正确钝化的表面。这些正是医疗和流体行业的买家实际审核的特性。
公司与厂区配图
电解抛光对不锈钢的实际作用
这是电化学作用,而不是磨损,正是这种区别使得表面处理能够持久耐用。
电解抛光,有时也称为电抛光,是一种电化学工艺,它将不锈钢表面的微观层溶解掉,同时工件浸入磷酸硫电解液中,使其呈阳极状态。微观粗糙度的峰值处电流密度更高,因此溶解速度比谷值处更快。最终得到的是平整、钝化、低粗糙度的表面,而不是机械打磨后留下的粗糙表面。
- 电解抛光
- 一种阳极电化学工艺,可去除一层薄而可控的金属层,以改善微观粗糙度并提高钝化性能。
- Ra(算术平均粗糙度)
- 表面轮廓与平均线的平均偏差,单位为微米。Ra 值越低,表面越光滑。不锈钢的 8K 镜面抛光对应的 Ra 值约为 0.2 微米。
- 钝化
- 后处理(例如 ASTM A967)可最大限度地增加氧化铬层,从而使不锈钢耐腐蚀。
步骤 1:清洁并装架零件
每个零件都经过脱脂和固定,以确保电流均匀流动。夹具安装不当是造成表面光洁度不均的最常见原因,因此我们将夹具安装视为生产流程的一部分,而不是事后才考虑的环节。对于买家而言,这一点至关重要,因为盲孔、长孔和薄壁都需要精心设计电流路径。
步骤二:阳极溶解
零件作为阳极进入电解液。我们控制电压、温度和时间来去除目标层。双线生产线提供了更大的电解液容量和更多的并行工位,因此500件的批次不再需要排在50件的批次后面。这就是缩短交货周期的原因。
步骤 3:冲洗、钝化和验证
抛光后,我们会进行冲洗,按照 ASTM A967 标准进行钝化处理,并使用轮廓仪对首件样品进行表面粗糙度 (Ra) 检测。我们的目标是获得可追溯的 Ra 值,而不是目测估计。如果您的规格要求 Ra 值为 0.2 微米,我们会提供可追溯的测量数据,而不是照片。
电解抛光与机械镜面抛光:6个真正区别
两者看起来都很有光泽,但只有一种在实际应用中表现相同。
买家常常将“看起来像镜子”和“是镜面抛光”混为一谈。它们并不相同。机械镜面抛光(研磨、抛光、超精加工)是通过移动材料来实现的,而电解抛光则是去除材料。下表是我们向采购部门提供的对比信息,以便他们选择合适的规格。
| 因素 | 电解抛光 | 机械镜面抛光 |
|---|---|---|
| 机制 | 可控阳极溶解 | 表面磨损/涂抹 |
| 适宜Ra可达 | 不锈钢表面粗糙度 Ra 0.2 μm (8K) | Ra 0.4-0.8 μm(典型值),可变 |
| 伸入孔洞/孔内 | 均匀、电流驱动 | 可怜的,轮子进不去 |
| 表面污染 | 可拆卸,易于清洁 | 可嵌入介质/碎片 |
| 被动性 | 改善铬层 | 可能需要单独的钝化处理 |
| 吞吐量 | 高处与平行站 | 劳动密集型,规模化速度较慢 |
以下是如何解读该表格的方法:
- 如果你的零件有内部湿润表面,那么电抛光是可选方案,因为电流可以到达砂轮无法到达的地方。
- 如果您需要不锈钢表面粗糙度 Ra 0.2 um 的证明,电解抛光是可靠的方法;机械抛光会偏离目标。
- 如果零件是简单的外表面且产量较低,机械精加工可能更便宜,但要验证 Ra 在整个批次中是否保持一致。
- 如果需要审核清洁性或生物相容性(医疗、食品、流体),则电抛光加 ASTM A967 钝化是更安全的规范。
- 如果既需要严格的几何公差又需要镜面,则先加工至±0.005毫米,然后再进行抛光,这样就不会磨掉公差。
- 如果成本是唯一的驱动因素,并且表面处理并非至关重要,那么机械精加工可能就足够了,但要确认它不会在现场审核中失败。
公司与厂区配图
不锈钢镜面抛光:如何达到 Ra 0.2 微米表面粗糙度
8K 表面处理是切割、抛光和测量三者共同作用的结果。
真正的Ra 0.2微米(8K级)不锈钢镜面抛光效果并非仅靠抛光就能实现。它始于干净利落的CNC精密加工,因为电解抛光只能去除已经接近平整的表面。如果铣削加工留下3微米的轮廓,电解液就必须去除过多,从而导致公差过大。因此,我们首先将加工精度控制在±0.005毫米以内,然后再通过电解抛光去除最后几微米的凸起部分。
| 阶段 | 目标 | 这对你来说为什么重要? |
|---|---|---|
| CNC粗加工+精加工 | 成形精度为±0.005毫米 | 保持几何形状,因此抛光只是表面找平。 |
| 去毛刺和清洁 | 无嵌入碎片 | 防止浴缸内电流不均匀 |
| 电抛光 | Ra 0.2-0.4 微米(8K 靶 0.2) | 水平达到峰值,被动性得到改善 |
| 钝化(ASTM A967) | 已确认的氧化层 | 耐腐蚀性买家审核 |
| 轮廓仪验证 | 记录的Ra值 | 首件检验的证据,而不是照片。 |
CNC精密加工与表面光洁度:为何二者必须相辅相成
对于超出公差范围的零件来说,镜面抛光只不过是昂贵的废品而已。
表面光洁度和尺寸精度并非两个独立的领域,而是同一零件的两种不同表现形式。在 LusterControl,我们将 CNC 精密加工和表面光洁度视为一个整体工作流程,因为切削工艺决定了抛光效果的上限。我们拥有 60 多台 CNC 加工中心,包括五轴加工中心、车铣复合加工中心和瑞士型车床,这些设备赋予我们精准的几何控制能力,从而能够批量生产出同样镜面般光洁度的产品。
- 车铣复合
- 一台可以在一次装夹中完成车削和铣削的机器,减少了工序间累积的误差。
- 五轴加工
- 可从五个方向进行工具操作,用于在一个夹具中加工复杂的轮廓和倒角。
- 瑞士型车削
- 一种滑动式主轴车床,可将棒料支撑在靠近切削位置的位置,非常适合加工小型、长形、大批量零件。
| 您的需求 | 我们采用的流程 | 它保护的是什么 |
|---|---|---|
| 高精度公差 + 镜面 | 五轴/车铣复合加工,然后进行电抛光 | 几何形状和最终效果良好融合 |
| 小长轴,高容量 | 瑞士型车削 | 规模化的直线度 |
| 复杂轮廓,一个夹具 | 五轴加工 | 无重新固定错误 |
| 批次追溯性 | 批次级物料跟踪 | 审计跟踪到源栏 |
公司与厂区配图
买家应指定表面处理等级(以及哪些等级比较重要)
大多数买家对Ra的要求过高,而对容易出故障的部件的要求过低。
Ra 是最重要的指标,但并非唯一指标。对于不锈钢镜面零件,您还应考虑表面处理等级(例如 8K 镜面等级)、钝化要求和边缘状态。下表列出了常用等级及其实际应用场景,方便您避免为应用不需要的规格买单。
| 等级/Ra | 典型用途 | 你需要它吗? |
|---|---|---|
| Ra 0.8 微米 | 通用装饰/光密封 | 是的,对于大多数外表面而言。 |
| Ra 0.4 微米 | 更好的清洁性 | 是的,可接触食物/液体 |
| Ra 0.2 微米 (8K) | 生物相容性/湿路径 | 是的,适用于医疗、酿造、阀座 |
| Ra 低于 0.2 微米 | 特种光学 | 极少发生;确认申请 |
| 没有Ra呼叫 | 非关键结构 | 只要不沾水即可接受。 |
请在向供应商发送电子邮件之前,使用下面的选择列表设置您的标注。
- 如果表面湿润、具有生物相容性或必须抵抗水垢和细菌,则选择 Ra 0.2 um (8K)。
- 如果密封位置靠近食物但并非关键密封,则选择 Ra 0.4 um。
- 如果表面主要是可见的或轻度负载,则选择 Ra 0.8 um。
- 仅对明显非关键的干燥结构面选择不标注 Ra 值。
优点
- 指定合适的Ra值可以节省浪费在未使用的镜面等级上的成本。
- 清晰的等级标识让店铺能够自信地选择电解抛光还是机械抛光。
- 有据可查的Ra加快了首件审批速度
缺点
- 在每个面上过度标称 Ra 0.2 微米会毫无意义地抬高价格。
- 在湿润的表面上施药量不足会导致现场故障和保修索赔。
- 将Ra值和公差混在一起而不加以区分会导致废品。
产能升级:更多电解抛光工序,棒材品质不变
生产线扩容是为了提高产能,而不是降低标准。
随着2026年的扩建,我们在东莞原有旧厂房内新增了并联电解抛光工位,并扩大了抛光槽容量。目标是在提高月产量的同时,将表面粗糙度Ra保持在0.2微米(8K)以上。这意味着更短的排队时间、更快的首件交付速度,以及能够轻松下单5万件镜面抛光产品而无需担心交货期问题。
| 2026 年前后对比 | 早些时候 | 现在 |
|---|---|---|
| 抛光线 | 单线 | 双倍平行车站 |
| 镜面级月度净空 | 有限的 | 显著更高 |
| 第一篇文章的转变 | 排队时间更长 | 更快的样品回收 |
| 设备层 | 4,000 平方米(已停用) | 已使用4,000 平方米 |
| 质量体系 | ISO 9001 / ISO 13485 | 同样,IATF 16949 正在进行中 |
如果您想了解抛光生产线如何融入更广泛的能力图谱,我们的 关于页面 列出流程,以及我们的 博客 深入涵盖五轴加工和车铣复合加工流程。
公司与厂区配图
买家检查清单:订购抛光零件前需要询问的表面处理问题
批准镜面抛光采购订单前需要询问的五件事。
抛光不锈钢是低价与现场故障分水岭。下单前,务必向供应商确认这些部件是否能够生产。如果他们无法生产,低价就是一种警示。
- 要求提供书面工艺规范:电抛光 + ASTM A967 钝化,而不是“抛光”。
- 要求对成品表面进行 Ra 测量,并对特征进行公差测量,分别作为两个单独的标注。
- 要求提供包含 Ra 值记录的第一件样品轮廓仪报告。
- 要求提供批次级别的材料可追溯性,追溯至源棒材和工厂证书。
- 请询问您实际需要的等级(Ra 0.2 / 0.4 / 0.8 微米),而不是笼统的镜面反射率要求。
- 请特别要求对内部湿润孔进行表面处理,因为砂轮无法触及这些孔。
- 请根据您的实际用量要求报价,而不是根据样品报价。
在零部件上指定镜面抛光时常见的错误
这五种错误会让买家损失最多。
- 只指定“镜面抛光”,不指定 Ra 值,所以加工厂会选择看起来合适的、成本较低的工艺。
- 将 Ra 应用于一个配合紧密的特征上,然后看着抛光过程吞噬公差。
- 假设一张光亮的照片的表面粗糙度 Ra 为 0.2 微米,而只有轮廓仪读数才能证明这一点。
- 使用机械抛光法对湿润的孔进行抛光,无法触及并嵌入介质。
- 选择最低价格但缺乏批次级可追溯性的产品,然后未能通过医疗或液体审核。
如果您正在权衡供应商,我们之前撰写的相关文章或许能帮到您。 8K镜面抛光,表面粗糙度Ra达到0.2微米 解释了该说法背后的计量学原理,以及我们的 查询页面 这是你开始进行DFM审查的地方。
公司与厂区配图
公司与厂区配图
公司与厂区配图
公司与厂区配图
常见问题解答:电解抛光及公司买家问题
答:它缩短了排队时间,提高了首件周转率,并增加了 Ra 0.2 微米 (8K) 不锈钢零件的月产量,同时又不降低检验标准。您可以更快地获得样品,并能够在可预测的交货期内下单更大批量的镜面抛光零件。
答:对于易湿润、生物相容或内部结构复杂的表面,电解抛光是可行的。电解抛光可去除可控的表面层,并能均匀地达到 Ra 0.2 微米的表面粗糙度,即使是砂轮无法触及的孔洞也能有效抛光,同时还能提高表面的钝化性能。机械抛光虽然也能达到类似的效果,但容易出现偏差,并且可能嵌入碎屑。
答:是的。我们首先将加工精度控制在±0.005毫米以内,然后进行电抛光,达到8K Ra 0.2微米的目标表面粗糙度,用轮廓仪对首件样品进行验证,并进行批次级追溯。2026年产能翻番后,每月可生产高达50万件零件。
答:润湿面和冲煮路径面的表面粗糙度 Ra 指定为 0.2 μm (8K),食品相邻面的表面粗糙度 Ra 指定为 0.4 μm,主要可见面的表面粗糙度 Ra 指定为 0.8 μm。务必将 Ra 值与特征公差关联起来,以确保抛光不会影响配合精度。
答:是的。我们采用符合 ASTM A967 标准的钝化工艺,作为同一受控流程的一部分,以最大限度地提高氧化铬层的耐腐蚀性。我们提供的是书面记录的结果,而非仅凭视觉效果。
答:请通过我们的询价页面提交您的图纸,我们将免费为您提供DFM(面向制造的设计)审核服务。我们会根据您的订单确认Ra等级、公差、工艺流程(电解抛光+ASTM A967钝化)和交货周期,并在全面生产前提供首件样品及轮廓仪检测报告。
将您的图纸发送给我们进行免费的DFM审查,我们将告诉您镜面抛光不锈钢零件所需的确切Ra等级、工艺和交货时间。
索取免费数控加工报价