95%的买家在选择数控车床加工制造商时忽略了这些关键标准
- 分享
- 发布者
- 力存科技
- 发布时间
- 2026/8/19
概要
凭借16 年CNC车削不锈钢镜面抛光经验,我们的内部控制基准设定为**Ra ≤ 0.6μm——比一般行业标准严格三倍**。结合±0.01mm的尺寸公差和渐进式抛光工艺,我们已帮助咖啡设备客户将成品零件的外观一致性提升了30%。本文旨在拨开营销迷雾,提供实用指导,帮助买家避免常见的供应商选择陷阱。
核心要点
在选择数控车床加工服务时,不要仅仅根据报价和交货时间来做决定。用于咖啡机的镜面抛光不锈钢部件对外观的要求远比标准五金件严格。表面粗糙度、批次间颜色一致性和边缘光洁度直接决定最终产品的等级。
凭借16 年CNC车削不锈钢镜面抛光经验,我们的内部控制基准设定Ra≤0.6μm——比一般行业标准严格三倍。结合±0.01mm的尺寸公差和渐进式抛光工艺,我们已帮助咖啡设备客户将成品零件的外观一致性提升了30%。本文旨在拨开营销迷雾,提供实用指导,帮助买家避免常见的供应商选择陷阱。
【案例研究照片:显微镜下咖啡机蒸汽室不锈钢镜面部件检测】图片替代文字:高端咖啡设备不锈钢蒸汽室镜面部件的质量检测
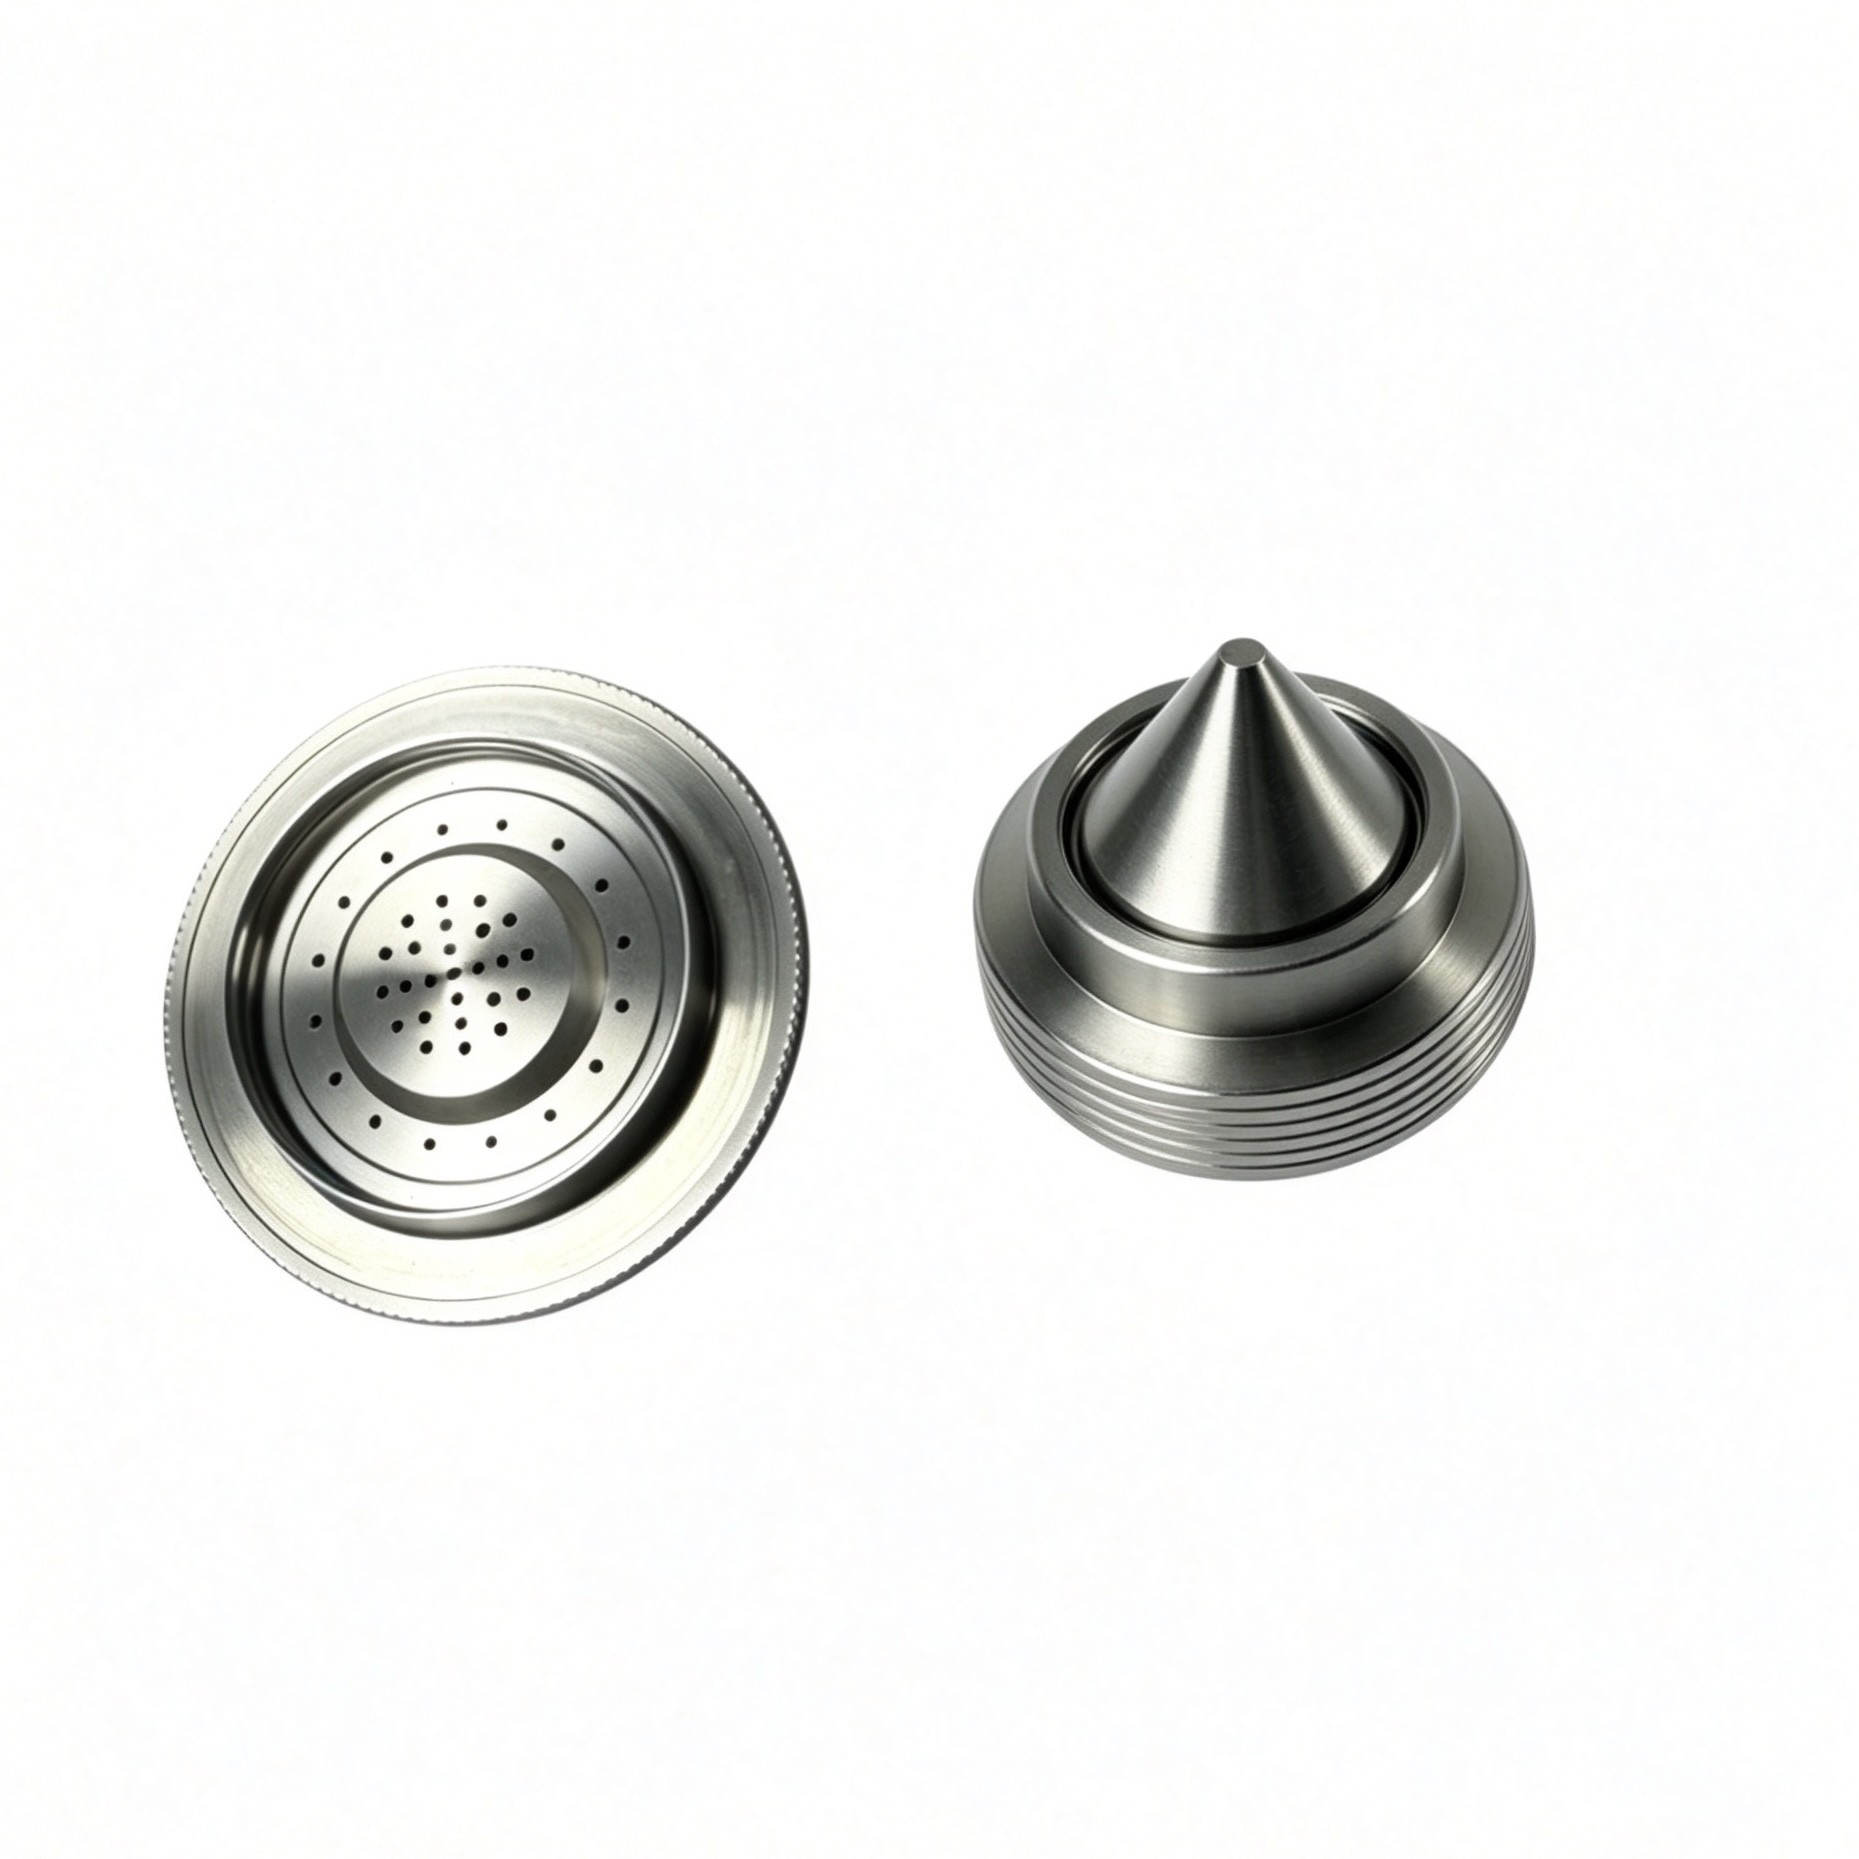
1. 一个镜面抛光的咖啡机外壳部件差点导致整批产品报废
2025 年的某个季度,一家高端咖啡机制造商联系了我们的团队。他们的图纸要求使用不锈钢蒸汽室,表面光洁度需达到镜面效果,目标表面粗糙度为 Ra 0.4 μm。
他们之前供应商提供的样品乍看之下光亮如新;然而,在特定角度的灯光照射下,却能清晰地看到橘皮般的纹理。整批5000件产品面临着全部报废的风险。
这种情况在硬件采购中极为常见。许多采购人员认为镜面抛光仅仅意味着“让零件闪闪发光”。但对于咖啡机组件而言,镜面抛光的品质远不止于视觉上的亮度。蒸汽室在使用过程中会形成冷凝水。微小的表面凹坑会积聚水渍,导致长时间使用后出现永久性的浑浊变色,这种变色在放大镜下很容易被发现。
我们首先审查了图纸公差:壁厚公差为±0.05毫米(比一般国家标准严格两倍)。该尺寸直接影响装配过程中密封垫片的压缩程度。我们优化的工艺流程如下:
- 粗车,留出0.3毫米加工余量
- 精车至尺寸公差±0.01毫米
- 最后镜面抛光阶段
抛光参数进行了调整:主轴转速从 800 rpm 提高到 1200 rpm;进给速度从 0.05 mm/rev 降低到 0.02 mm/rev。表面粗糙度成功降低到 Ra 0.4 μm 以下。
最终交货时,客户对随机抽取的20个样品进行了显微镜抽样检验;所有样品均符合规格。他们的质量经理评论道:“我们应该早点更换供应商。”
![图表:咖啡机镜面抛光部件制造工艺流程图]图片替代文字:咖啡机硬件粗车、精车和可控镜面抛光工艺流程图
2. 破除迷思:高光泽度并不总是意味着更好的镜面效果
经过 16 年的数控车床零件制造经验,我们想澄清一个关于咖啡机硬件的普遍误解:过度抛光会造成严重的生产风险。
镜面抛光的原理是去除基材表面的微层。过度抛光会破坏精车加工中获得的精确尺寸。我们的一位客户将表面粗糙度规格从 Ra 1.6 μm 收紧至 Ra 0.6 μm。在首批 200 件产品的生产中,有 30% 的零件尺寸不合格。
根本原因:抛光时间过长,去除了过多的材料。壁厚从 1.2 毫米减少到 1.15 毫米,改变了密封槽的宽度,导致装配固定失效。
因此,在评估数控车床加工制造商时,务必询问他们如何平衡尺寸精度和表面光洁度要求。我们成熟的两阶段加工方法:精车加工锁定关键尺寸;抛光仅去除极薄的材料层。抛光去除的材料量严格控制在 3 微米以内。这一阈值已通过 2000 多个实际咖啡机零部件测试样品的验证。
此外,最高等级的镜面并非总是适宜的商业选择。8K 镜面抛光(Ra 0.2 μm)能为咖啡机外壳带来良好的美观效果,但与 Ra 0.4 μm 的抛光相比,其单位成本会增加约 40%。对于中端产品线而言,Ra 0.6 μm 的抛光即可提供完全可以接受的视觉效果,而不会造成不必要的成本增加。这种细致入微的性价比判断只能来自多年的实际生产经验。
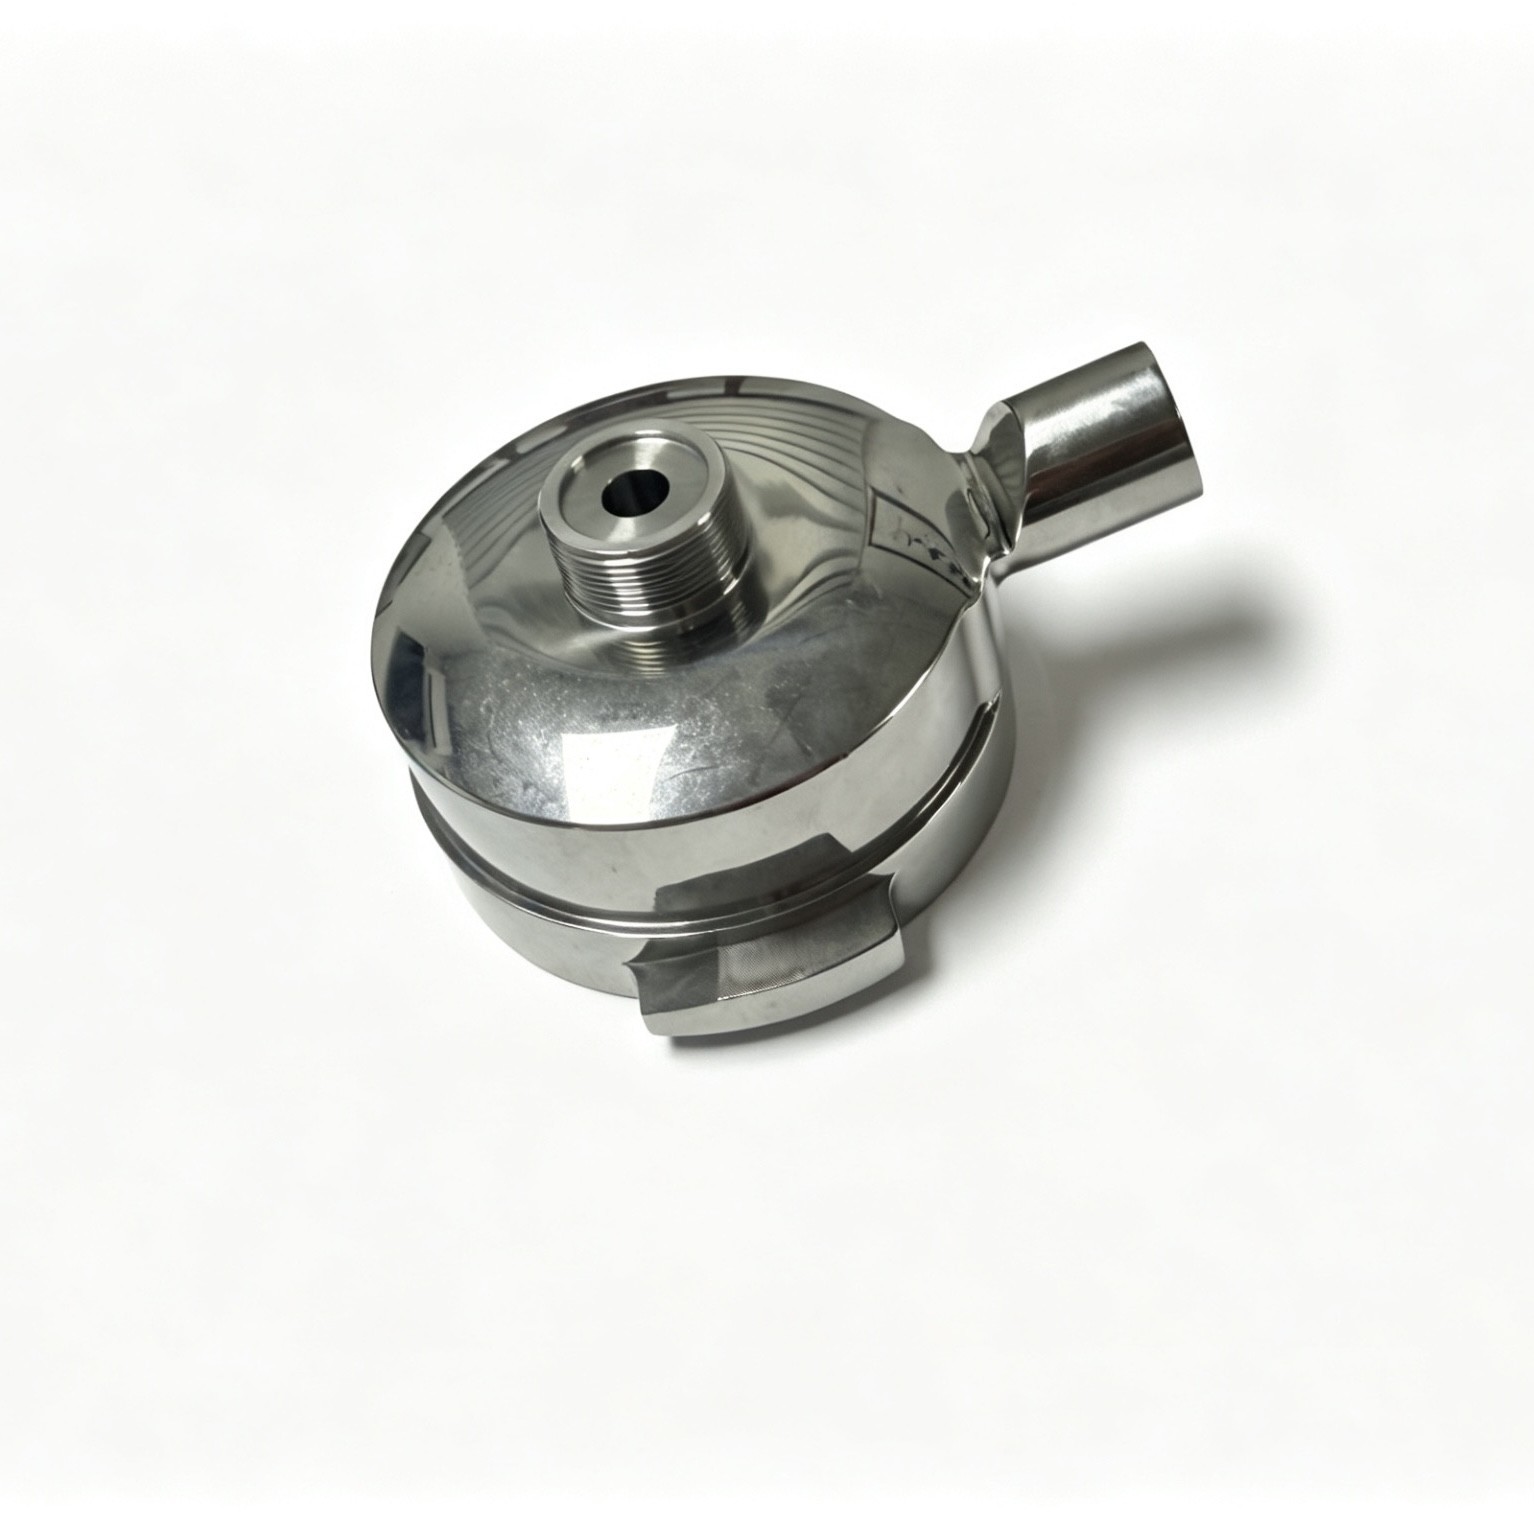
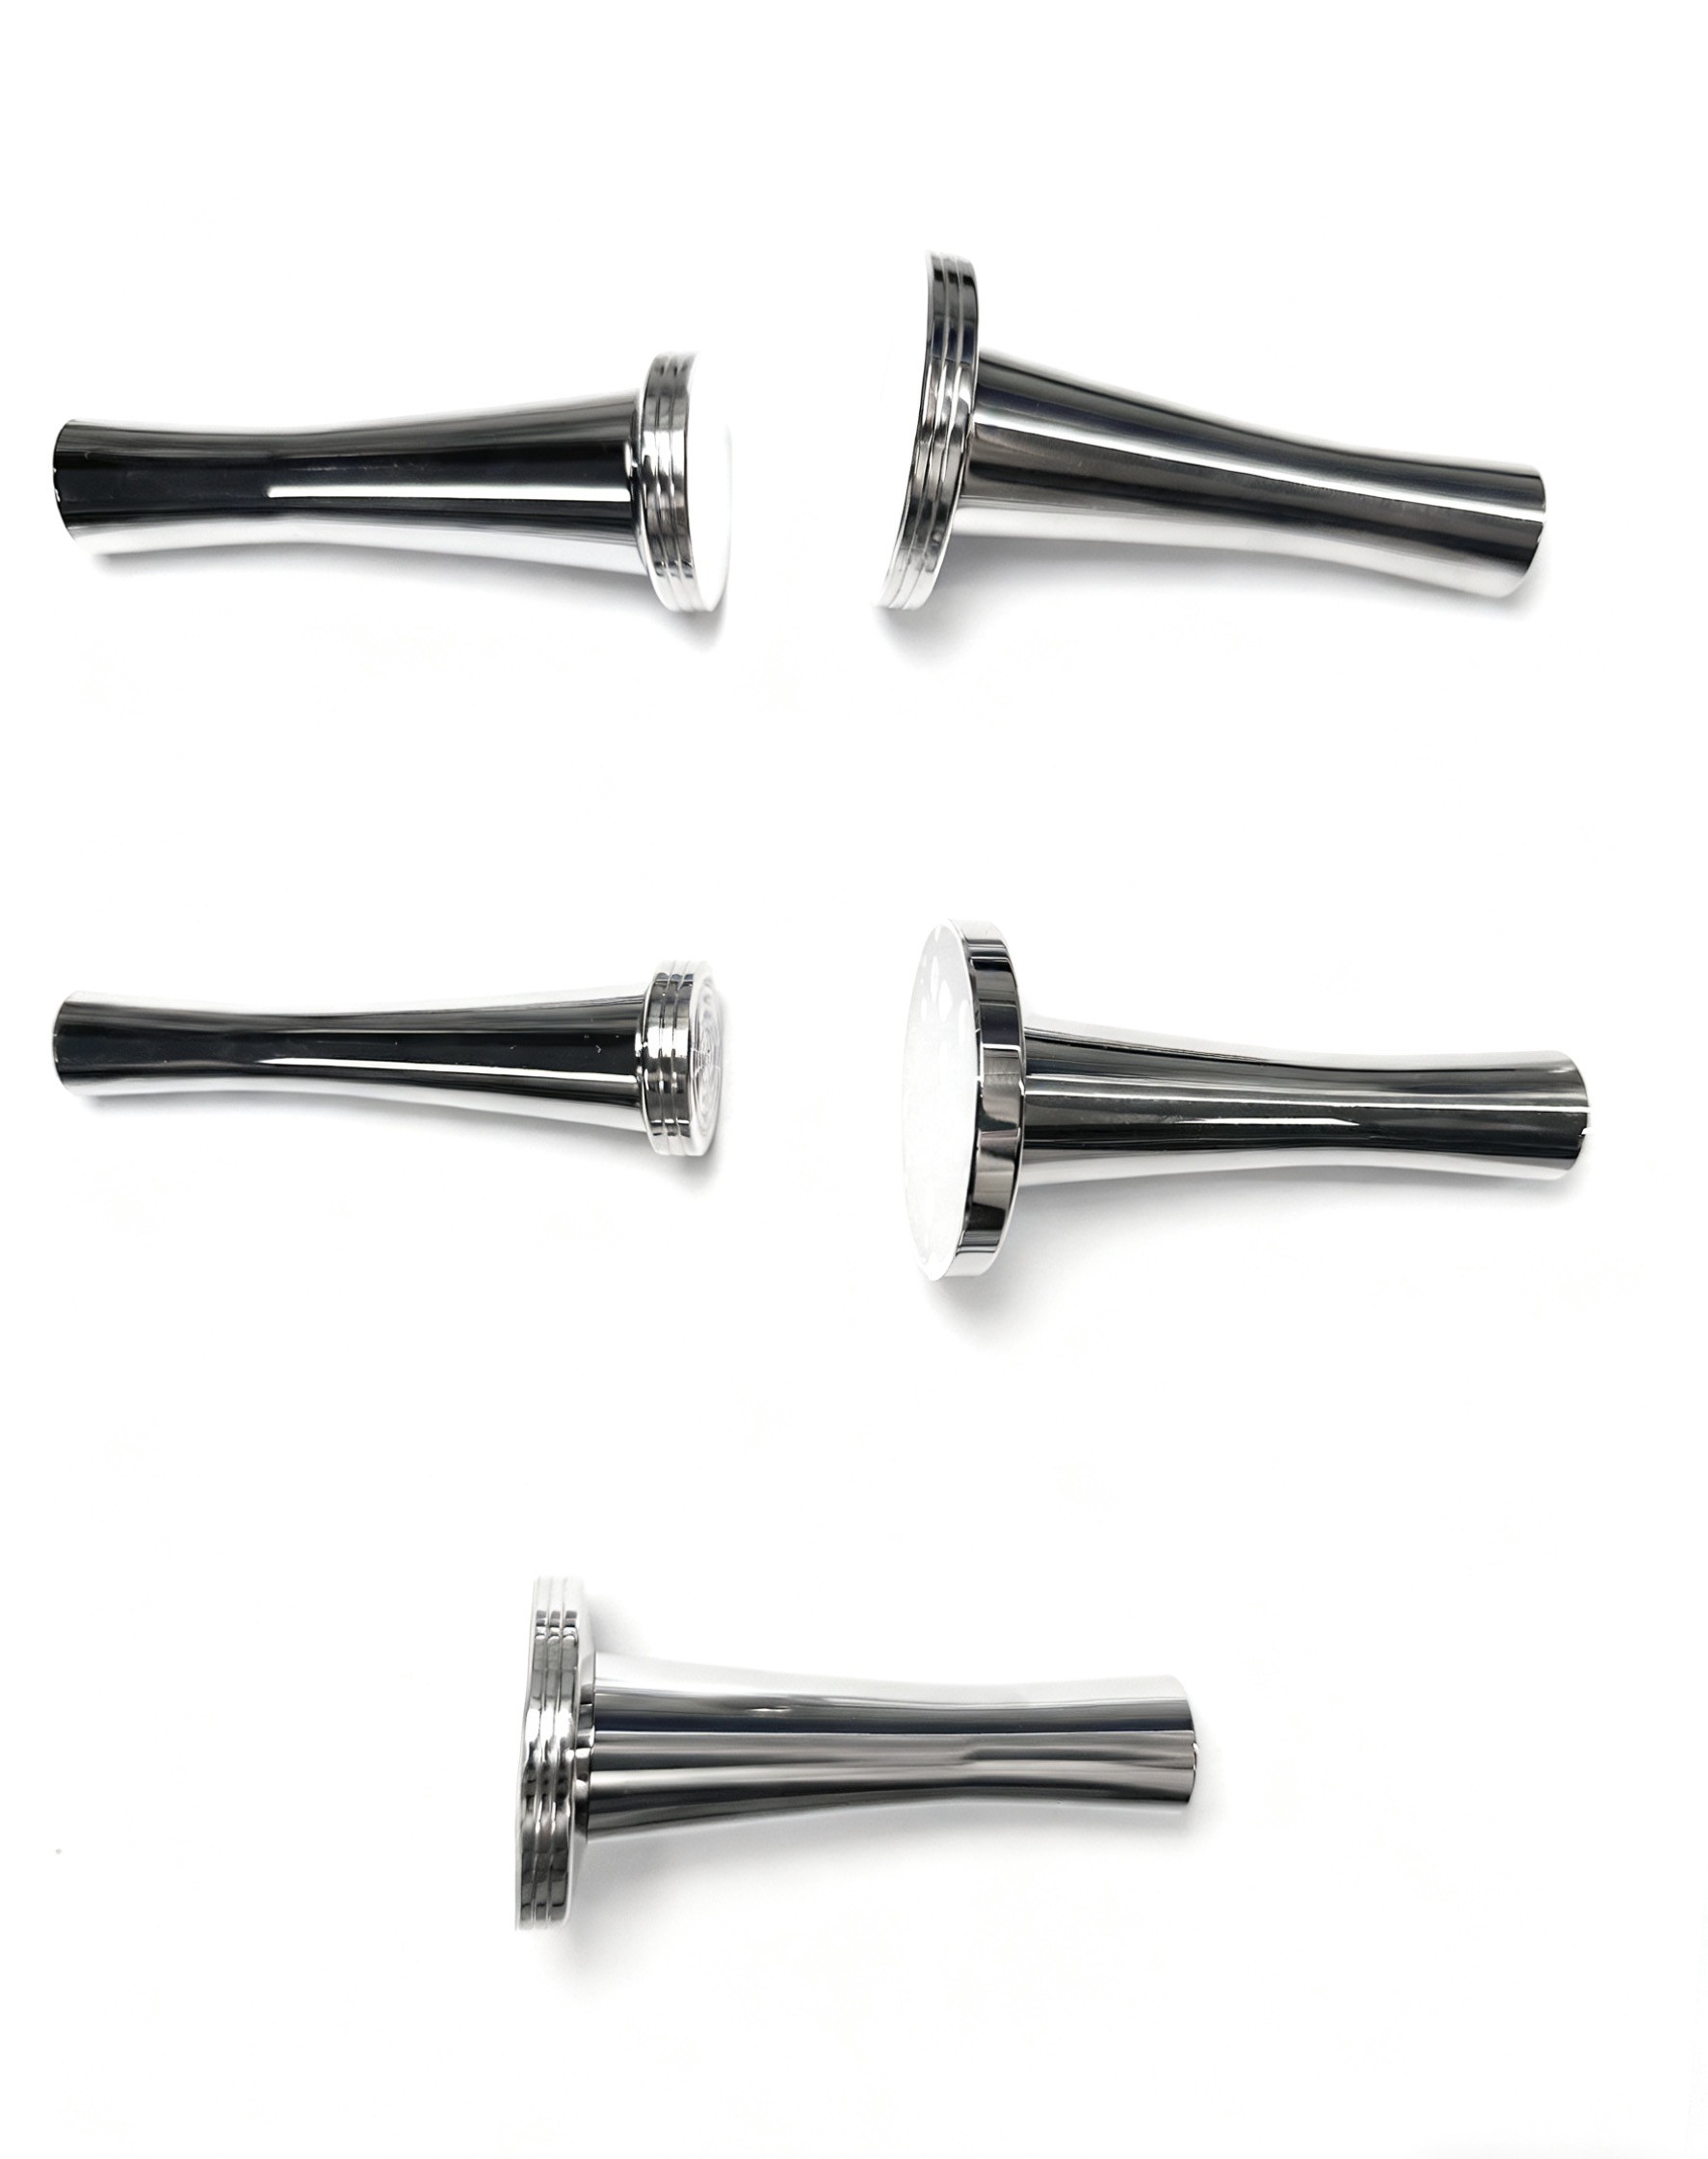
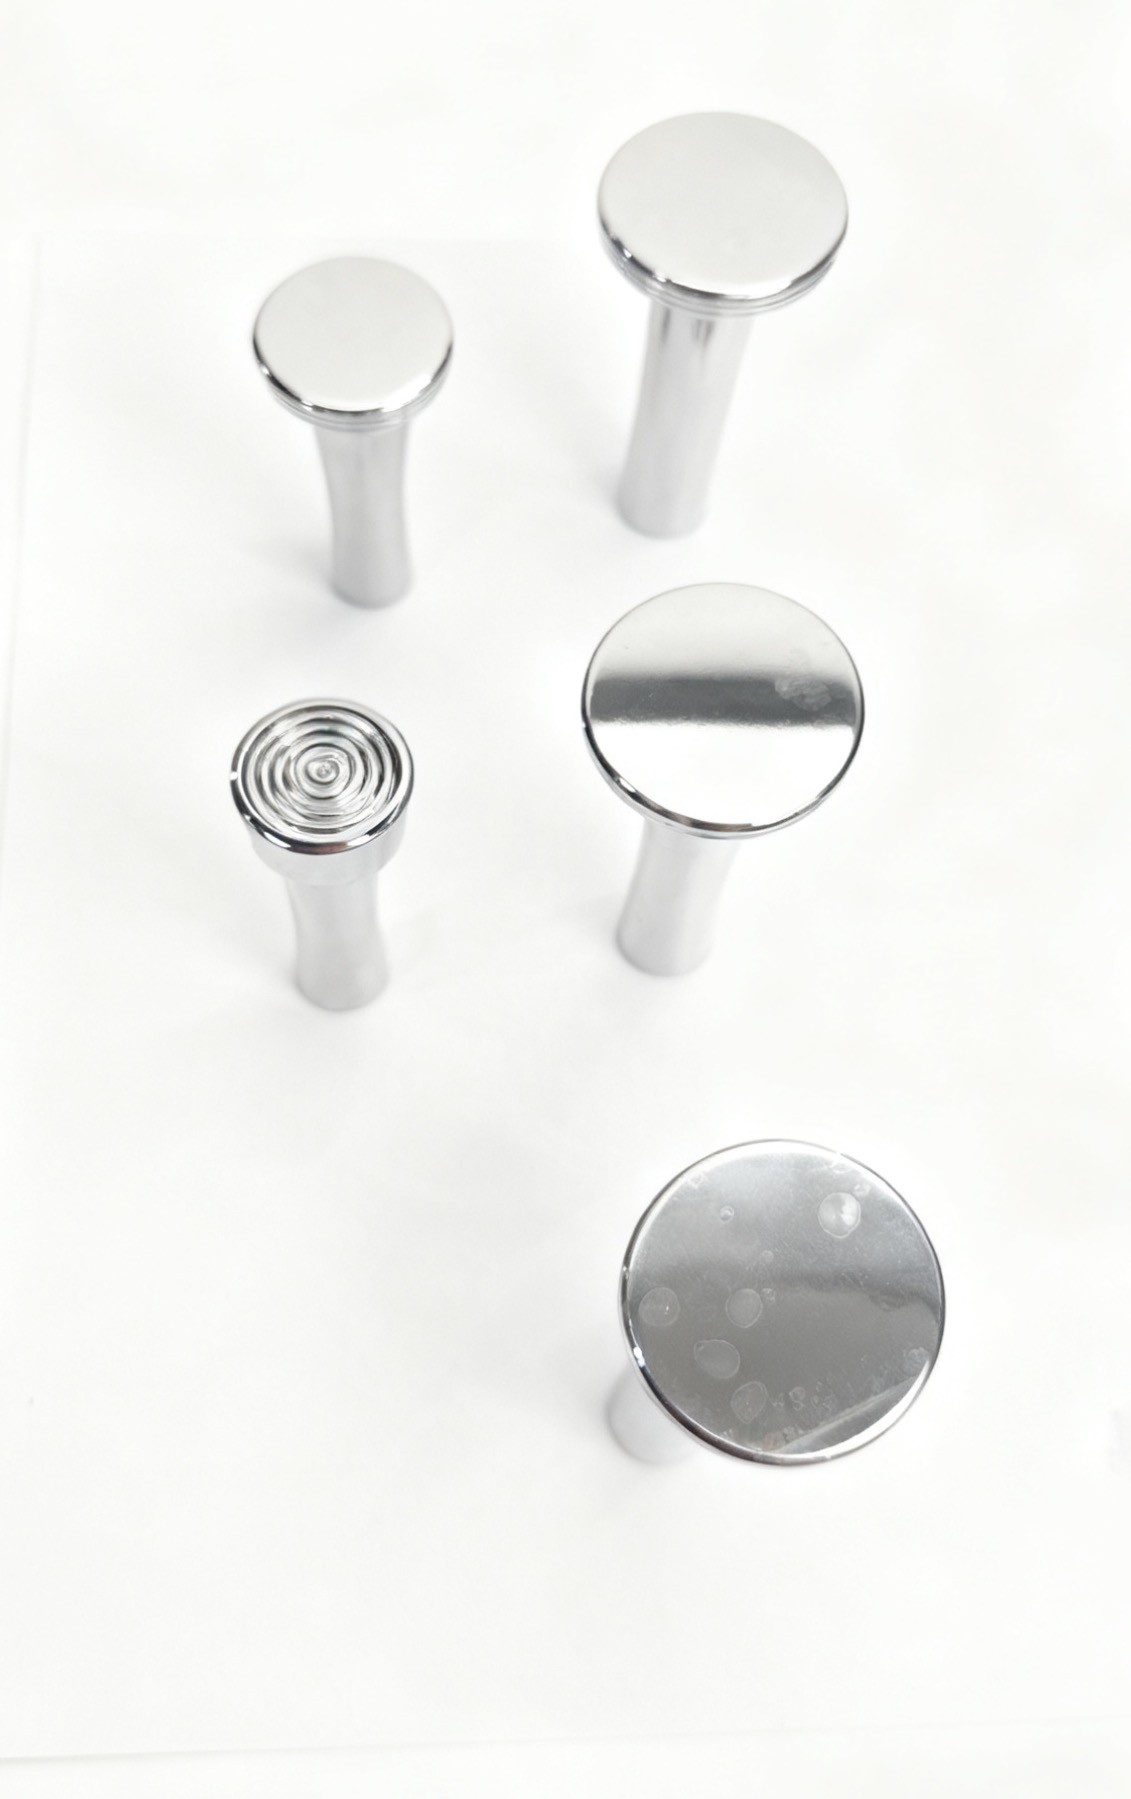
【对比照片:Ra0.2μm、Ra0.4μm 和 Ra0.6μm 不锈钢镜面表面的并排视觉对比】图片替代文字:不同粗糙度等级不锈钢镜面(用于咖啡机零件)的视觉对比
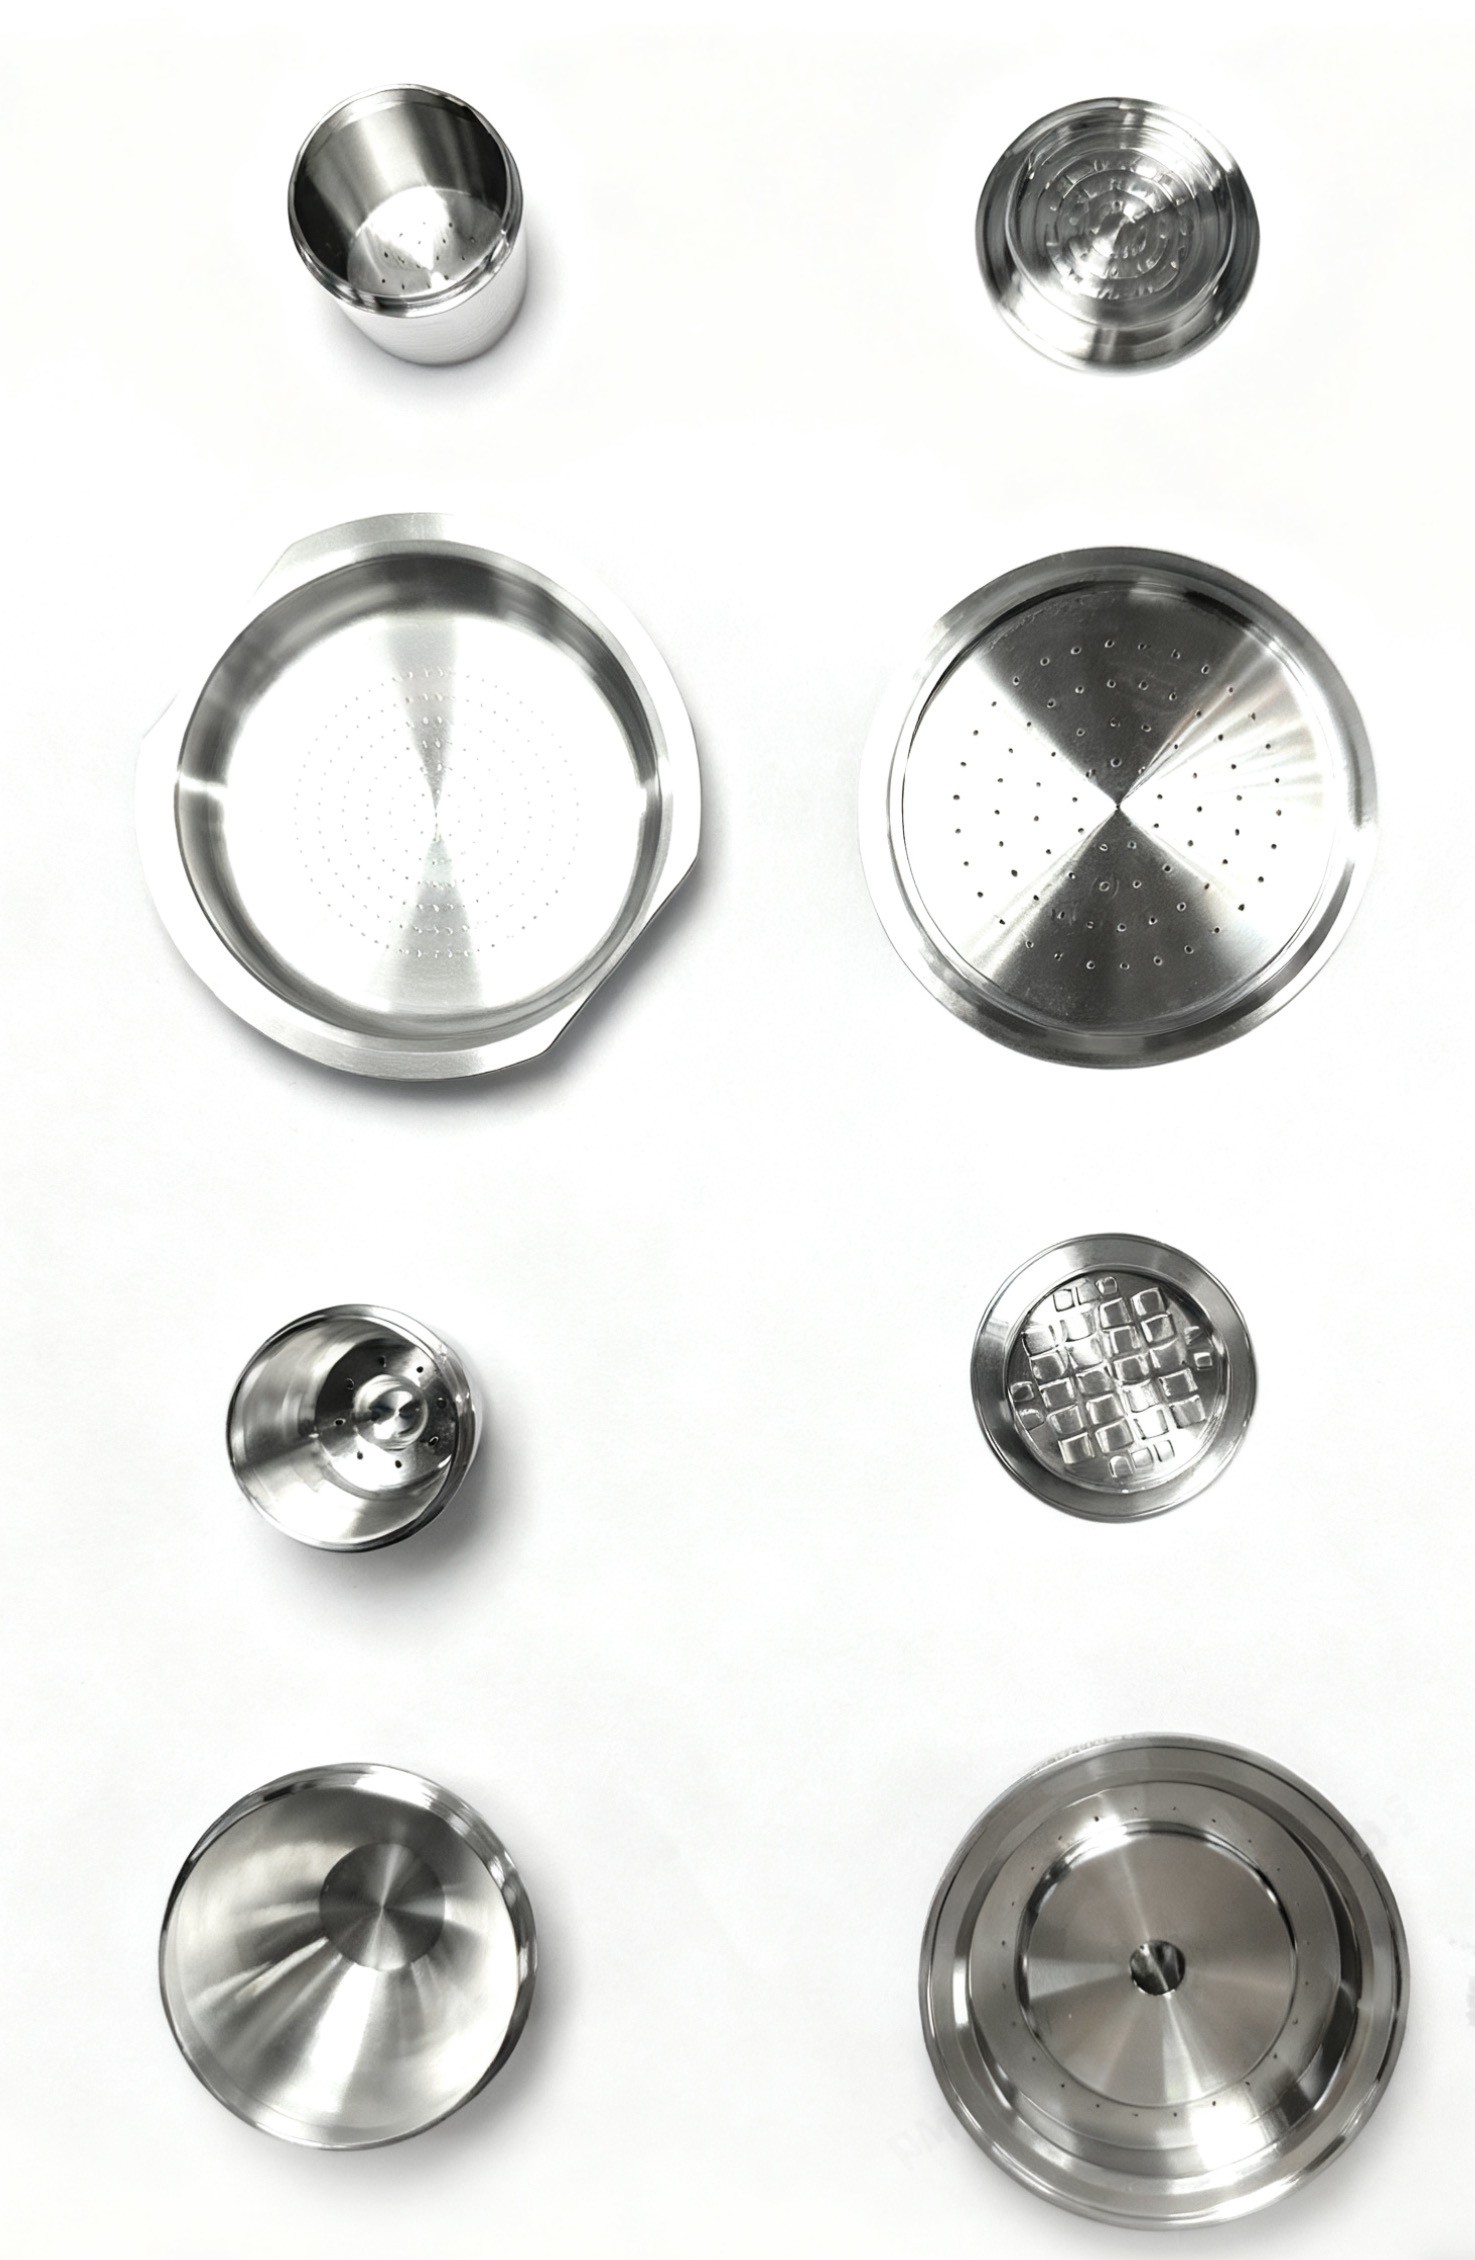
3. 公差、粗糙度和颜色一致性:防止返工的三大关键指标
对于不锈钢镜面咖啡机部件而言,外观和功能性能主要受三个核心指标的制约:尺寸公差、表面粗糙度和批次间颜色一致性。我们2025年上半年的订单统计数据显示, 85%的返工案例源于这三个参数的偏差。
尺寸公差
通用型数控车削不锈钢零件的公差通常为±0.05毫米。而像咖啡机蒸汽室这样的功能性组件,其配合密封面的公差要求为±0.01毫米;公差过大会导致垫片泄漏和蒸汽逸出。如此高的精度要求使用高刚性的生产设备。我厂拥有60台精密数控车床,主轴跳动控制在2微米以内。
表面粗糙度
功能性镜面抛光的表面粗糙度Ra介于0.2 μm至0.6 μm之间。在此范围内,人眼能够分辨出每0.1 μm的表面粗糙度变化。我们的内部质量标准规定,一般外观表面的表面粗糙度Ra≤0.6 μm,高级镜面区域的表面粗糙度Ra≤0.2 μm。这一要求是行业标准的两倍。在客户工厂审核期间,我们会使用表面粗糙度测量仪器对零件进行抽检,合格率超过98%。
批次间颜色一致性
采购过程中,颜色偏差常常被忽视。不同批次的不锈钢材料在抛光后会产生细微的色差。我们采用标准化的材料牌号为SUS304和SUS316。每批入库的原材料都经过光谱仪成分测试,以确保冶金性能的一致性。批次间的色差控制在ΔE 0.5以内,肉眼无法察觉。
表 1:咖啡机镜面抛光部件的三种精密加工解决方案
| 精密解决方案 | 尺寸公差 | 表面粗糙度 | 单位成本参考 | 适用的应用场景 |
|---|---|---|---|---|
| 标准溶液 | ±0.05 毫米 | Ra 0.8 μm | 基价 | 无外观要求的内部结构件 |
| 外观面级溶液 | ±0.02 毫米 | Ra 0.4 μm | 基准价格 × 1.5 | 咖啡机外壳、蒸汽室 |
| 高端显示级解决方案 | ±0.01 毫米 | Ra 0.2 μm | 基准价格 × 2.2 | 旗舰级高端机型、展示组件 |
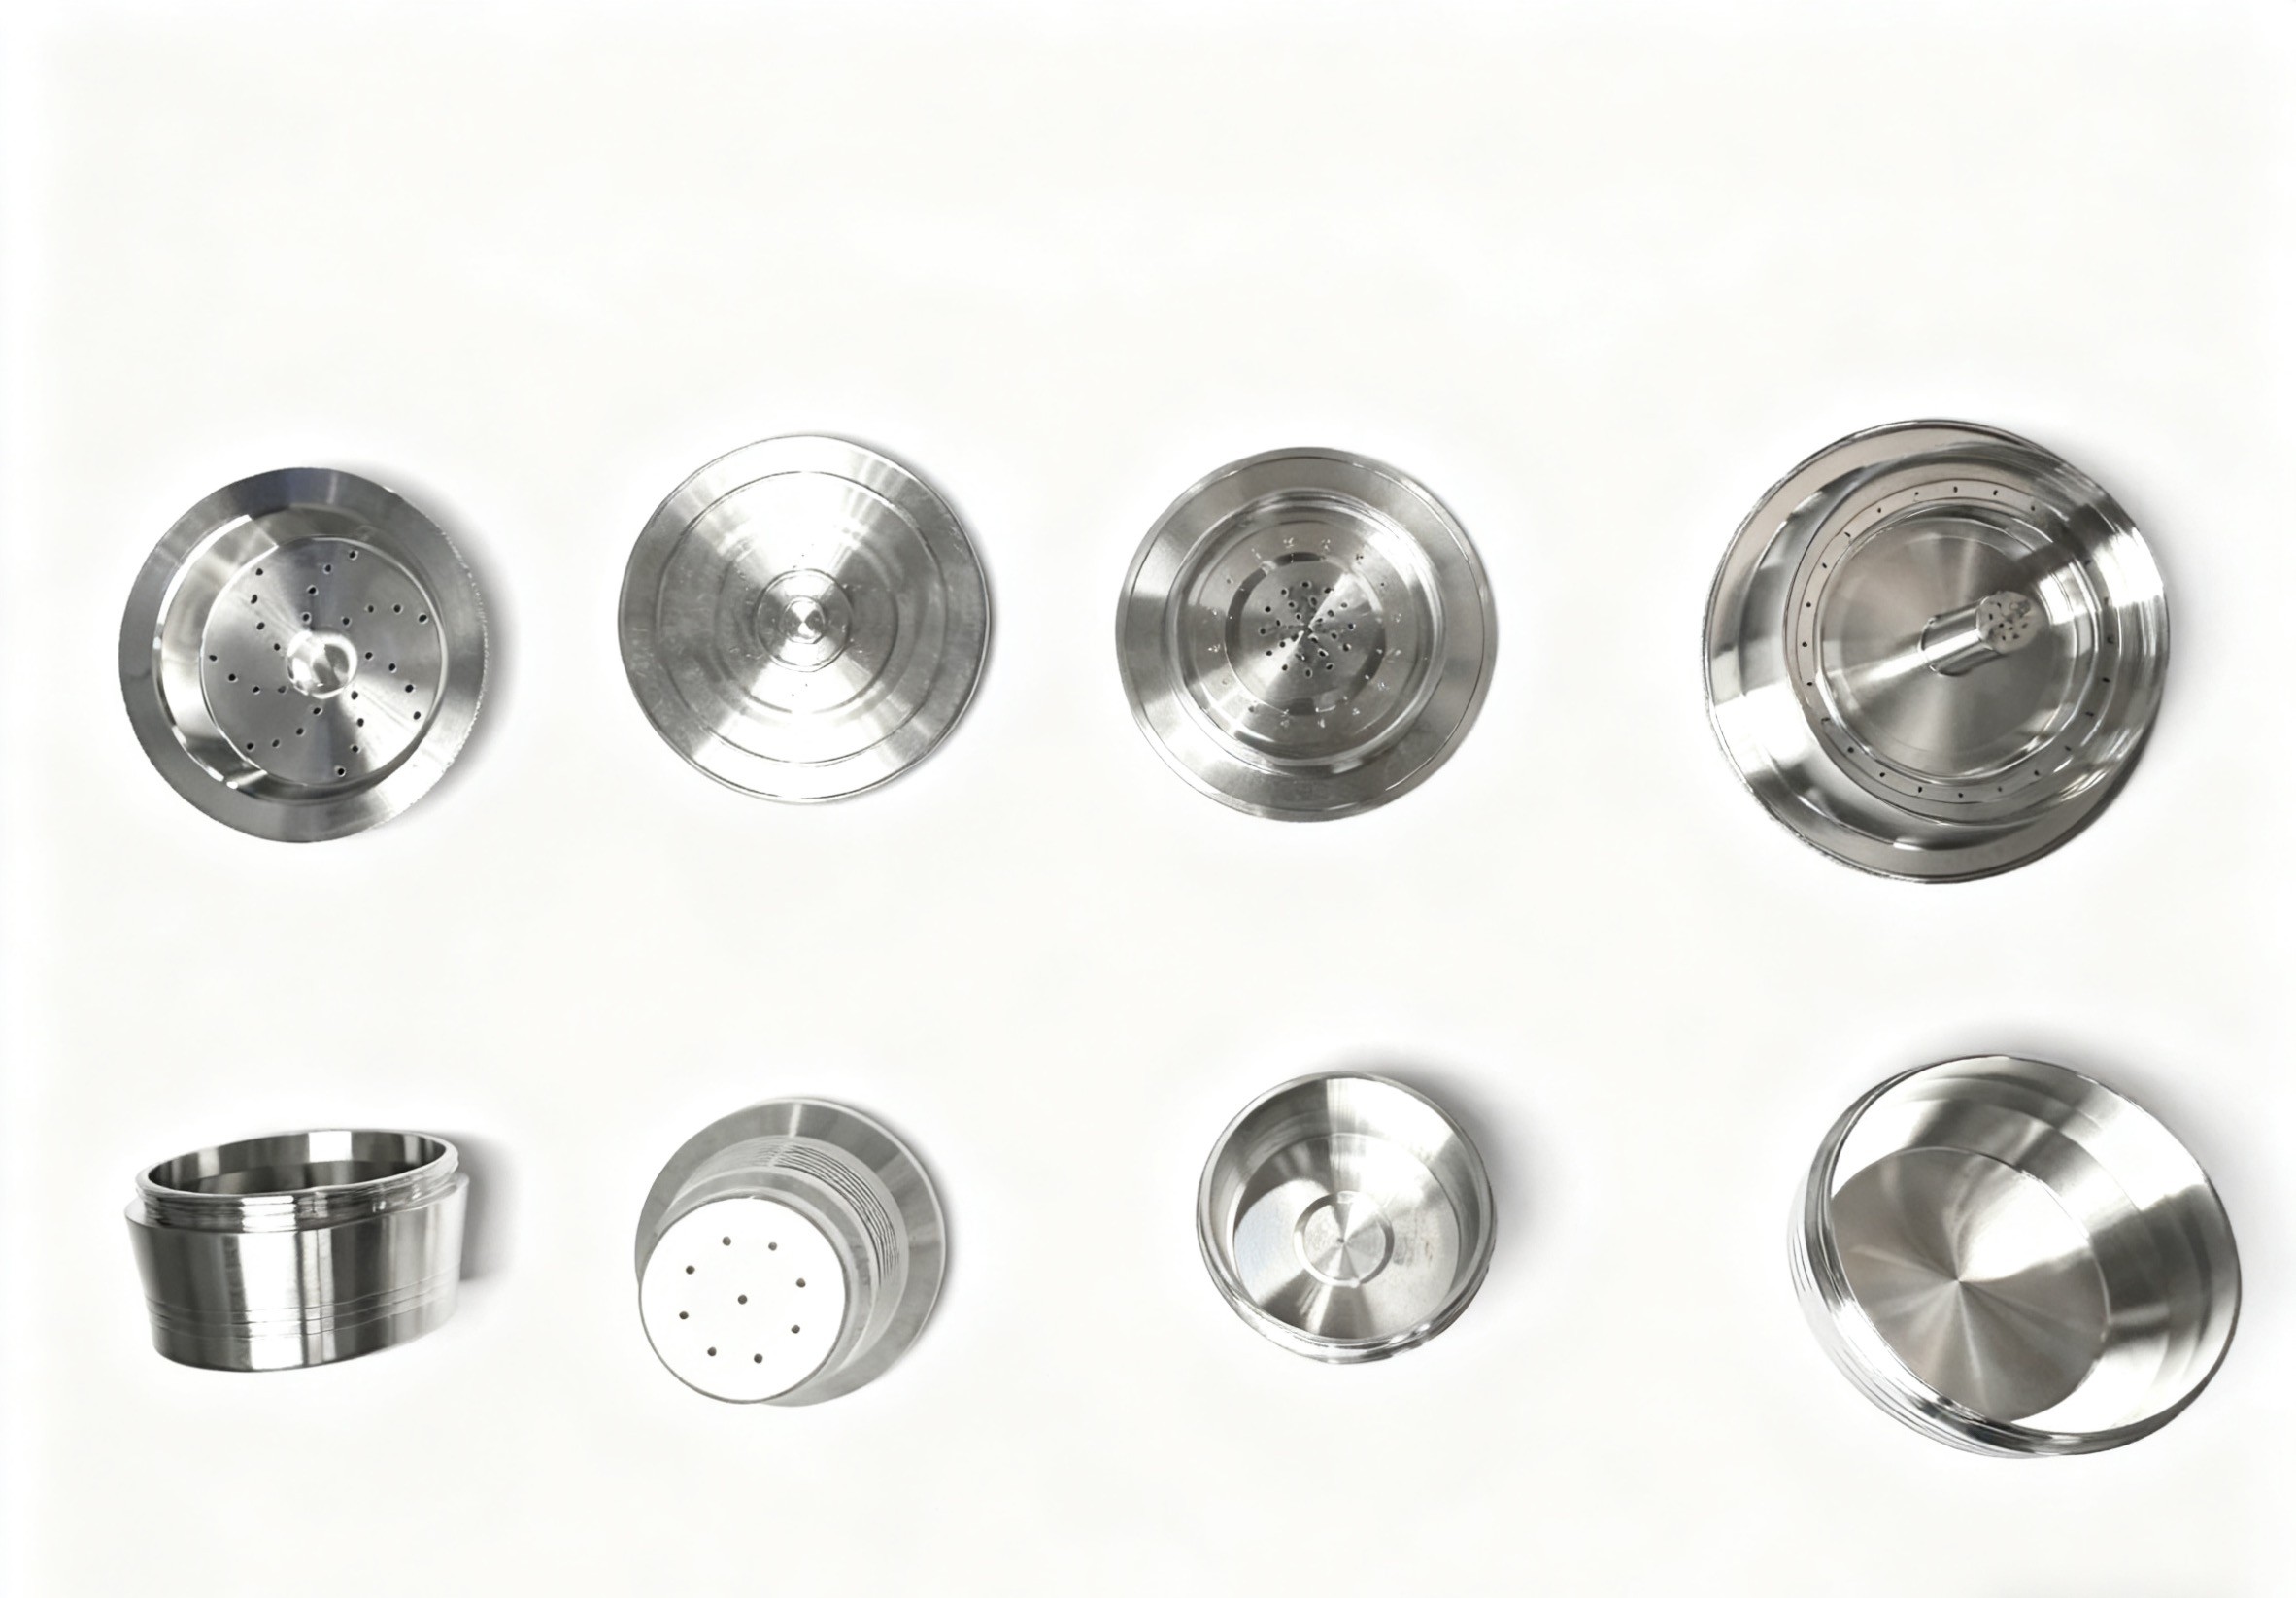
【材料检测实验室照片:光谱仪检测进厂不锈钢原材料批次】图片替代文字:光谱仪检测SUS304/SUS316不锈钢原材料批次
4. SUS304 与 SUS316:材料选择错误会影响镜面抛光效果
许多采购专家认为SUS304和SUS316不锈钢都能达到相同的镜面抛光效果。但在实际的咖啡机制造过程中,它们的表现却截然不同。
SUS304不锈钢碳含量低,抛光性能优异,可呈现光亮的镜面效果。其耐腐蚀性能中等;长期接触咖啡设备内部残留的酸性清洁剂会导致表面颜色逐渐变深。
SUS316不锈钢添加了钼合金元素,显著提高了耐腐蚀性。然而,抛光难度也随之增加:在相同的工艺参数下,要达到Ra 0.4 μm的镜面抛光效果,SUS316不锈钢的抛光周期大约需要延长30%。
从成本角度来看:SUS316 的原材料成本高出约 15%,相关的加工费用也高出约 20%。然而,SUS316 在蒸汽接触式咖啡机硬件的使用寿命方面展现出明显的优势。我们进行了在 85°C 蒸汽环境下持续暴露 1000 小时的耐久性对比测试:SUS304 镜面出现了轻微的腐蚀点蚀,而 SUS316 样品则未观察到任何明显的性能退化。
选择数控加工供应商时,请工程师根据实际工作条件推荐合适的材料。我们的实用指南如下:
- SUS316:推荐用于易受蒸汽影响和食品接触的部件
- SUS304:推荐用于外部装饰性非接触式部件
表2:镜面抛光加工对比:SUS304 vs SUS316
| 对比项目 | SUS304 | SUS316 |
|---|---|---|
| 抛光难度 | 低;易于实现亮镜面效果 | 高;需要增加 30% 的抛光时间 |
| 耐腐蚀性 | 中等;在酸性环境下易变黑 | 优异;耐蒸汽和弱酸碱性环境 |
| 原材料成本 | 基价 | 基础价格 × 1.15 |
| 推荐应用 | 外部装饰件,非接触组件 | 蒸汽室,食品接触型咖啡机部件 |
![工厂概览图:配备数控车床设备的生产车间,用于不锈钢零部件制造]图片替代文字:4,000 平方米的制造车间,配备精密数控车床,用于咖啡机硬件生产
5. 生产能力、认证和服务:三个不容妥协的硬性评估标准
除了技术规格之外,还要核实供应商的实际资质。我们的生产工厂占地4,000 平方米,配备60台精密加工设备,月产能达50万件。在这种规模下,5000件的订单可以在一周内完成,无需长时间的机器排队等待。
正式认证是质量管理能力的客观证明。我们已获得ISO 9001质量管理体系认证,ISO 13485 医用级质量体系正在取证,IATF 16949汽车质量体系认证正在进行中。
- ISO 9001 确保标准化制造流程
- ISO 13485 验证了严格的清洁控制规程,该规程对于食品接触式咖啡机硬件至关重要。
在服务方面,我们支持根据客户图纸或实物样品进行定制生产,并拥有灵活的最低订购量政策。一些制造商会拒绝小批量订单,但我们认为小批量试生产是建立长期信任的基础。一位客户最初只下了200件的试订单。我们指派了专门的项目工程师,并在三个工作日内交付了原型样品。之后,该客户的订单量稳定增长至每月3万件,并与我们保持了两年多的供应商合作关系。
常见问题解答 (FAQ)
问:镜面抛光咖啡机配件上可以接受细微划痕吗?答:不可以,细微划痕是不可接受的。所有镜面抛光部件都必须通过出厂质量检验,包括肉眼观察和放大镜检查。根据我们的内部标准,任何深度超过 0.01 微米的划痕均被视为不合格。
问:厂家是否接受500件这样的小批量定制订单?答:是的。我们接受根据图纸或实物样品定制的订单,最低起订量为500件。原型样品可在三个工作日内交付。许多长期客户都是从小批量试订单开始合作的。
问:如何解决不锈钢镜面组件批次间的色差问题?答:严格的原材料控制是核心解决方案。每一批进货材料都经过光谱仪成分检测,确保其为SUS304或SUS316牌号。我们把色差控制在ΔE≤0.5以内,使人眼无法察觉色差。
问:能否保证稳定的 Ra 0.2 μm(8K 镜面)表面粗糙度?答:技术上可以实现。请注意,Ra 0.2 μm 的 8K 镜面抛光比 Ra 0.4 μm 的镜面抛光会使生产成本增加约 40%。请根据产品定位选择合适的规格:Ra 0.6 μm 可以满足大多数外观要求。Ra 0.2 μm 仅适用于旗舰级展示级硬件。
行业洞察语录
“好的镜面抛光不仅仅在于高光泽度,更在于其稳定性。选择供应商不应只关注最低报价,而应着重考察其不可妥协的质量标准。”
关于我们:我们是利进科技有限公司,拥有16 年数控车床加工不锈钢镜面精加工零部件的专业经验。请将您的工程图纸发送给我们进行技术评估;我们会在当天提供方案反馈。公司位于中国东莞。广东省客户可预约参观生产线,亲身验证我们的生产能力。