CNC蜗杆轴:流体控制和阀门应用的加工和公差
- 分享
- 发布时间
- 2026/11/5
概要
CNC蜗杆轴:流体控制和阀门应用的加工及公差。LusterControl(拥有16 年CNC经验、60台CNC机床,精度为±0.005毫米)从买家角度出发,提供流体控制和阀门用蜗杆轴的采购和规格指南。
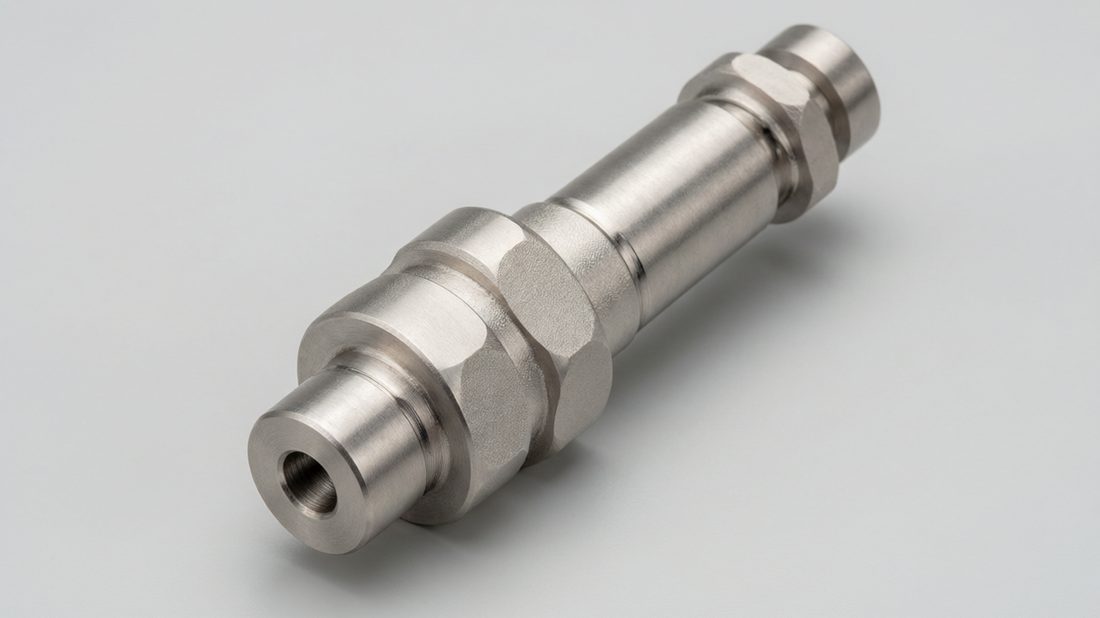
如果您正在为流体控制和阀门应用采购蜗杆轴,那么图纸上看起来完好的零件仍然可能在现场发生故障——而且往往是在最糟糕的时刻。选择必须保持严格公差并能承受实际运行载荷的蜗杆轴,正是大多数采购失误发生的地方,也是一家负责任的供应商赢得其应有价值的地方。
在 LusterControl,我们拥有 16 年的经验,在占地 4,000 平方米的工厂内,利用 60 台 CNC 机床加工不锈钢和合金精密零件。本指南将详细介绍流体控制和阀门采购人员在下达采购订单前应该检查哪些内容——内容以工程师之间的交流方式撰写,并提供可供验证的数据。
目录
流体控制与阀门人工智能部件图像
为什么蜗杆轴对流体控制和阀门采购商至关重要
蜗杆轴很少是组件中的主角,但它通常是决定整个产品能否通过认证的关键部件。对于流体控制和阀门项目而言,蜗杆轴在适配性、功能和成本三者之间起着至关重要的作用。
买方的真正风险
公差控制不当会导致报废、返工循环和产品发布延迟。选错工艺,就会为不需要的功能买单——更糟糕的是,采购量不足,零件无法承受压力。因此,在下达采购订单之前,蜗杆轴值得仔细评估。
流体控制与阀门人工智能部件图像
LusterControl 如何加工流体控制和阀门数控零件
大多数蜗杆轴都是通过车削和铣削相结合的方式生产的。LusterControl 拥有 60 台 CNC 机床,涵盖车铣复合加工、五轴加工、镜面/电抛光、瑞士型车削以及批次追溯等工艺——因此,对于需要多面加工的零件,只需更少的装夹次数即可完成,从而降低了累积误差。
选择正确的流程
- 简单轮廓的三轴铣削——成本较低、交期较短。
- 车铣复合加工圆形零件,带铣削特征——一次装夹,同心度更佳。
- 5轴机床适用于需要加工深腔或狭窄角度特征而无需重新夹具的情况。
- 瑞士式车削适用于长而细、产量大的轴,对跳动量要求很高。
数控精密加工的公差和检验
LusterControl 对不锈钢镜面抛光零件的精度可达 ±0.005 毫米。但图纸上的数值若无实际意义,必须以验证结果为准。因此,每件高精度产品均附带三坐标测量机 (CMM) 首件数据,并按 ISO 9001 质量管理体系执行(ISO 13485 取证中、IATF 16949 申请中)。
| 你应该提出什么要求 | 为什么这很重要 |
|---|---|
| 第一篇CMM报告 | 实测数据,而非承诺——这是您进货检验的基准。 |
| 批次可追溯性 | 每一批产品的故障都与原材料和机器有关。 |
| 100%最终检验计划 | 发货前进行来料检查、过程检查和最终检查。 |
| 材料证书(MTR) | 确认合金材料符合图纸要求。 |
流体控制与阀门人工智能部件图像
高精度数控机床的材料和表面光洁度
对于蜗杆轴而言,合金材质决定了其耐腐蚀性、硬度和易清洁性。LusterControl 可加工 304、316/316L、303、440C 和 630 (17-4PH) 不锈钢。
- 304——一般耐腐蚀,是常用的主力材料。
- 316 / 316L — 氯化物、海洋和医疗接触。
- 440C — 可硬化、耐磨的运动部件。
- 630 (17-4PH) — 高强度,耐腐蚀性好。
表面处理同样重要。LusterControl 的表面粗糙度 Ra 可达 0.6 μm(标准),可达 8K 镜面 Ra 0.2 μm——这决定了密封件的牢固性和渗漏性,也决定了零件的消毒效果是彻底清洁还是残留物残留。我们采用内部电解抛光工艺,因此交货周期短。
每个定制数控零件买家都应该了解的关键术语
在比较蜗杆轴报价之前,需要了解一些术语,才能确定报价单上的价格是否符合您的预期。以下是流体控制和阀门采购人员需要了解的通俗易懂的解释。
- Ra(粗糙度平均值)
- 表面粗糙度以微米为单位。Ra 值越低,表面越光滑。LusterControl 的标准表面粗糙度 Ra 为 0.6 μm,可达 8K 镜面,不锈钢镜面部件的表面粗糙度 Ra 为 0.2 μm——这是密封牢固与密封渗漏之间的区别。
- 宽容
- 允许的偏差范围。不锈钢材质的偏差范围为±0.005毫米;过紧会增加成本,过松则会增加废品率。
- 电解抛光
- LusterControl 公司采用电化学表面处理技术,可在公司内部对不锈钢进行平滑和钝化处理——使表面更光滑、更清洁、更耐腐蚀,并缩短交货时间。
- SPC/CPK
- 统计过程控制和过程能力指数。关键维度上的 CPK > 1.33 表示过程稳定,而非偶然——这是审计追踪所需的证据。
- 批次可追溯性
- 每一批产品都与材料认证和机器密切相关。如果零件在现场出现故障,可以快速找到根本原因,而无需互相指责。
流体控制与阀门人工智能部件图像
比较不锈钢镜面抛光供应商
并非所有提供蜗杆轴报价的商家都一样。下表是流体控制和阀门采购人员在价格看似相近但风险却截然不同时应快速参考的指标。
| 供应商模式 | 适用场景 | 当心 |
|---|---|---|
| 贸易公司 | 白标、再出口便利 | 你支付了额外的利润,却失去了对源头的可追溯性。 |
| 加工车间(无精加工) | 简单的单件零件 | 您负责管理电镀/抛光交接和交货周期。 |
| 一站式源头工厂(LusterControl) | 车削-铣削-精加工-组装,所有工序都在一个采购订单中完成 | 请事先确认证书是否符合您所在的行业。 |
能力与实际需求
| 能力 | 它向买家证明了什么 | 我们建议的最低限度 |
|---|---|---|
| 内部精加工 | 更短的交付周期,无需交接 | 内部完成电抛光+阳极氧化处理 |
| CMM 首件检验数据 | 确凿的证据,而非空头承诺 | 每一张新印刷品 |
| 关键尺寸上的SPC/CPK | 稳定的流程,而非抽查 | 特殊字符的 CPK > 1.33 |
| 批次可追溯性 | 快速找出现场故障的根本原因 | 完整批次记录 |
| 材料证书(MTR) | 合金与印刷品相符 | 每批 |
如果条件允许,请选择一站式采购;如果条件允许,请选择分店采购。
优点
- 如果您想要从原材料到成品检验件的单一采购订单、单一质量记录和一个负责的合作伙伴,请选择一站式服务 (LusterControl)。
- 如果你的零件需要一次完成车削、铣削和精加工,并且你无法承受交接过程中的偏差,那就选择它。
缺点
- 只有当更换一个简单、低风险的零件,单个专业维修店的价格明显更低时,才选择分店维修。
- 你要承担交接、店铺间运输和最终质量记录的责任。
蜗杆轴买家检查清单
在您下达蜗杆轴采购订单之前,请运行此清单。只需五分钟,即可消除流体控制和阀门项目中的大部分风险。
- 图纸为 2D + 3D 格式,并标明了实际年产量。
- 公差已明确标明(而不仅仅是“按图纸所示”)。
- 规定了材料等级和表面光洁度(Ra)。
- 检查计划和质量标准事先已确定。
- 合同中包含材料证书和批次追溯条款。
- 在采购订单之前进行免费的DFM审查,以避免返工循环。
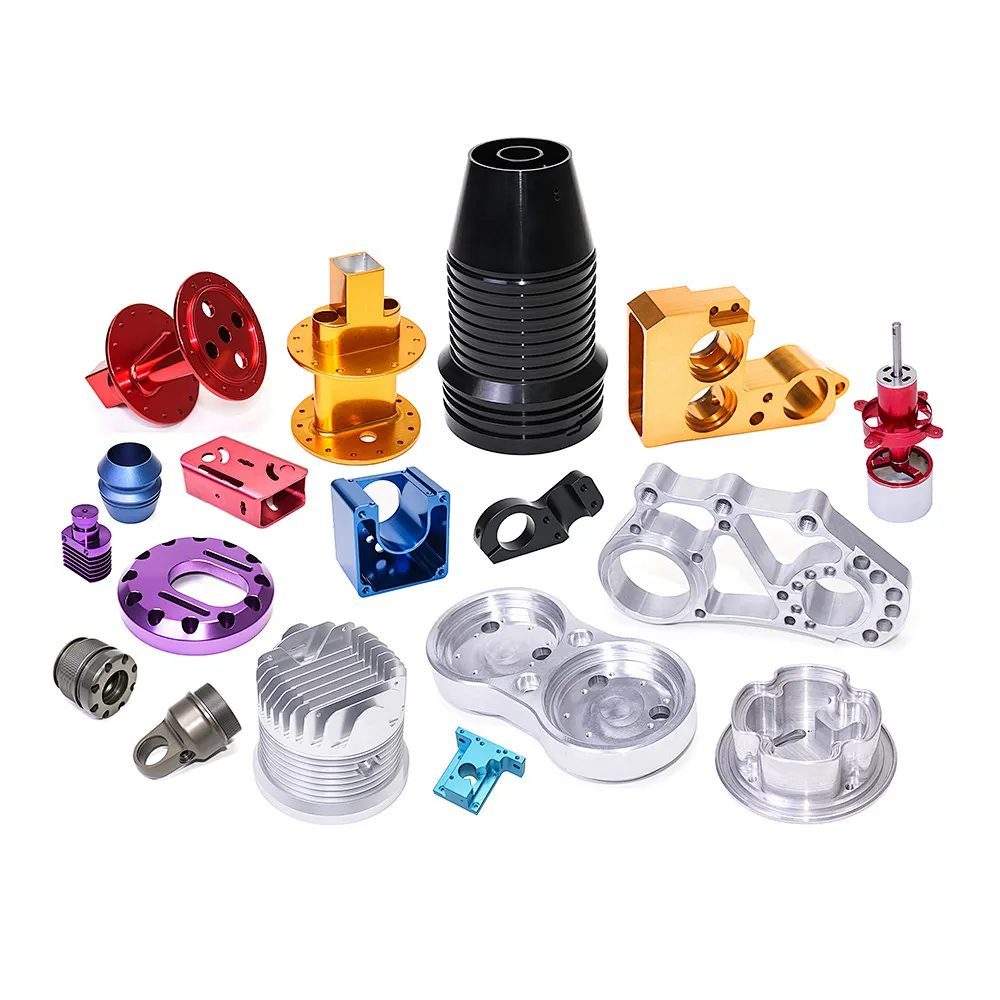
流体控制及阀门数控精密组件
流体控制和阀门数控零件的成本和交货周期
蜗杆轴的单价包含材料费、加工费、表面处理费、检验费和包装费。LusterControl 的定价透明,您可以根据公差、表面光洁度和产量进行权衡,无需猜测。
- 请提供清晰的图纸和实际年产量。
- 尽早确认物料信息以便预留库存。
- 在采购订单 (PO) 之前预约一次免费的 DFM 审查,以放宽非关键公差。
- 批量购买可获得更优惠的单价。
数控精密加工背后的质量流程框架
买家很少有机会亲临生产车间,因此我们明确阐述了质量管理体系。对于蜗杆轴,LusterControl 采用分级控制链——正是这种严谨的管理,使我们能够将误差控制在 ±0.005 毫米以内,并实现每月 50 万件产品的稳定出货,且无需召回。
- 在采购订单 (PO) 之前进行 DFM 审查——放宽非关键公差,选择合适的工艺。
- 来料检验——每批物料均需提供工厂测试报告和物料标识。
- 第一篇文章 CMM——测量数据,而非承诺,作为您的初始基准。
- 过程巡检——对关键尺寸进行 SPC / CPK,以便及早发现偏差。
- 最终 FQC / OQC — 发货前基于 AQL 的全面或抽样检验。
- 批次可追溯性——每个批次都能追溯到材料和机器,以便发现现场故障。
| 检查点 | 买家的收益 |
|---|---|
| DFM | 返工次数减少,单价降低。 |
| 第一篇 CMM | 一份在审计中可以作为证据的推荐信。 |
| SPC/CPK | 在关键维度上,依靠的是稳定的过程,而不是运气。 |
| 批次可追溯性 | 快速找出现场部件故障的根本原因。 |
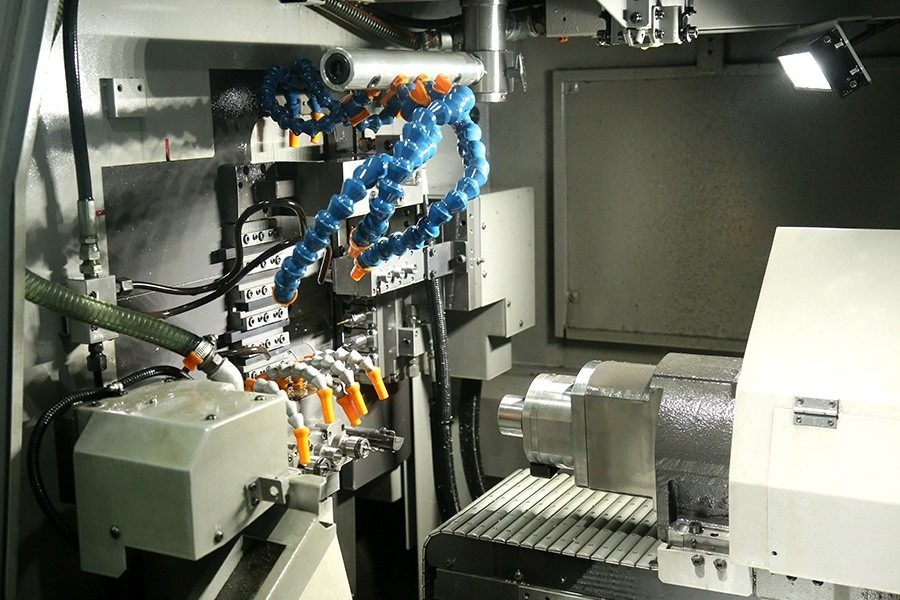
流体控制及阀门数控精密组件
我们交付了一套真正高精度的数控加工程序
数字比形容词更能建立信任。我们东莞工厂的业绩包括:以120万元人民币的价格赢得无人机结构件订单,该订单的同心度要求较高;为国际咖啡机与家电品牌的二级/OEM 订单提供镜面抛光咖啡机零件,表面粗糙度达到8K Ra 0.2 µm;以及符合无毛刺、生物相容性标准的医用手柄。
采购定制数控零件时如何保护您的设计
对于流体控制和阀门采购商——尤其是品牌所有者和研发团队——而言,比零件质量问题更大的风险是设计缺陷。同一张图纸发给三家工厂,就意味着设计方案存在三个不同的版本。当您将蜗杆轴送至 LusterControl 时,防护措施已包含在我们的服务中,而非额外收费。
- 我们与客户签订了保密协议:您的图纸和规格对项目方保密。
- CAD 文件采用受控访问方式处理——不允许公开转发,不允许其他客户重复使用。
- 原型零件采用隐秘包装,并通过国际运输方式进行配送。
- 您的知识产权仍然属于您:我们根据您的图纸进行生产;我们不拥有或转售您的设计。
流体控制及阀门数控精密组件
更多面向流体控制和阀门买家的不锈钢镜面抛光相关阅读
如果您正在为流体控制和阀门寻找蜗杆轴,这些页面可以帮助您更进一步——从免费的 DFM 审查到零件背后的团队。
- 申请免费DFM审查 — 标注图纸、推荐工艺流程和价格范围。
- 认识 LusterControl 工程团队 以及我们的认证。
- 阅读更多购买指南 关于公差、材料和供应商检查。
- LusterControl 主页 — 产能、流程和服务行业。
流体控制及阀门数控精密组件
流体控制及阀门数控精密组件
常见问题解答:蜗杆轴、流体控制和阀门买家问题
答:我们对不锈钢镜面抛光零件的精度控制在±0.005毫米以内,并提供首件三坐标测量数据和每批次的批次追溯信息。对于流体控制和阀门采购商而言,这意味着在切割之前,装配精度和废品率风险就已经被消除。
答:304 适用于一般用途,316/316L 适用于氯化物或医疗/海洋环境,440C 适用于需要可硬化耐磨性的情况。我们加工 304、316、303、440C 和 630 (17-4PH) 等材质,每种材质均提供材料证书。
答:是的。LusterControl是一家东莞本地工厂:车削、铣削、五轴加工、镜面/电抛光、阳极氧化和组装等工序均在4,000 平方米的厂房内完成,拥有60台数控机床——一个订单,一个质量记录。
答:已通过 ISO 9001 认证;ISO 13485 正在取证,IATF 16949 正在申请。如您的产品属于受监管的医疗器械,请在下单前确认供应商的最新资质状态。如果您的产品属于受监管的医疗器械,ISO 13485 是买家必须查看的基本标准,可提供 ISO 9001 证书及审核记录。
答:我们很多项目的目标是7天内完成从图纸到样品的首件制作,并接受低起订量或单件原型,产量可达每月50万件。在下订单前预约免费的DFM(可制造性设计)审核,可以缩短时间。
准备好推进您的项目了吗?请将您的图纸发送给我们,我们将免费为您提供DFM审查,其中包含您零件实际可实现的公差、交货时间和单价曲线——无需任何承诺。
索取免费数控加工报价