如何加工用于储能的航空航天传感器外壳(2026 年指南)
- 分享
- 发布时间
- 2026/10/24
概要
2026 年采购和工程指南:用于储能系统的航空航天传感器外壳加工:公差、CNC 精密加工、镜面抛光以及您可以采取行动的采购清单。
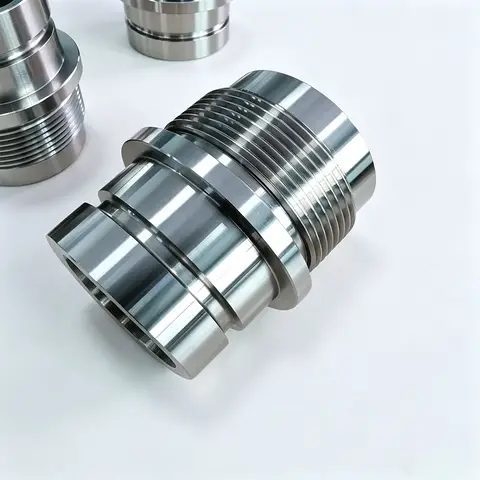
如果您正在构建电池储能系统 (ESS),而传感器外壳的轴线偏移了半度,或者接缝处渗入了几微安的噪声,那么整个电池组都可能出现温度读数错误,并触发误关机。对于采购人员和设计工程师来说,外壳很少是规格表上的重点,但它却默默地决定着电池的安全。本指南正是为您而写,因为您是最终签署采购订单并承担可靠性责任的人。
我们将详细讲解传感器外壳如何在航空航天级储能环境中发挥其应有的作用,为什么数控精密加工优于大多数其他加工方式,以及图纸上的哪些公差真正能保护您的设备,哪些公差只会增加成本。您将获得一份决策表和一份五点采购清单,可以直接发送给供应商。
本文所有内容均从加工源头的角度撰写,但都着眼于您面临的问题:密封性、电磁干扰屏蔽、热稳定性以及可追溯性。我们借鉴了东莞工厂十六年来在不锈钢镜面加工方面的经验,以及外壳必须经受住发射振动和长达十年循环使用考验时至关重要的实际数据。
目录
储能精密数控组件
什么是航空航天传感器外壳?为什么公差决定可靠性?
在讨论微米之前,让我们先明确一下这个零件要对抗的是什么。
- 航空航天传感器外壳
- 密封的机械外壳,可保护传感元件(压力、温度、电流、振动)免受环境影响,同时将其安装和电气接口保持在严格的几何限制内。
- 储能系统(ESS)
- 电池或混合储能组件,其中电池组、母线和电池管理系统 (BMS) 必须在热应力、机械应力和电应力下安全运行数年。
当你寻找来源时 航空航天传感器外壳 对于储能系统而言,您购买的并非仅仅是一个装饰性的外壳。外壳是传感器的结构和电磁固定装置。其孔径必须与传感轴保持同心,密封面在夹紧载荷下必须保持平整,并且其壁面在运输或温度变化过程中,不会在电池组所处的频率范围内发生共振。
住房实际发挥的作用
传感器外壳同时具备四项功能:机械固定传感器、屏蔽电磁干扰(否则电磁干扰会干扰信号)、密封防止潮气和冷却液渗入,以及根据设计进行导热或隔热。任何一项功能缺失都会导致传感器在最糟糕的时刻读数错误。在储能系统中,温度读数错误并非小问题;它可能导致保护性断开,使千兆瓦级电站离线运行。
当容错性转化为可靠性
这是大多数规格表都隐藏的部分。定位孔的公差控制在±0.005毫米以内并非值得炫耀,而是决定传感器能否重复安装到位还是需要对每个单元进行手工装配的关键所在。在我们车间,我们使用车铣复合加工和五轴联动工艺,将关键特征的公差控制在±0.005毫米以内,因为对于传感器外壳而言,这个数值是可靠性的保障,而非奢侈品。
储能精密数控组件
CNC精密加工如何打造值得信赖的外壳
从您的 STEP 文件到可信部件的路径分为三个阶段,您应该了解这些阶段。
数控精密加工使得传感器外壳既可以作为单件原型,也可以进行50万件批量生产,且几何形状完全相同。与模塑或铸造不同,数控加工的切削路径就是最终的成品,因此第二个零件与第一个零件的质量完全一致。对于买家而言,这意味着您的认证样品和第一千件产品几乎都出自相同的工艺流程。
步骤 1 — 从绘图到可制造性设计 (DFM),在切割任何芯片之前
- 我们对您的模型进行可制造性设计审查:壁厚、拔模斜度、基准方案,以及密封特征是否真的可以在 5 轴夹具上保持。
- 我们标记出容易产生颤动的薄截面和会阻碍切削刀具的公差,然后提出宽松但安全的替代方案,以保护功能。
- 您批准 DFM 说明后,我们才会锁定基准和检验计划,之后才会进行金属加工。
步骤 2 — 车削、车铣复合加工和瑞士型车削精度
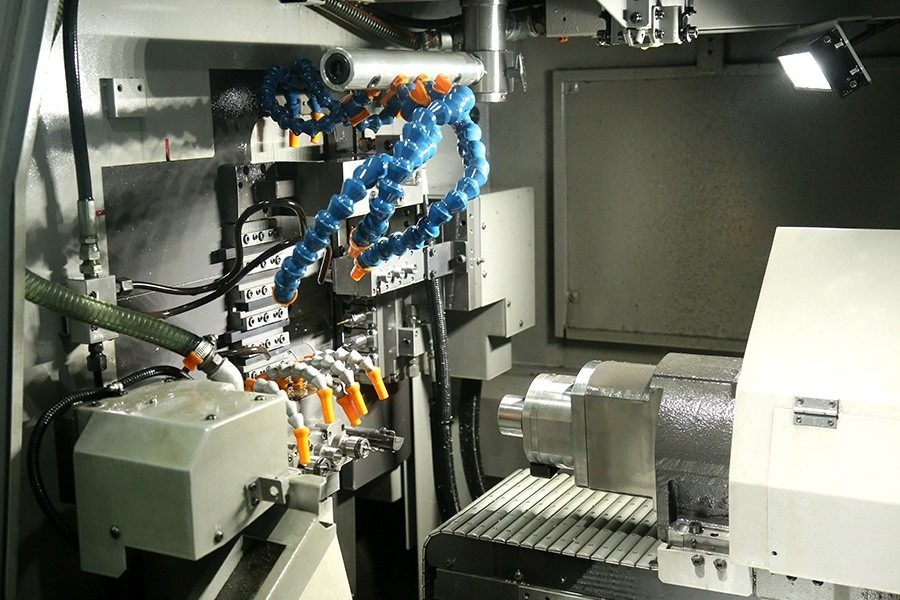
对于圆形传感器本体,瑞士型车削和车铣复合加工中心使我们能够在一次装夹中完成内孔、外径和密封面的加工。一次装夹意味着一条基准链,这正是我们能够保证精度在±0.005毫米以内,而无需依赖二次加工对齐的原因。我们装载的每根棒材都会被记录,以便进行材料批次追溯,因此,如果某个炉次出现问题,您可以追溯到确切的进厂线圈。
步骤 3 — 5 轴精加工和密封表面
密封面和任何光学或传感器窗口都会进行最终的五轴加工,并且在设计需要的情况下, 不锈钢镜面抛光标准镜面抛光的表面粗糙度 Ra 可达 0.6 µm 或更低;我们8K 镜面表面粗糙度 Ra 可达 0.2 µm。这种光滑度并非徒有虚名:在粘合或密封接缝处,它能消除微泄漏路径,从而避免随着时间的推移破坏防护性能。
| 过程阶段 | 典型公差 | 它保护的是什么 |
|---|---|---|
| 粗加工+半精加工(车铣复合加工) | ±0.02 毫米 | 移除库存而不引起压力 |
| 精加工孔/定位特征 | ±0.005 毫米 | 传感器安装位置和重复性 |
| 镜面/电抛光表面 | Ra 0.2–0.6 µm | 密封面、腐蚀性、易清洁性 |
| CMM首件验证 | 完整GD&T报告 | 您的资格证明 |
储能数控零件满足航空航天需求:两大领域碰撞之处
储能技术借鉴了航空航天领域的严谨方法,而你的房子恰好就位于这一技术的交汇点上。
过去,储能CNC零件的生产遵循的是较为宽松的公差和成本优先的原则。但随着储能组件必须像航空系统一样接受振动、热力学和安全方面的严格审查,情况发生了改变。当您选择一款兼顾这两个领域的壳体时,您实际上是继承了更为严格的标准。下表展示了不同领域的要求差异,以及为什么只了解其中一个领域的壳体供应商在另一个领域会让您大失所望。
| 因素 | 纯储能规范 | 航空航天级标准 | 这对你来说为什么重要? |
|---|---|---|---|
| 定位器的公差 | ±0.05 mm 可接受 | 精度保持在±0.005毫米。 | 传感器寿命周期内的重复性 |
| 表面处理 | 加工后的精细度 | Ra 0.2–0.6 µm 镜 | 十年来的密封和腐蚀 |
| 批量与品种 | 大批量生产,单一设计 | 小批量,多品种 | 需要原型和规模化生产。 |
| 认证 | ISO 9001 经常使用 | ISO 9001 + ISO 13485 规范 | 有记录、可审计的流程 |
| 可追溯性 | 地块级别 | 条形批次追溯 | 现场故障分析 |
| 预期使用寿命 | 5-8 年 | 10 年以上,工况严苛 | 整机保修风险 |
优点
- 航空航天领域的专业技术使外壳能够承受发射时的振动,并拥有 10 年的循环使用寿命。
- 更严格的公差和镜面抛光可直接降低现场故障和误触发风险。
- 有文件记录的流程(ISO 9001、ISO 13485 正在进行中)可以保护您在审核中免受损害。
缺点
- 航空航天级精度要求的零件单价高于普通外壳。
- 并非所有供应商都能同时满足原型制作和每月 50 万件的产量需求。
- 如果跳过DFM和首件检验步骤,交付周期可能会延长。
实际要点:当你提出要求时 储能数控零件 如果您的产品用于航空航天领域,您应该期望供应商能够提供工艺证书和批次追溯记录。LusterControl 在东莞占地 4,000 平方米的工厂内拥有 60 多台 CNC 机床,这使我们能够在五件套原型和整整一个月的生产周期内验证相同的几何形状,而无需重新进行工艺认证。
储能精密数控组件
高精度数控加工:解读真正能保护您的规格表
大多数图纸都过分强调容易测量的尺寸,而忽略容易出错的尺寸。
- 宽容
- 允许的偏差范围。偏差越小,成本越高,但重复性更好;偏差越大,成本越低,但功能风险更高。
- 几何尺寸和公差
- 几何尺寸和公差:一种用于表示形状、位置和跳动的符号语言,对于外壳而言,它通常比原始尺寸更重要。
住房中哪些公差比较重要
在传感器外壳上,真正决定其功能的三个公差是:孔与密封面之间的垂直度、定位孔的同心度以及垫片表面的平面度。如果买家要求外径(一个永远不会接触任何东西的部件)的精度达到±0.01毫米,却对垂直度不加任何控制,那么他就把公差预算用错了地方。只有当高精度数控加工应用于那些容易出现故障的部件时,它才能真正发挥作用。
| 特征 | 智能容差 | 如果忽略则失败 |
|---|---|---|
| 孔壁与端面垂直度 | ±0.01 毫米 / 0.02 毫米 | 传感器倾斜,读取偏移量 |
| 确定孔的同心度 | ±0.005 毫米 | 批次间的重复性存在偏差 |
| 垫片表面平整度 | Ra 0.6 µm,0.01 mm | 微泄漏,随着时间的推移而渗入 |
| 外观外径 | ±0.05 毫米 | 很少能用;放松点。 |
买家在规格表上常犯的错误
- 过度追求外观尺寸会增加成本,但可靠性却没有任何提升。
- 数据缺失迫使供应商编造参考数据,而你无法对此进行审核。
- 密封面上没有表面处理方面的说明,会导致渗漏,而这种渗漏可能在保修期过后才会显现出来。
- 假设“CNC”意味着“精确”,而不去询问是哪类机床加工的零件。
- 确认图纸名称中每个关键特征的功能基准(A/B/C)。
- 询问哪些公差受几何尺寸和公差 (GD&T) 控制,哪些公差仅受尺寸控制。
- 在每个密封或粘合表面上指定 Ra 值,而不仅仅是“光滑”。
- 请求提供与这些具体标注相对应的 CMM 首件检验报告。
- 报价前就应该商定容差范围,而不是在第一次被拒之后。
定制数控零件:为什么现成的外壳无法满足高要求的设计?
目录式外壳的设计是为了降低成本,而不是为了应对传感器的故障模式。
当标准外壳尺寸勉强合适时,人们往往会倾向于加工一个适配器就完事了。这种情况我们屡见不鲜,但最终往往会导致各种公差累积,而这些公差却无人掌控。一旦您的传感器需要非标准接口、混合材料或目录零件无法提供的密封面,定制CNC零件的价值就显而易见了。选择定制并非出于面子,而是为了掌控整个标准链。
何时应该采用定制而非改造?
- 您的传感器具有目录中未涵盖的特殊孔径、螺纹或连接器凸台。
- 您需要特定材料(例如,耐腐蚀的 316L 或等级不锈钢),并附上工厂证书。
- 对于粘合接缝,密封界面必须达到 Ra 0.2 µm 的镜面抛光度。
- 对于现场故障分析,必须追溯每个单元的材料批次。
- 产量低但品种多样,因此制造专用模具不经济。
我们在以下方面的经验 定制数控零件 这同样适用于无人机结构部件和医疗器械部件,其中也存在同样的问题:图纸上看起来“标准”的部件,往往在现场测试中不合格。围绕传感器设计外壳,而不是强行将传感器塞进一个盒子里,是生产前你能掌控的最重要的可靠性控制因素。
储能精密数控组件
不锈钢外壳镜面抛光:Ra 0.2 µm 及收益
镜面抛光是一种悄无声息的升级,但它会在产品的整个生命周期内带来回报。
- 镜面抛光
- 一种机械和/或电化学工艺,使不锈钢表面达到反射性、低粗糙度状态,粗糙度以微米 (Ra) 衡量。
- 电解抛光
- 一种电化学工艺,可去除一层薄而可控的涂层,使峰值平滑,提高耐腐蚀性和可清洁性。
为什么 Ra 0.2 µm 对传感器至关重要
表面粗糙度 Ra 达到 0.2 µm(我们的 8K 级)的密封或粘合面几乎没有任何微凹槽,因此水分或助焊剂很难藏匿其中。对于一个在潮湿、反复热循环的机柜中放置十年的储能外壳而言,这种光滑度决定了接缝能否保持密封,还是会渗漏。标准加工不锈钢的表面粗糙度 Ra 约为 1.6 µm;我们的标准镜面 Ra 为 0.6 µm,而8K 镜面的表面粗糙度 Ra 可达 0.2 µm。您可以根据表面是密封、粘合还是仅可见来选择相应的等级。
| 表面处理 | 典型 Ra | 更适用于壳体 |
|---|---|---|
| 加工后 | Ra 1.6 µm | 内部、非密封、隐藏式功能 |
| 标准镜面 | Ra 0.6 µm | 整体密封和外观 |
| 8K 镜面 | Ra 0.2 µm | 粘合接缝、光学窗口、食品/接触材料 |
| 电抛光 | Ra 0.2–0.4 µm | 腐蚀敏感型清洁性 |
航空航天传感器外壳采购清单:下达采购订单前需核实的 5 项信息
你不可能在启动会议上了解供应商的真实情况,你只能从文件中找到答案。
在您下达航空航天传感器外壳的采购订单之前,请务必将以下五项验证视为不容商榷的条件。能够按需生产这些产品的工厂,其生产体系运转良好;而如果生产停滞不前,则说明存在问题。这是买方验证环节,也是区分零件供应商和加工合作伙伴的关键所在。
- 每批次材料厂出具的材料制造证书(316L 或指定等级),并附有炉号。
- 首件 CMM 报告与您的 GD&T 标注完全匹配,而不是通用的合格戳记。
- 流程认证证明:ISO 9001(我们已获得认证)和 ISO 13485 状态披露(我们正在进行中)。
- 材料批次可追溯性日志证明棒材与零件之间的联系,用于现场故障分析。
- 在切割任何生产金属之前,双方需签署一份DFM审查报告。
在 LusterControl,我们将这五项打样视为常规流程,而非特殊要求,因为我们已经为国际咖啡机与家电品牌的二级/OEM 订单项目执行过这些流程。采购清单只有在供应商能够轻松通过的情况下才有用,而我们位于东莞的 4,000 平方米工厂拥有 60 多台 CNC 机床,其存在的目的正是为了满足从原型到每月 50 万台产品的打样需求。
储能精密数控组件
CNC精密加工与铸造:传感器外壳买家决策表
铸造看起来便宜,但当你加上外壳实际需要的后续加工工序时,就会发现并非如此。
买家经常问我们为什么用棒材加工外壳而不是铸造。坦白说,这取决于体积和几何形状,但对于传感器外壳来说,这个决定比人们预想的要重要得多,因为这种零件需要严丝合缝的定位和镜面般的密封面,而铸造很难在不进行大量二次加工的情况下达到这个效果。
| 项目要求 | 推荐方法 | 选用理由 |
|---|---|---|
| 中低批量,多品种 | 数控精密加工 | 无需模具成本,设计变更立竿见影 |
| 定位精度±0.005毫米 | 数控精密加工 | 一个夹具,一条基准链 |
| 镜面密封面粗糙度 Ra 0.2 µm | CNC加工+镜面抛光 | 铸件无论如何都需要大量二次加工。 |
| 体积非常大,形状简单 | 铸造+表面处理 | 模具成本摊销完毕后,单位成本就会下降。 |
| 快速原型到量产 | 数控精密加工 | 同样的配方,无需重新认证 |
优点
- 如果您需要严格的公差、快速的设计变更或小批量、多品种的生产,请选择 CNC 精密加工。
- 如果合同要求可追溯性和首件检验报告,请选择CNC精密加工。
- 如果原型和月产量 50 万件的规格要求相同几何形状,请选择 CNC 精密加工。
缺点
- 如果你的形状简单,体积很大,定位器松动,那么可以选择铸造。
- 只有当模具摊销成本明显低于机械加工成本时,才应选择铸造。
- 如果零件仍然需要对密封面进行全面重新加工,则应避免采用铸造工艺。
储能精密数控组件
储能精密数控组件
储能精密数控组件
储能精密数控组件
常见问题解答:航空航天传感器外壳和储能设备买家问题
答:对于航空级储能外壳,定位孔的公差应控制在±0.005毫米以内,并使用GD&T基准控制其同心度和垂直度。公差过大会导致传感器安装位置在不同单元之间发生偏移;公差过小则会导致精度过高而无法使用。公差预算应该用于功能特性,而非外观尺寸。
答:表面粗糙度 Ra 为 0.2 至 0.6 微米的密封或粘合面几乎没有任何微凹槽,因此不会藏匿水分或助焊剂。在机柜内长达十年的热循环使用寿命中,这种光滑度正是保持接缝密封的关键。我们的标准镜面表面粗糙度 Ra 为 0.6 微米,而8K 镜面的表面粗糙度 Ra 可达 0.2 微米。
答:是的,前提是工厂在两种规模的生产中都采用相同的工艺控制。LusterControl 在东莞拥有一座 4,000 平方米的工厂,配备 60 多台 CNC 机床,月产能约为 50 万件。从五件样品到批量生产,DFM(面向制造的设计)、首件 CMM(三坐标测量)和批次追溯流程都完全相同,因此您的认证样品和第一百万件产品使用同一套工艺流程。
答:虽然并非严格意义上的储能,但它所代表的规范性非常有价值。我们已获得 ISO 9001 认证,目前正在申请 ISO 13485 认证,这意味着我们有文件记录、可审核的流程控制和可追溯性,这些都能直接应用于要求严苛的储能系统 (ESS) 项目。务必要求供应商披露其实际的认证状态,切勿想当然。
答:要求提供首件三坐标测量报告,该报告需与您提供的精确几何尺寸和公差 (GD&T) 标注相匹配;同时要求提供材料厂出具的包含热处理批次的材料证书以及批次追溯记录。能够按需提供这些文件的工厂,其系统运行良好。如果他们承诺“所有部件”的精度都能达到±0.005毫米,却不询问哪些是功能性特征,这应该引起您的警惕。
答:对于公差要求严格、零件种类繁多或需要镜面密封面的零件,棒材经数控精密加工通常更经济,因为这样可以省去铸造所需的二次加工费用。铸造仅在大批量生产、几何形状简单且定位精度要求不高的零件时才具有优势。此外,机械加工还能确保整个加工过程在一个流程内完成,只需一份证书和一个基准链。
将您的图纸发送给我们,即可获得免费的DFM(面向制造的设计)审核。无论您需要五个航空航天传感器外壳,还是五十万个储能CNC零件,我们都会准确地告诉您哪些公差能够保护您的设计,哪些公差只会增加成本。
索取免费数控加工报价