数控齿轮加工:DIN标准、公差和齿形
- 分享
- 发布时间
- 2026/9/2
概要
CNC齿轮加工如何使齿轮几何形状符合DIN齿轮标准:花键轴、联轴器、公差、车铣复合加工以及来自东莞一家拥有16 年历史的精密加工厂的采购清单。
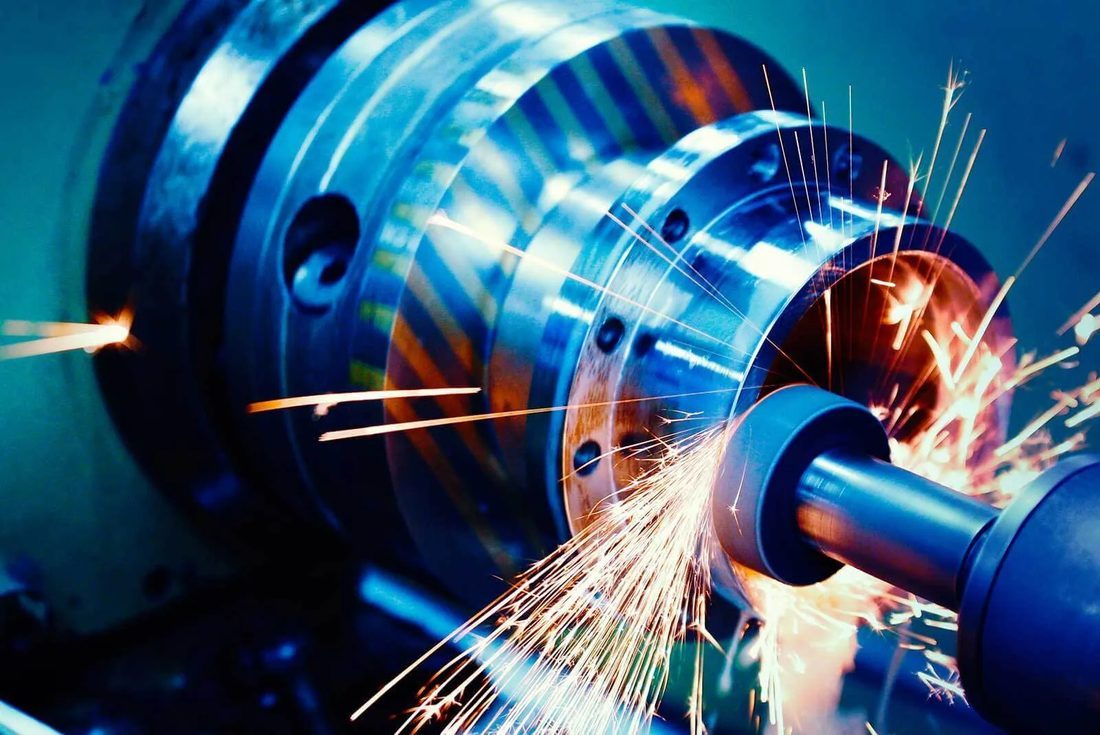
齿轮的质量取决于其最差的齿。精密齿轮的关键在于每个齿均匀分担载荷;如果某个齿凸出几微米或齿廓有偏差,该齿就会承受最大冲击,啮合噪音增大,整个传动装置的寿命也会缩短。因此,齿轮质量首先是一个几何问题,其次才是材料问题。
本指南以工程师之间的沟通方式编写。我们将详细讲解为什么精密齿轮需要真正的数控齿轮加工,如何保持齿轮几何形状,花键轴和联轴器的加工流程,DIN齿轮标准的通俗解释,以及如何通过车铣复合加工在单个卡盘上制造齿轮和轴的集成零件。这里列出的每个车间编号都是我们车间实际的工序编号。
我们是东莞市力存科技有限公司,旗下品牌为LusterControl,是一家位于东莞的精密加工工厂,团队自 2010 年起从事不锈钢镜面加工,累计 16 年经验。我们拥有60多台数控机床,厂房面积达4,000 平方米,月产量约50万件。我们已通过 ISO 9001 认证,ISO 13485 正在取证、IATF 16949 正在申请。我们的产品服务于精密传动供应链,并广泛应用于医疗、汽车和无人机等领域。我们曾为国际咖啡机与家电品牌的二级/OEM 订单提供精密零件。
目录
精密传动数控精密部件
为什么精密齿轮需要真正的数控齿轮加工
齿轮的质量取决于其最差的齿。
精密齿轮通过齿间的逐渐接触传递扭矩。当齿形、导程和节距都保持在一个精确的范围内时,载荷会均匀分布,啮合过程安静且温度低。一旦它们发生偏移,单个齿就会承受载荷,接触应力会急剧上升,并开始出现点蚀。精度并非无关紧要——它决定着齿轮的使用寿命,决定着齿轮是否会在使用过程中失效。
装备精度能给你带来什么好处?
- 运行安静——均匀的牙齿接触意味着更小的振动和噪音。
- 负载均衡——不会出现单个齿轮过载而过早损坏的情况。
- 使用寿命更长——较低的接触应力可减缓点蚀和磨损。
- 效率更高——滑动摩擦越小,产生的热量和损耗就越少。
因此,当规范中规定了 DIN 质量等级时,它就指明了应用所需的确切齿精度范围——加工必须能够始终如一地达到该精度,一批又一批地做到。
精密传动数控精密部件
数控齿轮加工:如何保持齿形几何形状
齿轮几何形状是一系列公差的集合——破坏其中一个环节,整个网格都会受到影响。
齿轮齿的加工方式有两种。滚齿加工是大批量生产的方法:滚刀沿毛坯滚动,一次性连续加工出渐开线齿形。数控齿轮加工——在五轴或车铣复合加工中心上铣削齿形——是原型制作、小批量生产以及集成零件加工的常用方法,因为齿轮和轴的加工在同一工况下完成。我们采用这种齿轮加工方式,是因为它能灵活地加工复杂、小批量生产的传动零件。
我们的数控齿轮加工步骤
- 在 CAM 中,根据模数、齿数和压力角生成真正的渐开线。
- 粗略加工齿隙,留出精加工的空间。
- 完成边路进攻,并稳住阵脚,一次传球就能保持阵型并取得主流。
- 尽可能在同一夹具中切割轴、孔或键槽特征。
- 发布前,使用齿轮检查仪或三坐标测量机检查齿轮的螺距、轮廓和跳动量。
| 方法 | 适用场景 | 我们的使用 |
|---|---|---|
| 霍宾 | 大容量、简单的齿轮 | 外包批量运行 |
| 数控铣削齿 | 原型、小批量、集成部件 | 我们公司内部的五轴/车铣复合机床 |
| 成形/拉削 | 内部齿轮或表面齿轮 | 具体情况具体分析 |
扭矩传动用花键轴加工
花键是一种滑动的齿轮——这会改变它的加工方式。
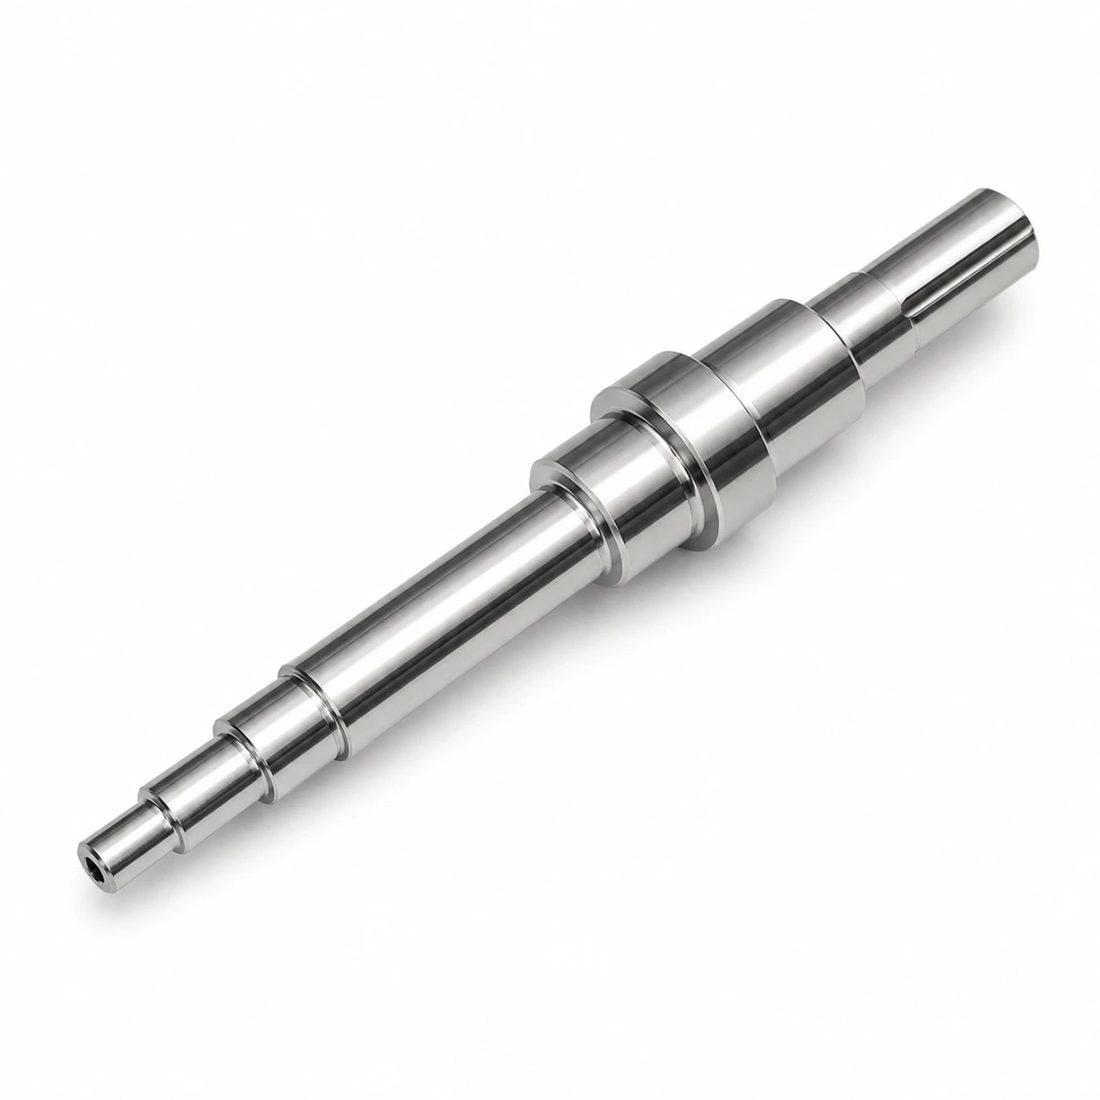
花键轴加工是指在轴上切削出一排齿,使其在滑动或分度运动时能够承受扭矩。最常见的标准是DIN 5480(渐开线花键),但直花键和球形花键也存在。其设计挑战与齿轮相同——精确的齿面形状和齿距——以及在反复载荷作用下不会成为应力集中点的根部半径。
花键轴的正确安装要点
- 使侧面形状与标准相匹配(DIN 5480 渐开线是常用的标准)。
- 控制大径、小径和节圆直径以符合配合等级。
- 使用较大的根半径,以防止样条曲线在使用过程中开裂。
- 保持花键与轴线同心——车铣复合加工有助于实现这一点。
- 将端部倒角,以便配合轮毂能够顺利滑入而不会发生磨损。
| 样条型 | 将其用于 |
|---|---|
| 渐开线(DIN 5480) | 高扭矩自定心轴 |
| 直边 | 索引,中等扭矩 |
| 球形花键 | 精密线性加旋转传递 |
精密传动数控精密部件
联轴器加工:无跳动地对准两根轴
耦合的存在是为了容忍偏差——但前提是耦合本身是正确的。
联轴器加工的关键在于确保孔、键槽和安装法兰始终保持在同一轴线上。如果联轴器出现圆度偏差或轴线偏移,就会成为振动源,整个传动系统都会受到影响。这些零件形状简单,但几何精度要求较高:孔与轴的配合、键槽位置以及端面跳动都至关重要。
我们最常见的耦合类型
| 耦合类型 | 适用场景 |
|---|---|
| 刚性法兰 | 精确的固定对齐 |
| 下颚/蜘蛛 | 轻型伺服和仪器驱动器 |
| 奥尔德姆 | 平行错位,零反冲 |
| 风箱/圆盘 | 高精度,低跳动 |
优点
- 真孔径意味着无诱导振动
- 键槽的位置取决于特征,而非目测。
- 单次设置即可保持法兰方正
- 批次内可重复
缺点
- 较小的径向跳动需要单基准面作业
- 键槽正时增加了一项操作
- 较硬的材料会增加加工时间
- 检查必须包括跳动
DIN齿轮标准:这些数字的实际含义
DIN 3962 不是一项建议,它是齿轮质量的语言。
DIN齿轮标准提供了一套通用的术语来描述齿轮的精度。DIN 3962定义了齿轮齿形偏差(包括齿廓、导程和齿距)的质量等级,数值越低精度越高。DIN 5480涵盖渐开线花键,而DIN 3967则涵盖齿轮的参考尺寸。等级名称能够准确地告知供应商该应用可以容忍的偏差范围。
你会听到的术语(并且应该明确指出)
- DIN 3962
- 德国齿轮精度等级标准——规定了轮廓、导程和节距的允许偏差。
- DIN 5480
- 渐开线花键的标准 - 扭矩轴的齿形、直径和配合等级。
- DIN 3967
- 齿轮的参考尺寸——齿尖、齿根和基圆几何形状。
- 模块
- 齿的尺寸(节圆直径除以齿数)决定了整个齿轮的规格。
| DIN 3962 级 | 典型用途 |
|---|---|
| 5-6 | 精密伺服、仪器、航空航天 |
| 7-8 | 通用工业驱动装置 |
| 9-10 | 非关键性、低速齿轮 |
精密传动数控精密部件
用于集成齿轮和轴特征的车铣复合机床
既是齿轮又是轴的部件应该作为一个整体切割,而不是两个部分。
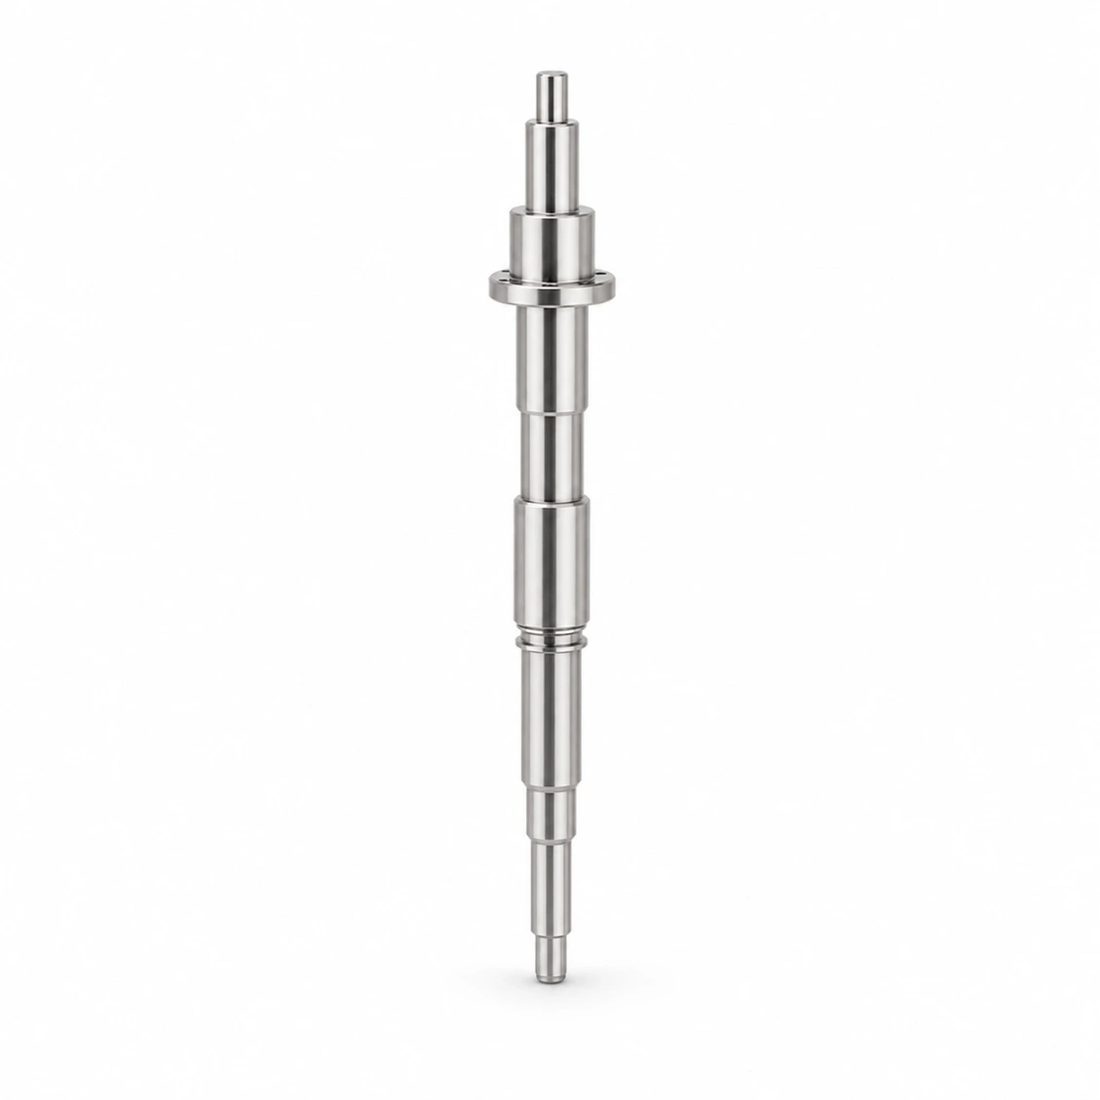
许多传动部件一端是齿轮,另一端是轴、法兰或孔。如果在一台机床上加工齿轮,在另一台机床上加工轴的特征,就需要重新夹紧并重新建立基准——每次移动都存在 0.01 至 0.03 毫米的跳动风险。车铣复合加工可以在同一个卡盘上加工齿轮齿和轴的特征,因此所有部件都始终以同一主轴轴线为参考。
车铣复合机床在一个夹具中能做什么
- 将轴和孔加工至所需尺寸和圆度。
- 在零件仍位于轴线上的情况下铣削齿轮齿。
- 无需松开零件即可切割凸缘、键槽和十字孔。
- 在同一基准面上进行钻孔和攻丝。
- 在拆卸前,检查加工过程中的同心度和跳动情况。
| 方法 | 设置 | 跑失风险 |
|---|---|---|
| 齿轮机床 + 车床/铣床 | 2-3 | 每次重新夹紧 0.01-0.03 毫米 |
| 单卡盘车铣床 | 1 | 第一次夹钳后无其他 |
精密齿轮采购实用清单
把这个交给供应商,那些实力较弱的供应商就会悄悄退出。
- 他们是否在一次装夹(车铣复合加工)中加工齿轮和轴的特征?
- 他们能否声明符合 DIN 3962 标准的等级并按照该标准进行检验,而不仅仅是“精确”检验?
- 它们是否保持孔和齿同心于同一基准面?
- 他们能否按照 DIN 5480 标准加工出具有可控根部半径的花键轴?
- 他们是否提供材料证书和批次级可追溯性?
- 他们会通过齿轮检查或三坐标测量机来验证跳动距离和倾角吗?
- 他们回答工程问题时会使用数据,而不是销售话术吗?
- 他们能否在不重新验证流程的情况下,将原型产品扩展到批量生产?
能够满足所有八项要求的供应商实属罕见,值得长期合作。如果供应商在同心度方面出现问题,或者无法提供 DIN 等级信息,则不应参与传动系统项目。请将您的齿轮或花键轴图纸发送给我们,我们将免费进行 DFM 评估,并指出哪些特征应采用车铣复合加工,以及哪些公差需要严格控制。
精密传动数控精密部件
DIN齿轮标准合规性中常见的采购错误
大多数齿轮故障都是在图纸上决定的,而不是在机器上决定的。
- 指定齿轮时未指定 DIN 3962 质量等级。
- 保持孔径紧固,但忽略齿轮对该孔径的跳动。
- 绘制出刀具无法切割的锐利样条曲线根半径。
- 为了“节省时间”而跳过首件检验——这是你所能得到的最廉价的保险。
- 将齿轮和轴的加工工作分散到各个车间,却不明白为什么它们会偏移。
- 直到出现一起投诉才强制进行全面项目审查,在此之前,一直忽视可追溯性问题。
成本较低的设备就是第一次就能通过资格认证的设备——因为第二次通过资格认证会让你错过发布日期,还会让你面临保修索赔。
精密传动数控精密部件
精密传动数控精密部件
精密传动数控精密部件
精密传动数控精密部件
常见问题:精密齿轮和精密变速器买家问答
答:精密伺服齿轮、仪器仪表齿轮和航空航天齿轮通常采用 DIN 3962 5-6 级;一般工业驱动齿轮采用 7-8 级。我们会按照您指定的等级进行加工,并检验其轮廓、导程和节距,而不是笼统地报价“高精度”。
答:是的。我们按照 DIN 5480 标准加工渐开线花键,控制大径、小径和节圆直径,并采用较大的根部半径以避免应力集中,通过单次装夹车铣加工保持花键与轴线同心。
答:滚刀适用于大批量、结构简单的齿轮,因为这种情况下刀具成本较高。对于原型制作、小批量生产以及齿轮轴一体式零件,使用五轴或车铣复合加工中心进行数控铣削齿形设置更快,并且能够保证齿与孔同心。我们公司内部即可完成后者。
答:我们通常保持 +/-0.005 毫米的定位精度,并将集成齿轮和轴零件的总指示跳动保持在 0.01 毫米以内,并通过三坐标测量机和齿轮检查进行验证,而不是估算。
答:每一批产品都与其原材料工厂证书、机器、操作员和检验记录以及合格证书相关联——因此,任何发货的零件都可以追溯到其从原材料到成品的完整历史记录。
答:是的。车铣复合加工在一个卡盘上即可完成齿轮齿、轴、孔、键槽和法兰等特征的加工,因此所有部件都以同一主轴轴线为参考,从而有效控制跳动。
计划生产精密齿轮、花键轴或联轴器,但不确定您的应用真正需要哪种 DIN 等级和公差?请将您的图纸发送给我们,我们将免费为您提供 DFM 评估服务——我们会指出哪些特征应该采用车铣复合加工,哪些几何形状需要严格控制,以及哪些检验方法可以验证等级。无需任何义务,我们只提供清晰的工程解决方案。
索取免费数控加工报价