用于半导体真空腔的超洁净数控加工
- 分享
- 发布时间
- 2026/9/1
概要
半导体真空腔超洁净数控加工工程指南:为什么高平整度加工和超洁净精加工决定了密封性,如何选择数控加工中心,以及 PEEK 加工零件在哪些情况下可以替代金属。
当一块300毫米晶圆承载着价值数千美元的图案化电路时,最不能容忍的就是加工过程中产生的毛刺,或是腔室内残留的切削油痕迹最终沉积到衬底上。在半导体制造中,污染并非无关紧要的表面瑕疵——它直接影响良率,而良率就意味着利润。正因如此,负责沉积、蚀刻和计量腔室的团队才会将每个真空腔室的内部都视为一个微型洁净室,也正因如此,我们多年来一直致力于将超洁净的加工规范融入到真空腔室部件的切割、精加工和封装流程中。
本指南详细阐述了半导体真空腔超洁净加工的实际要求,高平面度加工如何确保法兰在高真空条件下密封,合适的数控加工中心如何改变泄漏率,以及PEEK加工零件在容器内部如何替代金属部件。我们的编写方式就像我们向现场工艺工程师讲解一样:具体、数据详实,并坦诚指出那些代价最高的错误。
LusterControl(东莞市力存科技有限公司)团队自 2010 年起,在东莞占地4,000 平方米的工厂内,拥有60多台CNC机床,月产量约50万件,专注于精密CNC加工。我们已获得ISO 9001 认证,ISO 13485 正在取证,目前正在申请IATF 16949认证——这些认证均符合半导体和医疗行业对文件记录和可追溯性的要求。以下列出的各项数据和权衡取舍,都是我们在切割任何芯片之前与客户反复讨论的。
目录
半导体:电路板
为什么半导体元件需要洁净室思维
晶圆上的一个微粒就可能报废一个芯片,而这个芯片的价值甚至超过制造它的腔室的价值。
现代逻辑晶圆可能包含数百个芯片,每个芯片封装后都价值不菲。在抽真空或工艺步骤中,哪怕是一粒钢屑、加工过程中残留的金属屑,或是腔室内的冷却剂残留物,都可能迁移到衬底上,形成缺陷。在高产量晶圆厂中,一批受污染晶圆的损失不仅仅是晶圆本身,还包括设备停机、工程调查以及订单排队位置的损失。
一个粒子究竟值多少钱?
- 良率损失——关键层上的一个致命粒子就可能导致整个芯片失效。
- 工具停机——对腔室进行消毒会导致其后所有批次的机器停工。
- 工程工时——找出污染事件的根本原因既缓慢又耗时费力,而且成本高昂。
- 客户信心——重复发生的事件会危及您的流程认证。
| 污染源 | 它如何进入腔室 | 我们施加的控制 |
|---|---|---|
| 加工毛刺和切屑 | 留在盲孔或螺纹中 | 去毛刺、超声波清洗、目视及放大检查 |
| 切削液残留物 | 被困在孔隙中,在真空条件下释放气体 | 低残留冷却剂、溶剂清洗、烘烤 |
| 金属颗粒 | 工具磨损、搬运 | 密封操作、离子空气吹扫、HEPA环境 |
| 皮肤油脂和纤维 | 人工搬运 | 手套、不掉毛湿巾、防护服 |
心态比任何单一步骤都重要。如果一家工厂把清洁当作最后的工序,那么它的可靠性永远无法与一家将清洁融入切割、搬运和包装流程的工厂相媲美。对于半导体元件而言,清洁是一项工艺特性,而非最后的修饰。
半导体:微芯片
超净加工对真空腔体意味着什么
清洁加工不仅在于如何切削,还在于切削后去除哪些材料。
超净加工是指制造出进入真空室时表面无毛刺、无松散颗粒、无切削液膜、无反应残留物的零件。在远低于大气压的真空室中,即使是微小的薄膜也会持续释放气体数小时,导致真空室基压升高并污染加工过程。其目标是获得表面惰性、裸露且没有任何可移动物质的零件。
我们控制的四种污染媒介
- 伯尔斯
- 切割产生的凸起边缘会断裂并变成松散的颗粒。
- 切屑
- 加工过程中,细小的切屑会滞留在孔、槽或螺纹中。
- 冷却液膜
- 残留的油或乳状液会释放气体并留下污染物层。
- 处理碎片
- 机器间沾染的皮肤油脂、纤维和灰尘。
为什么机油和冷却液的选择决定了你的基础压力
标准的可溶性冷却液会在真空腔表面形成一层顽固的薄膜,即使冲洗也无法去除,只有在抽真空过程中才会因气体逸出而显现出来。我们使用低残留、易于清除的冷却液,并且对于最关键的真空腔部件,在几何形状允许的情况下,通过干式润滑或少量润滑来最大限度地减少冷却液与部件的接触。加工完成后,部件会经过超声波清洗、溶剂或水溶液清洗,如果规格要求,还会进行受控烘烤以去除吸附的挥发性物质。
- 采用锋利刀具和残留量极少的冷却液进行加工,以减少毛刺的形成。
- 去除所有边缘的毛刺;特别注意十字孔和螺纹部分。
- 先进行超声波清洗,然后用水溶液或溶剂清洗以去除冷却液膜。
- 在工艺需要时进行烘烤,以释放吸收的挥发性物质。
- 在受控环境下进行检查、装袋和密封后再进行发货。
请注意,这些步骤本身并不值得称道。真正的精髓在于每次都做到所有这些步骤,并用检查记录来证明。
设计真空室部件以实现稳定的真空
泄漏的气室永远无法达到基准压力。
在加工任何部件之前,设计就决定了真空腔零件能否保持真空。壁厚、法兰几何形状、密封槽位置和螺栓圆布局都会影响密封的密封性和重复性。我们会尽早与客户审核这些细节,因为违背物理定律的设计需要耗费大量成本才能加工成型。
真正实现密封的法兰和密封几何形状
- 使用经过验证的法兰标准(CF、KF 或 ISO-F),而不是定制的法兰面。
- 保持密封槽与垫片同心且尺寸精确,而不是“大致正确”。
- 确定螺栓圆周尺寸,使夹紧力均匀,法兰在扭矩作用下保持平整。
- 避免在密封件附近形成盲区,以免气体滞留并减慢泵气速度。
| 密封类型 | 压力范围 | 可重复使用性 | 加工说明 |
|---|---|---|---|
| CF(ConFlat) | 超高真空,低于 1e-8 毫巴 | 通常为一次性使用 | 需要锋利的刀刃;平整度至关重要 |
| KF(克莱因法兰) | 从粗真空到高真空 | 可重复使用的 | 快速夹紧,降低平面度要求 |
| ISO-F(大) | 高真空 | 可重复使用的 | O形圈槽,同心键 |
对于大多数沉积和蚀刻腔而言,CF型刀口法兰是常用选择,因为它能实现金属对金属的紧密贴合,并且能够经受反复烘烤。但问题在于,刀口和配合面需要较高的平整度和光洁度,我们将在下文中详细介绍。
半导体工厂
高平面度加工如何保护真空密封
密封件不在乎平均公差——它只在乎最大缝隙处的间隙。
高精度加工确保法兰与对接件紧密贴合,不留任何气体渗漏通道。真空密封对精度要求较高:即使是200毫米法兰上千分之一毫米的波纹,也足以形成微小的泄漏通道,造成永久性泄漏。决定密封性的关键在于平面度,而不仅仅是直径公差。
根据法兰尺寸应预期的平整度
| 法兰直径 | 典型平坦度目标 | 为什么这很重要 |
|---|---|---|
| 最大可达 100 毫米 | 误差范围为±0.005至0.01毫米 | 小巧的碳纤维面板;紧凑的刀刃式座椅 |
| 100至250毫米 | 正负 0.01 毫米 | 大多数腔室端口和观察口 |
| 超过 250 毫米 | 精度为±0.02毫米,已映射 | 大门;测量门面,而非边缘。 |
我们的位置精度可达±0.005毫米,并且当工艺需要时,密封面的表面粗糙度Ra可达0.2微米,达到镜面级精度。但平面度也取决于测量方法:大型门框的平面度测量应覆盖整个表面,而不仅仅是边缘,否则中间的低洼处可能要等到第一次抽真空后才能显现出来。
优点
- 可靠的密封防漏性能
- 批次间可重复
- 经得起反复烘烤
- 降低现场故障率
缺点
- 保持平整度需要更多机器时间
- 需要三坐标测量机或光学验证
- 大型零件需要夹具制作技能
这就是高平面度加工的优势:零件第一次就能通过测试,因为第二次测试会耽误产品上市时间。
选择用于腔室生产的数控加工中心
五轴还是三轴不是一个地位问题,而是一个容忍度问题。
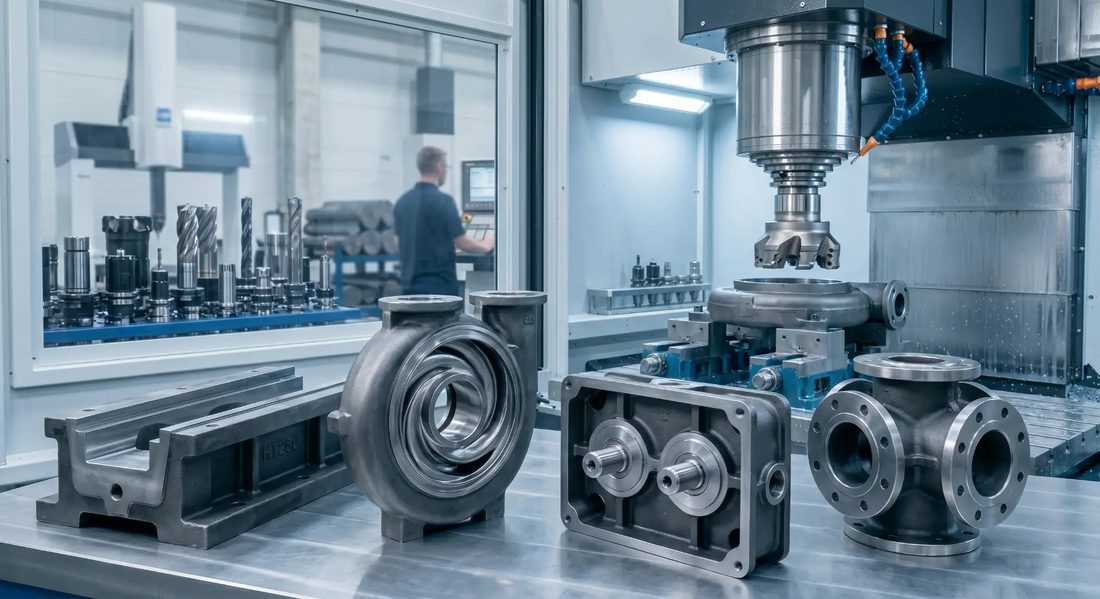
真空腔很少是简单的平板。它通常在多个面上设有端口、内部有孔、刀口式法兰,并且各个特征必须保持彼此精确。您选择的数控加工中心决定了加工所需的装夹次数以及每次重新装夹时基准偏移的程度。
能力比较
| 过程 | 适用场景 | 典型精度 | 设置风险 |
|---|---|---|---|
| 三轴铣削 | 板,简单法兰 | 正负 0.01 毫米 | 高,重新钳位漂移 |
| 车床 | 圆柱体,孔 | 正负 0.008 毫米 | 低,一个夹子 |
| 5轴 | 多面端口,复杂腔室 | ±0.005毫米 | 最低的单次设置 |
对于一个在三个面上都设有端口的腔体,单次装夹进行五轴加工可确保所有特征都位于同一基准面上,且所有特征的精度均控制在±0.005毫米以内。而三轴加工需要重新装夹两到三次,每次装夹都会引入0.02至0.05毫米的基准偏移——这种误差正是导致刀口座损坏的罪魁祸首。
- 确认具备 5 轴单次装夹能力,而不是需要重新装夹的 3 轴能力。
- 询问如何验证平面度——是使用三坐标测量机测量图还是边缘检查。
- 要求提供可追溯至炉次的材料证书。
- 获取首件检验报告,而不仅仅是成品零件的照片。
合适的数控加工中心应该能够轻松地满足您严格的要求——并且留有余量,而不是靠运气。
半导体:金属
在腔室中,PEEK加工零件的性能优于金属零件。
有时候,较合适的腔体材料根本不是金属。
PEEK加工零件——由高性能热塑性塑料聚醚醚酮切割而成的部件——在金属部件会带来安全隐患的真空腔内发挥着重要作用。PEEK具有极低的释气量、优异的耐化学腐蚀性,且无电化学腐蚀或颗粒脱落风险,因此非常适合用于绝缘夹具、晶圆搬运夹以及腔体深处的非接触式间隔件。
PEEK 与金属在腔室内部结构方面的比较
| 属性 | 窥视 | 铝 | 316L不锈钢 |
|---|---|---|---|
| 真空脱气 | 非常低 | 低至中等 | 低的 |
| 颗粒脱落 | 没有任何 | 可能的氧化物 | 可能,穿戴 |
| 化学耐受性 | 出色的 | 缓和 | 好的 |
| 可加工公差 | 典型值±0.02毫米 | ±0.005毫米 | ±0.005毫米 |
| 重量 | 低的 | 低的 | 高的 |
优点
- 最小的气体逸出可保护基压
- 无腐蚀,无电偶腐蚀问题
- 轻便且易于隔热
- 晶圆接触无污染
缺点
- 在温度下刚度低于金属
- 更严格的公差比金属更昂贵
- 不适用于高负荷结构座椅
- 需要锋利的工具以避免熔化
我们使用专用设备,采用锋利的刀具和精确的进给速度,对 PEEK 进行高精度加工,确保边缘干净整洁,避免熔化。对于晶圆搬运和腔室内的绝缘应用,PEEK 加工件通常是最安全的选择。
半导体元件的表面光洁度和材料
表面处理是一种功能,而不是光泽——要根据表面使用的位置来选择。
在真空腔内,每个表面都各司其职。密封面必须平整光滑才能紧密贴合。气流通道应保持清洁,避免残留物滞留。晶圆接触部件应具有惰性且不脱落。合适的表面光洁度取决于其功能,材料的选择亦是如此。
按表面角色选择饰面
| 表面角色 | 目标 Ra | 治疗 |
|---|---|---|
| 刀口或密封面 | Ra 0.2 至 0.4 微米 | 精密机械,可选配镜子 |
| 气体流动路径 | Ra 0.4 至 0.8 微米 | 清洁机器,钝化 |
| 结构墙 | Ra 0.8 至 1.6 微米 | 加工后合格 |
| 晶圆接触式(PEEK) | Ra 0.8 微米 | 锋利无碎屑 |
对于不锈钢密封面,我们按照 ASTM A967 标准进行钝化处理,以重建氧化铬层,从而使表面惰性且耐腐蚀——这一点至关重要,因为腐蚀的表面会将颗粒释放到真空中。我们的镜面抛光工艺可达到 Ra 0.2 μm 的表面粗糙度,与我们用于医疗和流体部件的 8K 表面处理相同。
请在图纸上标明Ra值和后处理工艺。“光滑”并非公差;“Ra最大值0.4微米,钝化处理符合ASTM A967标准”是供应商可以测量和证明的指标。
半导体:洁净室
真空腔体部件的常见陷阱(以及如何避免它们)
以下所有失败案例都是在设计或采购阶段就已决定的。
- 将最终效果描述为“干净”——无法衡量,所以它取决于店铺的感受。
- 跳过大型法兰的平面度测绘——中心低洼处在抽真空前会被隐藏起来。
- 为基准压力选择了错误的法兰——KF 面被要求承受超高真空。
- 忽略冷却液膜的逸出气体——看起来很干净,但真空测试不合格。
- 使用金属夹子代替 PEEK 材质可以避免颗粒脱落。
- 无法追溯——一次泄漏事件就变成了一个无法追溯的谜团。
- 请提前说明目标烘焙压力和烘焙温度。
- 指定法兰类型和整个端面的平面度目标。
- 标明所有关键表面的Ra值,并在使用钝化处理时按照ASTM A967标准进行钝化。
- 定义清洁度最终状态:残留可萃取物、脱气或烘烤。
- 要求提供可追溯至炉次的材料证书。
- 要求对每批货物进行CMM首件和批次追溯。
这些都不是什么稀奇古怪的东西。它们只是决定一个腔室能否一次性通过测试,还是需要耗费一周时间返工的关键习惯——而优秀的供应商会将这种稳妥的习惯变成默认选项。
半导体:实验室
半导体:机器人手臂
半导体:焊接
半导体:仓库
常见问题解答:半导体元件及半导体买家问题
答:对于CF型刀口或金属密封面,目标表面粗糙度Ra为0.2至0.4微米,需进行精密加工并使用轮廓仪进行验证。气流通道和结构表面可以更粗糙一些(Ra为0.4至1.6微米),因为它们不承载密封件。图纸上务必标注Ra值,而不要只写“光滑”。
答:平整度取决于法兰尺寸:对于小于 100 毫米的面,误差约为 ±0.005 至 0.01 毫米;对于最大 250 毫米的面,误差约为 ±0.01 毫米;对于大于 250 毫米的面,误差约为 ±0.02 毫米。大型门应测量整个面的平整度,而不仅仅是边缘,否则在首次抽真空时,中心低洼处可能会发生泄漏。
答:是的,PEEK材料通常是绝缘夹具、晶圆搬运夹和非结构性垫片的可选方案,因为它的气体释放量极低,不会腐蚀,也不会脱落金属颗粒。但它不适用于高负载结构件,其最小实际公差约为±0.02毫米,比金属的公差要大。
答:这意味着零件加工完成后无毛刺、无残留切屑、无切削液膜、无处理碎屑——这是经过验证的,而非假设的。加工流程包括:低残留加工、去毛刺、超声波清洗和溶剂清洗、可选烘烤,然后在受控环境下进行检验和密封包装。
答:我们使用三坐标测量机 (CMM) 测绘和轮廓仪测量来验证平面度和表面光洁度,通过热处理批次证书确认材料,并提供首件检验和批次追溯服务。最终的泄漏验证通常是由客户或集成商根据我们协助制定的规范进行氦气泄漏测试。
答:是的。我们对新设计进行首件检验,支持小批量定制腔室和夹具,并在60多台数控机床上实现月产量规模化,同时保持相同的文档化流程、清洁度控制和可追溯性。
正在设计真空腔或其内部结构,并希望一次性通过认证?请将您的图纸发送给我们,我们将免费提供DFM(面向制造的设计)评估,内容涵盖法兰选择、平面度目标、材料(包括PEEK加工零件)和清洁度要求——清晰的工程设计,绝无销售压力。
索取免费数控加工报价