医疗器械组件用不锈钢镜面抛光:2026 年工程指南
- 分享
- 发布时间
- 2026/8/28
概要
2026 年医疗器械组件不锈钢镜面抛光工程指南:为什么 Ra 0.2 µm 很重要,CNC 精密加工和严格公差 CNC 如何使其可重复,以及如何指定它。
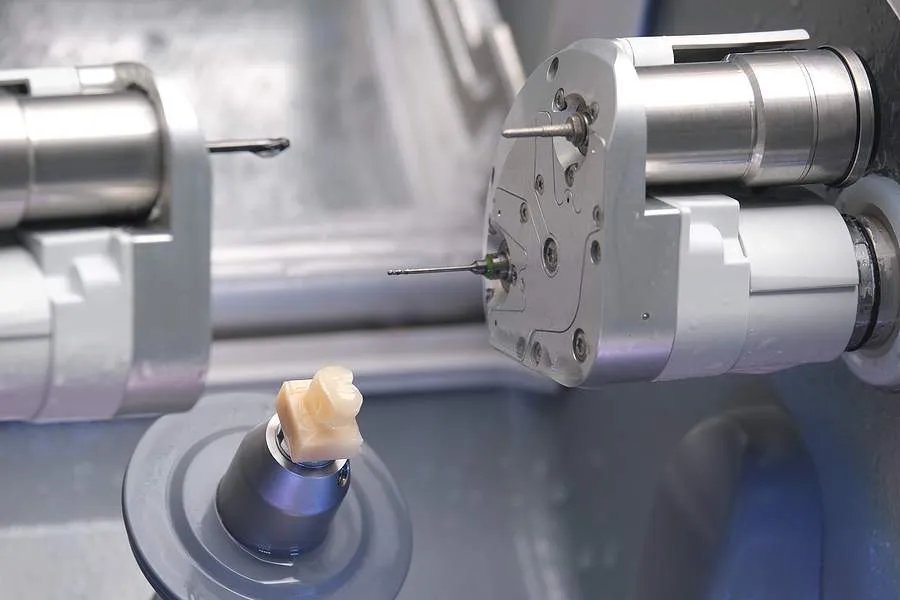
如果你加工的零件会接触到病人,那么表面光洁度就不再是无关紧要的装饰细节,而是必须坚守的一项技术规范。手术器械或植入物上的镜面抛光并非仅仅为了光泽,而是为了防止细菌滋生、腐蚀以及在反复消毒的情况下保持清洁。
本指南以工程术语解释了不锈钢镜面抛光在医疗器械部件上的实际应用效果,阐述了为何必须以高精度数控加工为基础,以及严格的数控加工公差和ISO 13485加工标准如何确保其可重复性。我们以向现场同事汇报工作的方式撰写了本指南:具体、数据详实,并列举了我们最常遇到的错误。
到最后,你应该能够写出供应商实际能够达到的最终效果要求,并且能够区分只做抛光的店铺和控制整个流程的店铺。
目录
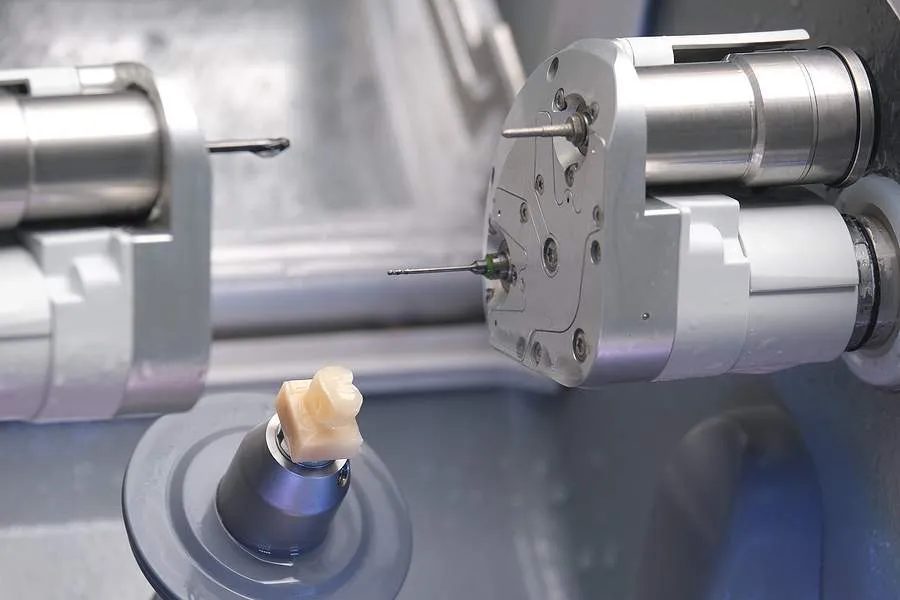
LusterControl 加工的医疗组件
不锈钢镜面抛光在医疗器械组件上的实际应用效果
把拉神想象成瓷砖墙和海绵之间的区别。
表面粗糙度以 Ra 来衡量,Ra 指的是表面与其理想平面之间的平均偏差,单位为微米。在医疗器械部件上,较低的 Ra 值意味着细菌藏匿的微小凹槽更少,腐蚀起始点更少,并且表面能够可靠地进行清洁和消毒。镜面抛光可以将 Ra 值降低到约 0.2 微米,也就是我们所说的 8K。
为什么医学界关注Ra
- 生物相容性——表面越光滑,引起的生物反应越少。
- 易于清洁——生物膜和残留物的缝隙更少。
- 耐腐蚀性——清洁、钝化的表面在消毒器中能保持更长时间。
- 功能——手术器械的平滑移动面能够正确就位和滑动。
| 结束 | 典型 Ra | 医疗用途 |
|---|---|---|
| 加工后 | 0.8 微米 | 结构性非接触部件 |
| 刷毛/细 | 0.4 微米 | 手动工具、夹具 |
| 8K 镜面 | 0.2 微米 | 植入物、手术器械、流体通道 |
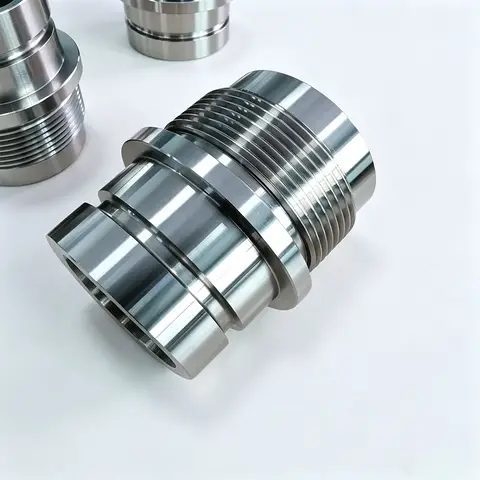
LusterControl 加工的医疗组件
为什么数控精密加工是实现镜面般光滑表面的基础
糟糕的伤口是无法通过打磨来弥补的。
镜面抛光效果的实现远在抛光轮之前就已经开始了。如果数控精密加工留下了撕裂的纹理、积屑瘤或颤纹,抛光就必须去除大量材料——而这正是公差偏差和表面波纹产生的原因。切削越干净,后续精加工的修正量就越少。
一个成品切割完成后的样子
- 使用锋利、合适的刀具和正确的冷却液,以避免加工硬化。
- 工件夹持稳定,使工件在加工过程中不会移动。
- 速度和进给量是针对 316L 不锈钢调整的,而不是照搬低碳钢的配方。
- 表面粗糙度恰到好处,既能保证抛光剂附着,又不会撕裂。
如果供应商将表面处理视为一个独立的、需要额外努力才能完成的步骤,这本身就是一个危险信号。较合适的镜面效果是在加工过程中精心设计的,而不是在加工完成后才进行补救。
高精度数控加工如何保护使用中的医疗器械组件
容忍度是对行为的一种承诺,而不仅仅是一个维度。
高精度数控加工确保医疗器械组件从第一千个到第一个都性能一致。但公差必须服务于功能——将轴的公差控制在±0.005毫米以内,只有在轴需要精确旋转或就位时才有意义。对不重要的特征过度控制公差只会浪费金钱。
宽容发挥作用的地方
| 特征 | 典型公差 | 为什么这很重要 |
|---|---|---|
| 轴径 | ±0.005 毫米 | 旋转并配合到配合孔中 |
| 下颌扁平 | ±0.01 毫米 | 夹钳干净,无晃动。 |
| 孔位置 | ±0.02 毫米 | 销钉和紧固件对齐 |
| 线程形式 | ISO 2/3A | 啮合和扭矩 |
优点
- 可重复的适配性和功能
- 下部装配废料
- 更便捷的验证
缺点
- 持有成本高于所需成本
- 检查时间延长
- 并非每个功能都需要它
优秀的医疗器械数控加工供应商会告诉您哪些公差对您的零件至关重要,其余的则无需过分苛求。这种判断是服务的一部分。
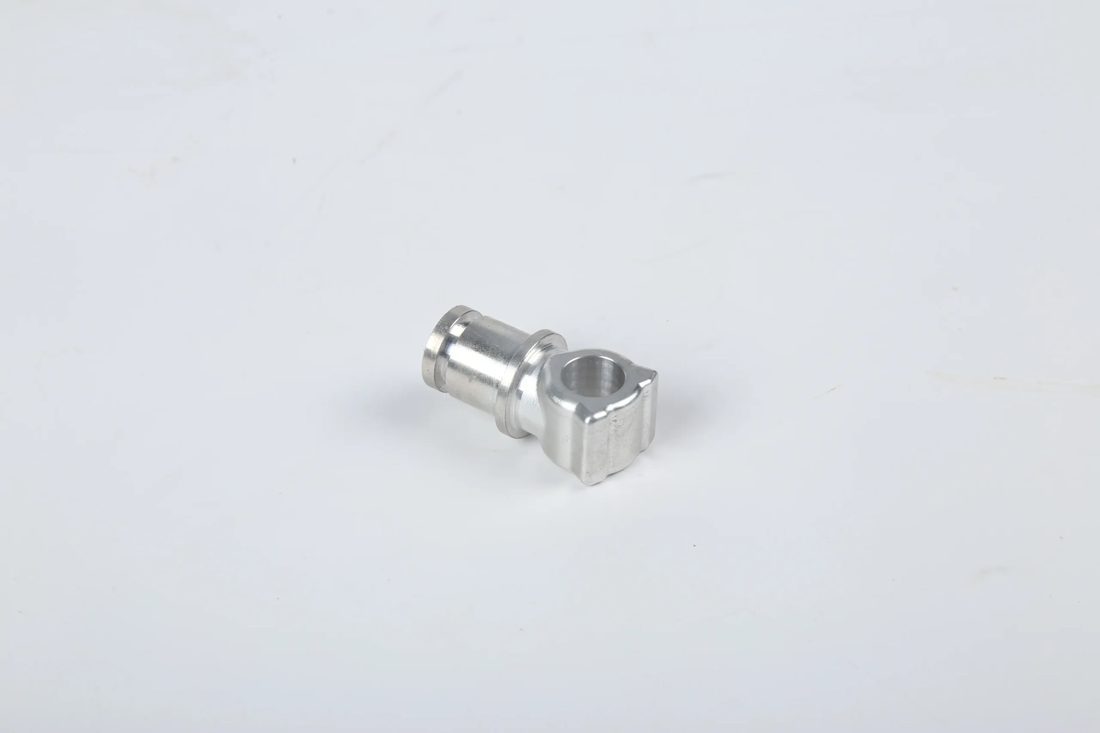
LusterControl 加工的医疗组件
我们出货的每一件手术器械背后都遵循 ISO 13485 加工控制标准。
成品的质量取决于其背后的纸张质量。
对于外科器械和植入物而言,ISO 13485 加工标准意味着整个加工过程都有完整的文档记录,并可进行全面验证。即使在发货很久之后,您也能证明所使用的材料以及对其进行的加工过程。
应随部件一起传递的记录
| 记录 | 它证明了什么 |
|---|---|
| 工厂证书 | 这块316L不锈钢是真品,来自已知的熔炼炉。 |
| 首件检验 | 第一次运行结果与图纸相符。 |
| 过程统计过程控制 | 整个批次的公差控制良好。 |
| 钝化/完成报告 | 表面处理已完成并验证 |
| 合格证书 | 已发货批次符合邮政信箱要求 |
如果商家无法提供真实的首件检验报告(FAI)或可追溯性记录,则应假定其表面处理未经验证。对于外科器械而言,这种风险不值得冒。
我们的不锈钢镜面抛光工艺流程,一步一步来
五个步骤,每个步骤都经过验证,而非想当然。
- 每次都选择并核实材料——316L,并出具工厂证书。
- 将机器加工至干净的基准状态,这样抛光时去除的就是微米,而不是十分之一毫米。
- 钝化处理可以重建使不锈钢耐腐蚀的氧化铬层。
- 电抛光使微峰平整,并将 Ra 值提升至 0.2 µm。
- 使用轮廓仪测量并将数值记录在CoC上。
大多数店铺都会省略最后一步:测量。我们称零件为“镜面”,并非因为它看起来光亮,而是因为轮廓仪测得的表面粗糙度 Ra 为 0.2 µm。
LusterControl 加工的医疗组件
如何在图纸上指定镜面抛光医疗器械组件
一份图纸说明比就批次被拒一事打个电话要便宜得多。
- 在每个关键表面上标明 Ra 目标值(例如“Ra 最大值 0.2 µm”)。
- 请说明钢材等级('316L'),并要求提供钢厂证书。
- 按 ASTM A967 标准进行钝化处理,必要时进行电抛光。
- 批量生产前需进行首件检验。
- 要求提供每批货物的批次可追溯性和质量保证书。
- 明确消毒方法,确保成品能够达到要求。
图纸上的五条线就能取代一下午的争论。那些乐于接受这种具体化的供应商,才是你医疗项目所需要的。
外科器械加工中常见的陷阱(以及如何避免它们)
以下所有失败案例都是在设计或采购阶段就已决定的。
- 将表面处理效果描述为“光滑”——无法衡量,所以最终效果取决于店铺的感受。
- 为了节省步骤而省略钝化处理——导致灭菌后出现腐蚀。
- 未经测量就进行抛光——外观不错,但不符合规格。
- 对所有事情都过度宽容——浪费预算,却没有带来任何临床益处。
- 缺乏追溯机制——一次投诉就可能导致全面召回。
这些都不是加工问题,而是规格制定和采购习惯的问题——而优秀的医疗数控供应商会将稳妥的采购习惯作为默认选项。
LusterControl 加工的医疗组件
镜面抛光医疗器械组件的应用领域
有些部件就应该完全是镜面的。
我们加工的典型应用
- 手术器械——镊子、剪刀、牵开器,清洁的就座环境至关重要。
- 植入物和固定物——骨螺钉、钢板,其中生物相容性具有临床意义。
- 流体路径组件——阀门和连接器,其清洁性受监管。
- 器械手柄和轴——具有耐腐蚀性,可经受多次消毒。
如果您的零件会接触组织、液体或消毒器,那么镜面抛光通常是正确的默认选择——现在您知道该如何要求和确认了。
LusterControl 加工的医疗组件
LusterControl 加工的医疗组件
LusterControl 加工的医疗组件
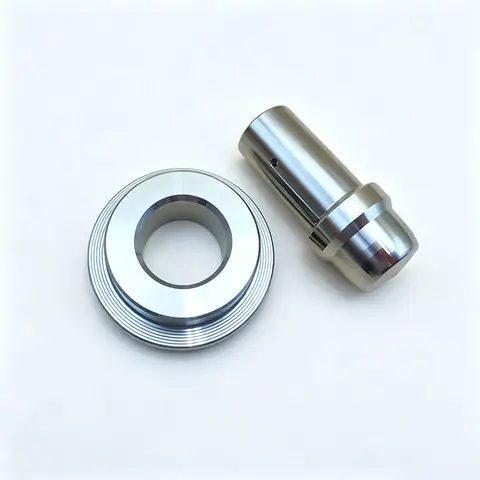
LusterControl 加工的医疗组件
常见问题解答:医疗器械组件和医疗器械采购员问题
答:实际上,镜面(8K)表面粗糙度约为 Ra 0.2 µm。对于要求不高的工具,Ra 0.4 µm 通常就足够了,但任何与组织或液体接触的工具都应以 Ra 0.2 µm 为目标,并使用轮廓仪进行验证。
答:是的。抛光可以提亮表面,但并不能恢复其耐腐蚀性。按照 ASTM A967 标准进行的钝化处理可以恢复氧化铬层,两者应该同时进行。
答:316L是外科器械和植入物的标准材质——低碳奥氏体不锈钢,抛光和钝化性能良好。304不锈钢适用于要求不那么严格的器械。
答:是的,如果计划从切削开始进行精加工。我们对关键直径保持±0.005毫米的精度,对平面度保持±0.01毫米的精度,然后在不改变控制公差基准的情况下进行精加工。
答:每批产品均附带合格证书,其中包括测量的 Ra 值、钝化记录、材料厂证书以及可追溯至机器和操作员的完整批次可追溯性。
答:是的。我们对新设计进行首件检验,支持小批量定制生产,并能扩展到月产量,同时保持相同的流程文档和可追溯性。
正在设计需要真正镜面抛光的医疗器械组件?请将您的图纸发送给我们,我们将免费提供DFM(可制造性设计)审核,包括Ra(表面粗糙度)、公差和钝化建议——清晰的工程设计,绝无销售压力。
索取免费数控加工报价