精密零件用不锈钢镜面抛光:Ra 0.6μm 至 8K
- 分享
- 发布时间
- 2026/8/26
概要
LusterControl 如何通过 CNC 加工、钝化和 ISO 认证的质量控制,在不锈钢精密零件上实现 Ra 0.6um 至 8K 的镜面抛光效果。
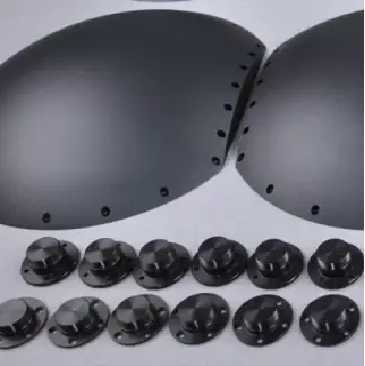
CNC加工中的“镜面抛光”是什么意思
镜面抛光是指表面极其光滑且具有较高的反射率,如同镜子一般。在精密制造领域,我们用表面粗糙度 Ra来量化这种效果——Ra 是表面轮廓的平均偏差。标准的数控加工表面 Ra 值约为 3.2 µm,而真正的镜面抛光则可达到Ra ≤ 0.05 µm 。在LusterControl,我们利用位于东莞占地 4,000 平方米的工厂内的 55 台设备,历经 16 年的时间,已将不锈钢表面的 Ra 值从 0.6 µm 提升至 8K 镜面(≈ Ra 0.2 µm)。
经验:每月生产 50 万个精密零件,拥有 35 台数控车床、15 台四轴/五轴数控加工中心和 5 台车铣复合机——镜面抛光是日常生产流程,而不是一次性实验。
表面粗糙度解释:Ra 0.6µm 与 8K (Ra 0.2µm) 对比
“K”等级(6K、8K、12K)描述的是反射率,而Ra描述的是测量得到的粗糙度。行业标准中,8K镜面不锈钢的Ra值约为0.05–0.1 µm,我们的生产目标范围为:
| 结束 | 典型 Ra (µm) | 使用 |
|---|---|---|
| 4号缎子 | 0.4–0.8 | 家电装饰条、电梯面板 |
| BA光亮退火 | 0.05–0.2 | 卫生、装饰部件 |
| Ra 0.6镜面(我们的标准) | ≤ 0.6 | 医疗、食品、光学元件 |
| 8K 镜面 | ≈ 0.2 | 高档高反射率部件 |
资料来源:孔方金属和MachineMFG的表面光洁度参考资料证实了这些Ra谱带。
不锈钢镜面抛光工艺流程详解
镜面抛光效果并非后期“抛光”就能实现的——它从第一次切割就开始形成。我们的工艺流程:
1. 精密加工:严格的初始公差和干净的刀具路径可减少深痕。2 . 渐进式磨削: 80 → 400 → 1000 目砂纸去除划痕。3 . 复合抛光:使用白色/绿色抛光膏的布轮提高反射率。4 . 电解抛光/钝化:用于医疗和食品部件,以获得均匀的耐腐蚀性。
可重复进行镜面抛光的设备
一致性源于精密的机器控制,而非单纯的手工技艺。我们的15台四轴和五轴数控加工中心能够精确保持几何形状,而车铣复合机床则可在一次装夹中完成复杂工件的加工,从而确保工件的平整度和边缘的完整性,避免抛光造成的圆角。
为什么不锈钢是最难抛光——也是最有成就感——的材料?
不锈钢在过热时会发生加工硬化,并可能出现“橘皮纹”。我们严格控制每个加工阶段的压力、方向和冷却,并在机械抛光后进行钝化处理,以恢复氧化铬层。这样做的好处是:微坑更少、更易于清洁、腐蚀速度更慢。
依赖镜面抛光零件的行业
医疗和食品:卫生、易于清洁的表面(符合 ISO 13485 标准)。新能源:耐腐蚀连接器和底板。光学和汽车:低摩擦、高反射率元件。
质量控制:从96小时盐雾试验到三坐标测量机检测
每一批产品都可追溯。我们进行96小时盐雾试验、三坐标测量机尺寸检测以及光泽度/粗糙度检测,并已获得ISO 9001和ISO 13485认证,目前正在申请IATF 16949认证。首件产品一般 7 天可发货,且无最低起订量限制。
Trust:是 国际咖啡机与家电品牌二级/OEM 订单的供应链合作伙伴;订单附带有记录的检验数据。
如何索取镜面抛光报价
请发送二维/三维图纸、材料信息、数量和目标表面粗糙度Ra。我们的工程团队将提供DFM反馈和交货期报价。您可以在我们的产品目录中浏览相关功能,或阅读技术博客了解更多信息。
常见问题解答
抛光会改变我的公差吗?是的——它会去除材料,所以我们会在精密特征上预留抛光余量,并在需要时遮蔽边缘。
8K 比 Ra 0.6 好吗? 8K 的反射率更高;Ra 0.6 是我们标准的量产镜,已经能够满足大多数医疗和食品行业的需求。选择时要考虑功能,而不仅仅是外观。
你们提供表面处理认证吗?我们提供粗糙度报告,并在需要时提供每批次的盐雾试验和三坐标测量数据。